Et ekstruderskrueløp varer så lenge tilstanden lar linjen møte den nødvendige produksjonen og produktkvaliteten innenfor et akseptabelt prosessvindu. Harpiks, fyllstoffer, forurensning, geometri og driftsbelastning endrer denne levetiden, så et estimat for kalenderalder trenger disse betingelsene. For en linje som allerede er i produksjon, mål skruen og fatet på repeterbare steder, beregne den siste slitasjehastigheten og bruk den med produksjonstrender for å planlegge neste inspeksjon og utskifting.
VedEJS Industri
- Spor driftstimer og formuleringsendringer, ikke installasjonsdato alene.
- Mål begge deler: slitasje på skruer og løpshull forstørrer samme klaring.
- Sammenlign ytelse per rpm, smeltetemperatur og kvalitet med en stabil referansekjøring.
- Prognose til en maskinspesifikk planleggingsgrense, og gi deretter tid til anskaffelse og installasjon.
- Revurder prognosen etter en vesentlig endring, akselererende slitasje eller uventet skade.
1. Hva betyr levetiden på ekstruderingslinjen din?
En skrue kan fortsatt rotere etter at den har sluttet å være nyttig for et bestemt produkt. En linje som lager en krevende film eller profil kan miste sitt akseptable prosessvindu før maskinvaren når en strukturell grense. Omvendt kan å erstatte et lydsett utelukkende fordi det har nådd et jubileum, sløse med brukbar kapasitet.
Del avgjørelsen i tre spørsmål. Holder maskinvaren seg innenfor de godkjente dimensjons- og tilstandsgrensene? Kan prosessen gjøre et akseptabelt produkt til den nødvendige hastigheten? Koster fortsatt drift mer enn et planlagt inngrep? Det første gjelder delene, det andre gjelder produktet, og det tredje gjelder produksjonsplanlegging. Et levetidsestimat er ufullstendig med mindre det oppgir hvilket endepunkt det forutsier.
Noter plikten bak nummeret
Hold installasjonsdatoen, men noter også timer under produksjon, materiale behandlet og formuleringshistorikk. Inaktiv tid er ikke det samme som behandlingstid. Tonn behandlet gir kontekst, men kan ikke gjøre forskjellige forbindelser eller maskinkonfigurasjoner direkte sammenlignbare.
| Rekord | Hvorfor det hører hjemme i en livsvurdering |
|---|---|
| Skrue- og tønneidentiteter | Forhindre blandingshistorier etter bytte eller ombygging |
| Driftstider | Definer intervallet mellom inspeksjoner |
| Harpiks, fyllstofftype og lasting | Forklar endringer i slitasjemiljøet |
| Omslip kilde og proporsjon | Identifiser endringer i forurensning og fôrkonsistens |
| Effekt, turtall og faktisk smeltetemperatur | Vis belastningen og ytelsen knyttet til posten |
| Nytilstandsmålinger og godkjente grenser | Definer hva som har endret seg og hvilken handling som kreves |
En leverandørs erfaring med en tett samsvarende plikt kan bidra til å sette en plan for første inspeksjon. Be om formuleringen, komponentkonstruksjonen, timer og akseptkriteriet bak denne opplevelsen. Når dine egne mål er tilgjengelige, bruk dem til å avgrense planen i stedet for å behandle en annen plantes utskiftingsintervall som en fast regel.
2. Hvilke forhold endrer slitasjeraten?
Polymernavnet alene beskriver ikke jobben. Naturlig PP og PP-holdig mineralfyllstoff er forskjellige sliteoppgaver. Fyllstofftype, belastning, partikkelegenskaper og forurensning er viktige ved siden av harpiksen. En vesentlig endring bør derfor vises i vedlikeholdsprotokollen, selv når maskinmodell og skruhastighet forblir uendret.
Jeff Kuhmansanalyse av levetid for skruer og løpskiller abrasiv slitasje, korrosivt angrep og metall-til-metall limslitasje. Den diskuterer også fastkiling når smeltedelen ikke kan håndtere materialet som leveres til den. Disse mekanismene krever forskjellige korrigerende handlinger. En hardere overflate alene vil ikke korrigere en geometrifeil eller et maskinjusteringsproblem.
Spesifiser arbeidsflaten, ikke bare basisstålet
EJS bruker PTA hardfacing for bimetallskruer og sentrifugalstøping for bimetalliske tønneforinger. DeEJS bimetall produktspesifikasjonerskille mellom følgende ferdige legeringstykkelser:
| Komponent | Listede arbeidslegeringer | Oppført legeringstykkelse |
|---|---|---|
| Skruebelegg | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 til 1,5 mm |
| Tønnefôr | EJS01 | 2,0 til 3,0 mm |
| Tønnefôr | EJS02, EJS03, EJS04 | 1,5 til 2,0 mm |
Dette er konstruksjonsspesifikasjoner, ikke tillatt slitasje eller garanterte driftstimer. Ledningen kan miste akseptabel pumpeytelse mens det gjenstår betydelig beskyttelsesmateriale. Å dele lagtykkelse med en antatt slitasjehastighet etablerer ikke brukstid.

Match responsen på skaden
Kontinuerlig tap av flymateriale krever en annen vurdering enn isolert skåring, pitting eller en skadet avsetning. Registrer hvor skaden oppstår og hvilken formulering som gikk før den dukket opp. For lange tønner, inkludere justering og støttetilstand i undersøkelsen i stedet for å anta ujevn slitasje som beviser at legeringen var feil.
Brukskrue og tønnematerialeguidefor materialvalg ognitreret versus bimetall sammenligningfor konstruksjonsvalg. Hold livsvurderingen fokusert på hva de installerte delene gjør.
3. Problemer med slitasje på ekstruderskruer: hva endres før feil?
Linen kan holde sin vanlige effekt mens operatøren gradvis øker skruhastigheten for å kompensere. Å se på kg/t alene kan gå glipp av den endringen. Mark Spalding og Timothy Womer definerer spesifikk hastighet som utgang delt på skruhastighet i deresenkeltskrues slitasjeanalyse, og forklar hvordan hastighetskompensasjon kan følge med en høyere utløpstemperatur.
Sammenlign en repeterbar produksjonstilstand
Ta opp spesifikk utgang som(kg/t) / rpm. En nedgang fortjener undersøkelse når formuleringen, fôringsmåten og nedstrømsforholdene er sammenlignbare. Det er ikke en slitasjemåling i seg selv. En endring i harpiksviskositet, mating eller sikttilstand kan endre ytelsen uten tilsvarende tap av metall.
| Produksjonsobservasjon | Sjekk før du tilskriver det slitasje |
|---|---|
| Mer rpm trengs for forrige utgang | Formulering, fôrkonsistens, trykkbehov og tidligere innstillinger |
| Høyere faktisk smeltetemperatur | Sensorpålitelighet, varme-/kjøledrift og hastighetsendringer |
| Trykkustabilitet | Fôring, skjermtilstand, matrisrestriksjon og temperaturkontroll |
| Svarte flekker, geler eller usmeltet | Avsetninger, oppholdsforhold, materialendringer og smelteytelse |
| Høyere energi per enhet godt produkt | Utgang, skrot, målegrense og driftsjusteringer |
Bruk en referansekjøring med stabil produksjon og akseptabel kvalitet. Lagre effekt, turtall, faktisk smeltetemperatur, trykkhode og avvisningshastighet. Hvis du registrerer energi, definer om den dekker ekstruderen eller hele linjen, og hold den grensen uendret. Blanding av totallinjeenergi med avlesninger kun for ekstruder gir en misvisende trend.
Hold en kort justeringshistorikk ved siden av avlesningene. En trend kun satt sammen fra endelige innstillinger kan ikke vise hvor ofte operatøren måtte gripe inn. Kuhman beskriver hvordan inkrementell prosesskompensasjon kan skjule forringelse inntil produktivitet eller kvalitet blir uakseptabel. Det er en grunn til å undersøke tidlig, ikke bevis på at hver vanskelig kjøring trenger nye deler.
Vedvarende endringer etter grunnleggende prosesskontroller rettferdiggjør en planlagt dimensjonell inspeksjon. Sliping, mistenkt metallkontakt eller metallfragmenter krever rask handling under maskinens sikkerhetsprosedyre; ikke vent på en praktisk inspeksjonsdato eller en beregnet levetidsgrense.
4. Måling av fatslitasje: sjekk begge deler på samsvarende steder
Mål utvendig diameter, eller OD, og innvendig diameter, eller ID, ved tilsvarende aksiale stasjoner. Å sammenligne den minste skrueavlesningen med en ikke-relatert tønneavlesning beskriver ikke passformen på noen av stedene. Gi hver stasjon en avstand fra et definert datum slik at en senere tekniker kan finne den igjen.
Reiloys veiledning for forebyggende vedlikeholdbeskriver rengjorte, avkjølte målinger ved bruk av tønnemåler og egnet skrue-OD-måleutstyr, med separate inspeksjonsprotokoller. Velg kalibrert utstyr og en metode som passer til komponentens geometri. Registrer inspeksjonstemperatur, vinkelorientering og repeterbarhet med dimensjonene.
Hold radiell og diametral klaring adskilt
På en tilsvarende stasjon, for sirkulær konvoluttberegning:
- Diametral klaring = løp ID minus skrueflukt OD.
- Radiell klaring = diametral klaring delt på 2.
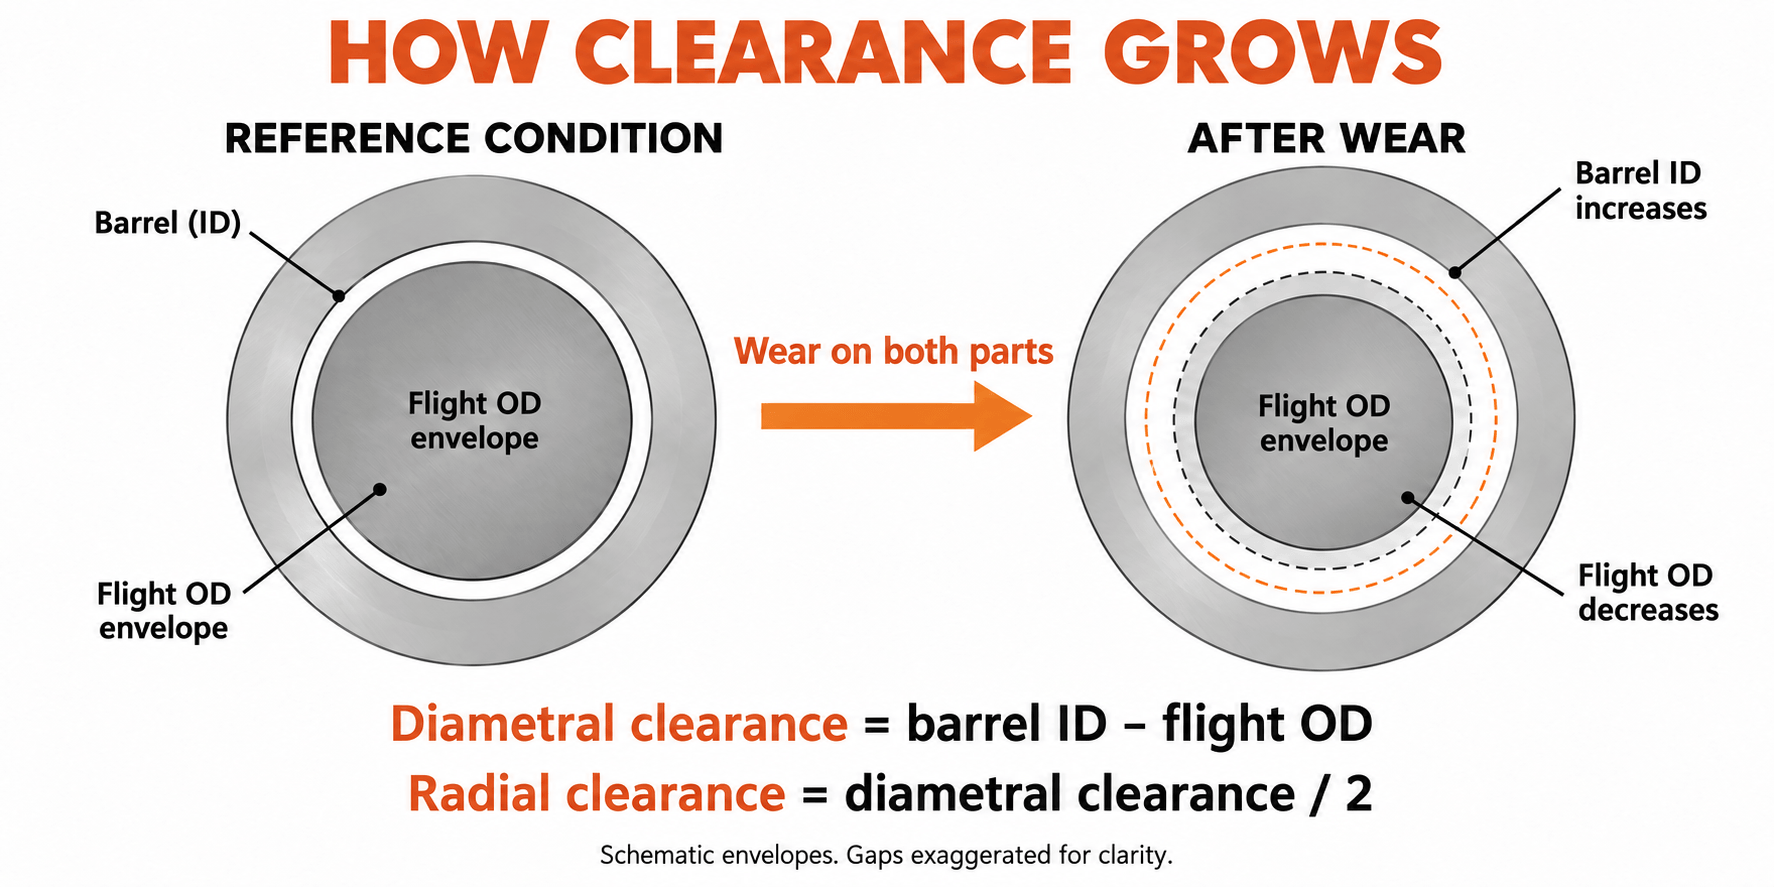
Hold enheten og godkjenningskonvensjonen i hver rapport. En OD-reduksjon på 0,10 mm representerer et radialt flygingstap på 0,05 mm. Forveksling av disse mengdene endrer den tolkede slitasjen med en faktor på to.
Det vi målte på et 90 mm erstatningsprosjekt
På et EJS-erstatningsprosjekt for en nominell 90 mm enkeltskrue ekstruder som behandler PP med 30 vekt% kalsiumkarbonat, var kundens første forespørsel høyere hardhet. Vi gjennomgikk den fullstendige formuleringen, originaltegningen og dimensjonene til gamle deler før vi spesifiserte erstatningen. Vi matchet også skrue- og tønnemålestasjonene langs aksen.
Ved en måleseksjonsstasjon var den gamle flyge-OD 89,65 mm og løps-ID 90,25 mm. Diametralforskjellen var 0,60 mm, noe som ga en kald radiell klaring på 0,30 mm. Å se på skruen alene ville ha latt halvparten av passformspørsmålet være ubesvart: tønneboringen var også en del av den målte tilstanden.
Erstatningsspesifikasjonen brukte en 38CrMoAlA skrue med Colmonoy 83 flight hardfacing og en 42CrMo tønnekropp med EJS04 fôr. På den tilsvarende stasjonen var den nye flyets OD 89,95 mm og løps ID var 90,15 mm. Deres forskjell var 0,20 mm, noe som ga den 0,10 mm kald radielle klaringen spesifisert på tegningen.
| Målingsseksjonsmåling | Gamle deler | Reservedeler |
|---|---|---|
| Fly OD | 89,65 mm | 89,95 mm |
| Fat ID | 90,25 mm | 90,15 mm |
| Diametral klaring | 0,60 mm | 0,20 mm |
| Kald radiell klaring | 0,30 mm | 0,10 mm |
Vi gjenopprettet den spesifiserte passformen på den stasjonen, en radiell klaringsreduksjon på 0,20 mm. Andre stasjoner og maskingrensesnitt krever egne kontroller. Tegningen skilte skrue- og tønnematerialer, verneområder og inspeksjonskrav, så utskiftningsbeslutningen gjaldt geometri så vel som hardhet. Dette er måledisiplinen en vurdering av nyttetiden trenger før den kan gjøre gjentatte avlesninger til en trend.
Ta hensyn til ujevn slitasje
Mål flere vinkler ved hvert trommeltverrsnitt og behold de individuelle avlesningene, inkludert ovalitet. En beregnet sirkulær klaring beskriver ikke fullt ut ensidig skade, utløp eller en forvrengt boring. For tvillingskruer må inspeksjonen også ta for seg OEMs dobbelborings- og sammengripende geometri; en enkelt formel med rund boring kan ikke erstatte denne vurderingen.
Følg maskinprodusentens prosedyrer for isolering, trykkutløsning, håndtering og fjerning. Få kvalifisert personellstøtte og inspiser delene. En slitasjerapport skal ikke være avhengig av skadelig rengjøring, improvisert tilgang eller ikke-støttede løft.
5. Beregn slitasjeraten fra gjentatte inspeksjoner
En inspeksjon fastslår aktuelle dimensjoner. To sammenlignbare inspeksjoner etablerer en intervallrate. Ytterligere inspeksjoner viser om denne satsen er i endring. Bruk timer akkumulert av samme komponentsett mellom inspeksjoner, ikke maskinens totale alder eller en blanding av forskjellige reservedeler.
For hver stasjon, beregne radiell klaringsvekst i mm per 1000 driftstimer:
Rate = (nåværende radiell klaring - forrige radiell klaring) / timer mellom inspeksjoner × 1000
Dette er en kombinert oppklaringsvekstrate. For å se hvilken komponent som bidrar, beregner du skruens radieltap som(forrige OD - nåværende OD) / 2og tønnens radielle vekst som(nåværende ID - forrige ID) / 2. Når plasseringen, orienteringen og inspeksjonsforholdene samsvarer, summerer disse to endringene klaringsøkningen.
Les det siste intervallet separat
Vurder en antatt inspeksjonslogg for en enkelt sirkulær konvoluttstasjon. Disse dimensjonene forklarer beregningen; de er ikke en EJS driftslevetidsresultat eller akseptspesifikasjon.
| Timer siden installasjon | Fly OD | Fat ID | Radiell klaring | Ranger siden forrige lesing |
|---|---|---|---|---|
| 0 t | 99,95 mm | 100,15 mm | 0,10 mm | Grunnlinje |
| 2000 timer | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1000 t |
| 4000 timer | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1000 t |
Gjennom hele 4000 timer er gjennomsnittet 0,025 mm/1000 timer. Det siste intervallet er raskere, med 0,03 mm/1000 timer. Å bruke bare gjennomsnittet for hele livet ville skjule denne endringen. Undersøk årsaken og bruk en passende konservativ siste rate for planlegging.
Det siste intervallet skiller seg også inn i 0,04 mm radialt tap av skruen og 0,02 mm radiell vekst av tønnen. Sammen forklarer de 0,06 mm klaringsøkningen. Dette gir vedlikeholdsteamet et mer nyttig spørsmål enn hvilken komponent som vanligvis slites først: hvilken komponent bidrar på denne linjen?
Avvis en falsk trend før prognoser
En liten tilsynelatende reduksjon i klaring betyr ikke at slitt metall har kommet tilbake. Sjekk måleposisjon, temperatur, renslighet, instrumentinnstilling og operatørens repeterbarhet. Hvis endringen er innenfor metodens usikkerhet, rapporter den som uløst i stedet for å beregne en uendelig eller negativ gjenværende levetid.
Hold hver stasjons trend atskilt. Et lavt gjennomsnitt over hele lengden kan skjule en skadet blander, overgang eller utløpssted. Registrer sprekker, groper og avleiringstap sammen med dimensjoner; disse forholdene kan kreve tiltak selv når klaringsvekstberegningen ser beskjeden ut.
6. Gjør slitasjehastigheten om til en erstatningsplan
En slitasjerate forutsier tid til en spesifisert tilstand bare hvis driftsforholdene forblir rimelig sammenlignbare. Avtal først en planleggingsgrense ved å bruke OEMs gjeldende servicegrenser, delens tilstand og prosessytelsen linjen må levere. En ny deltoleranse definerer den nye passformen; den definerer ikke automatisk maksimal serviceklarering.
Beregn timer til planleggingsgrensen
Når hastigheten er uttrykt i mm/1000 t:
Estimert gjenværende timer = (planlegging av radiell klaring - nåværende radiell klaring) / nylig rate × 1000
Fortsett den antatte loggen ovenfor. For denne beregningen, anta at ingeniørteamet har valgt 0,30 mm radiell klaring som planleggingsendepunkt. Gjeldende verdi er 0,20 mm, og gjenstår 0,10 mm til det endepunktet. Ved 0,03 mm/1 000 t er estimatet cirka 3 300 driftstimer. Verdien på 0,30 mm er en forutsetning for dette eksemplet, ikke en generell erstatningsterskel.
Hvis den nylige hastigheten dobles til 0,06 mm/1000 t, gir den samme godtgjørelsen omtrent 1700 timer. Det gjenværende materielle godtgjørelsen er ikke endret; den forventede tiden å bruke den har. Ingen av resultatene beskytter mot sprekker, plutselige kontaktskader eller uakseptabel produktkvalitet som oppstår tidligere.
Tilbakestill beregningen når plikten endres
Ikke ekstrapoler en ren harpiksplate gjennom en bryter til fylt materiale. Marker endringen og etablere en ny intervalltrend. Behandle en ny kilde til resirkulering, en høyere fyllmengde, forskjellig trykkbehov eller vedvarende driftsjustering som en grunn til å gå gjennom prognosen.
Hvis det ikke finnes målinger av nye tilstander, kan en aktuell kontrollert tegning hjelpe til med å vurdere gjeldende dimensjoner. Det kan ikke bevise hvor mye slitasje som har skjedd i en ukjent periode. Gjør gjeldende inspeksjon til en referanse for påfølgende sammenlignbare inspeksjoner; ikke oppfinn en historisk rate fra nominell diameter alene.
Arbeid bakover fra avstengningen
- Identifiser stasjonen eller tilstanden som kontrollerer inngrepet, inkludert eventuelle tidligere kvalitets- eller sikkerhetsbegrensninger.
- Konverter estimerte driftstimer til kalendertid ved å bruke den planlagte produksjonsplanen, inkludert nedleggelser.
- Bekreft tegningen, formuleringen og om en reparasjon eller ny del er nødvendig.
- Innhent gjeldende produksjons-, inspeksjons- og transporttider for selve bestillingen.
- Reserver installasjonskapasitet og tillat en buffer for prognoseusikkerhet og leveringsrisiko.
Velg neste inspeksjon før forventet intervensjon, med intervall basert på slitasjetrend og produksjonskritiskitet. En raskt skiftende trend krever tidligere revurdering. Varselet er et vedlikeholdsplanleggingsinnspill, ikke tillatelse til å kjøre gjennom varselskilt.
7. Skift ut skruen, tønnen eller begge deler?
Vurder passformen som et par, men ikke anta at begge delene må kjøpes sammen. En lydtønne kan være egnet for en erstatningsskrue. Et slitt fat kan etterlate for stor klaring rundt en ny skrue fra første kjøring. Beslutningen trenger det målte boringskartet, de foreslåtte skrudimensjonene og tilstanden til den beholdte komponenten.
| Avgjørelse | Bevis nødvendig før du fortsetter |
|---|---|
| Fortsett og overvåk | Godkjente dimensjoner og tilstand, akseptabelt produkt, stabil prosess og en planlagt revurdering |
| Bygg kun om eller bytt ut skruen | Reparerbar eller utskiftbar skruegeometri, et passende fat og en bekreftet resulterende passform |
| Bare reparer eller bytt ut tønnen | En passende beholdt skrue, en ingeniørgodkjent tønneløsning og kontrollert innretting |
| Adresser begge deler | Begge er utenfor akseptabel tilstand, eller deres kombinerte geometri kan ikke oppfylle den nødvendige passformen |
Sjekk hva gjenoppbygging vil gjenopprette
Før du godtar et reparasjonsforslag, identifiser gjenopprettede dimensjoner, arbeidslegering, beskyttet område og inspeksjonskrav. Vurder kjernen, retthet, sprekker og tidligere reparasjoner. Ikke anta at en annen påføring av hardfacing gjør hele skruen ny.
På samme måte kan forstørre en tønneboring gjennom maskinering ikke i seg selv gjenopprette den opprinnelige klaringen. Enhver endring krever en kompatibel skruegeometri og en gjennomførbar tønnereparasjonsdesign. Bekreft reparasjonsevne og egnethet for den enkelte delen før du gjør den til den foretrukne ruten.
Sammenlign nyttig produksjon, ikke fakturapris alene
Estimer kostnadene ved å fortsette frem til den foreslåtte nedleggelsen: tapt salgbar produksjon, ekstra skrap, ekstra energi og eventuelle forstyrrelser i tidsplanen. Unngå å telle det samme tapet to ganger, for eksempel både den tapte produktverdien og hele salgsinntektene. Bruk fabrikkens eget kostnadsgrunnlag og faktiske tilbud for reparasjon eller utskifting.
En reparasjon kan være attraktiv når kjernen og geometrien er passende og den restaurerte spesifikasjonen oppfyller plikten. Ny produksjon kan være å foretrekke etter strukturelle skader, en formuleringsendring eller et uegnet originaldesign. Registrer hvorfor den valgte ruten skulle løse problemet i stedet for bare å gjenta det forrige kjøpet. DeEJS kjøperveiledningangir tegningen og inspeksjonsinformasjonen som skal inkluderes i en erstatningsspesifikasjon.
8. Forleng levetiden uten å skjule problemet
Tilpass hver forebyggende handling til den observerte risikoen. Metallforurensning krever kontroll før den når skruen, ved å bruke passende separasjons- og materialhåndteringspraksis. En nedstrøms smeltesikt har en annen posisjon og funksjon; den kan ikke hindre forurensninger fra først å passere gjennom oppstrøms skrueseksjoner.
For endrede formuleringer, se gjennom arbeidslegeringene og smeltegeometrien før du øker produksjonsbehovet. For vedvarende ensidig skåring, undersøk justering, løpstøtter og skruetilstand. For tilbakevendende avleiringer, sjekk materialets bearbeidingsforhold og maskinens rengjøringsprosedyre i stedet for å behandle alle mørke merker som dimensjonsslitasje.
Følg OEMs oppvarmings- og bløtleggingsinstruksjoner før rotasjon. Bruk rengjøringsmetoder som er kompatible med komponentmetallurgien. Der varme- eller kjølefeil har påvirket driften, korriger dem før du vurderer om erstatningsmaterialet er tilstrekkelig. Disse handlingene tar for seg driftsmiljøet; de rettferdiggjør ikke å forlenge et inspeksjonsintervall når målingene viser akselererende slitasje.
Gjør målehistorikken brukbar
Gi hver skrue og tønne en egen identitet. Hold grunnlinjedimensjoner, reparasjonshistorikk og arbeidslegeringen knyttet til denne identiteten når deler flyttes mellom maskiner. Etter reparasjon eller utskifting, start en ny dimensjonsreferanse og behold den forrige posten for sammenligning. Lagre fotografier med stasjonsnavn og orientering slik at en senere inspeksjon kan finne den samme funksjonen.
EJS leverer materialsertifikater og inspeksjonsrapporter for sine skruetønner, som beskrevet påbimetall produktside. Ta vare på den dimensjonale inspeksjonsrapporten med installasjonsprotokollen; det er mer nyttig for fremtidige slitasjebeslutninger enn en produktbeskrivelse alene.
For en vurdering, send maskinmodell, kontrollert tegning, harpiks- og fyllstoffinformasjon, timer på de installerte delene, tilsvarende ID/OD-avlesninger, inspeksjonsforhold, skadefotografier og produksjonssymptomer. Ta med hva linjen må oppnå. KontaktEJS Industripåsales@ejsscrewbarrel.commed den målepakken slik at diskusjonen kan starte med den faktiske passformen og plikten.
Forbered en måleforespørsel
Beskriv de installerte delene og målene du har. Knappen åpner et e-postutkast til EJS; du kan legge ved tegninger og fotografier før sending.
9. Vanlige spørsmål
Hvor lenge varer en ekstruderskruehylse?
Levetiden avhenger av formulering, konstruksjon, geometri, belastning og ytelsen som kreves fra linjen. For å estimere gjenværende levetid, gjenta tilsvarende skrue- og tønnemålinger, beregne den siste slitasjehastigheten og projisere den til en godkjent planleggingsgrense mens du sjekker produksjonstrender.
Holder et bimetallskrueløp alltid lenger?
En passende valgt bimetallisk arbeidslegering kan håndtere slitende eller etsende bruk. Byggenavnet alene etablerer ikke lengre levetid. Legeringskompatibilitet, geometri, justering og driftsforhold betyr fortsatt noe; lagtykkelse er ikke en livstidsmultiplikator.
Slites skruen eller tønnen først?
Begge kan kontrollere erstatningsbeslutningen. Mål flight OD og fat ID på matchende stasjoner, og separer deretter skruens radiale tap fra fatets radielle vekst. Ikke bruk en annen maskins levetidsforhold mellom skrue og fat uten sammenlignbare konstruksjons- og driftsbevis.
Ved hvilken klaring bør en skrue og tønne skiftes ut?
Bruk gjeldende OEM-servicegrenser og en ingeniørgodkjent beslutning basert på komponentens tilstand, produktkvalitet og produksjonsytelse. Oppgi om grensen er radial eller diametral. En enkelt millimeterverdi eller klaringsmultippel passer ikke til alle diametere og bruksområder.
Kan jeg estimere gjenværende levetid uten en baseline for ny tilstand?
Du kan inspisere gjeldende tilstand mot gjeldende tegninger og servicegrenser. For å beregne en målt slitasjehastighet, bruk gjeldende inspeksjon som referanse og gjenta den etter et kjent driftsintervall under sammenlignbare forhold. En ukjent opprinnelig tilstand kan ikke etablere en pålitelig historisk rate.
Må skruen og tønnen byttes sammen?
Nei. Begge må vurderes, men å erstatte den ene kan være hensiktsmessig når den beholdte komponenten er egnet og den resulterende matchede klaringen oppfyller det godkjente kravet. Hvis begge er skadet eller passformen forblir uakseptabel, ta opp begge.