Ekstrusjonsskruens kompresjonsforhold beskriver reduksjonen i kanalvolum fra matedelen til doseringsdelen. På en konvensjonell skrue med sammenlignbar stigning og kanalgeometri, gir matekanaldybde delt på målekanaldybde en nyttig tilnærming. Velg en erstatning fra den fullstendige tegningen og faktiske mateforhold, ikke fra et forhold alene: to skruer merket 3:1 kan ha forskjellige kanaldybder og overgangsprofiler.
VedEJS Industri
- Beregn kanaldybden fra skruens fluediameter og rotdiameteren, ikke løpsboringen.
- Sammenlign absolutte dybder og sonelengder før du aksepterer to skruer som likeverdige.
- Beskriv materialet som kommer inn i beholderen, inkludert slipeform og lasting.
- Undersøk fôring, smelting, begrensning og slitasje før du endrer forholdet.
- Valider en erstatning med stabile produksjonsmålinger, ikke en turtallsinnstilling alene.
Hva måler skruens kompresjonsforhold?
En konvensjonell enkeltskrue har en mateseksjon, en overgangsseksjon og en doseringsseksjon. Matekanalen mottar fast materiale; overgangen endrer kanalgeometri ettersom smelting utvikler seg; doseringsseksjonen transporterer smelte mot utslippet. Kompresjonsforhold beskriver et geometrisk forhold mellom begynnelsen og slutten av denne prosessen. Den måler ikke dysetrykk, produkttetthet eller motoreffektivitet.
For en enkel skrue med konstant stigning er verkstedberegningen:
Kompresjonsforhold ≈ matekanaldybde / målekanaldybde
Den mer generelle definisjonen sammenligner kanalvolumer over tilsvarende flyvninger. Dybdesnarveien trenger sammenlignbar tonehøyde og kanalgeometri. Hvis disse endres, bruk tegningen til å evaluere de relevante volumene i stedet for å behandle et dybdeforhold som et eksakt volumetrisk resultat.Allan Griffs forklaring av skruegeometrigjør dette skillet og advarer mot å stole på forholdet uten de faktiske dybdene.
L/D beskriver noe annet: effektiv arbeidslengde delt på skruens ytre diameter. En arbeidslengde på 2700 mm og en diameter på 90 mm gir 30:1. Bekreft hvor produsenten starter og slutter den arbeidslengden. En stasjonsforlengelse hører hjemme på den mekaniske tegningen, men bør ikke i det stille bli ekstra prosesslengde.
En spesifikasjon som leser "90 mm, 30:1, 3:1" etterlater derfor vesentlig informasjon. Den identifiserer ikke matedybde, måledybde, overgangslengde, stigningsendringer eller blandingsgeometri. Be om disse dimensjonene før du sammenligner et erstatningstilbud med den installerte skruen. For den bredere sjekklisten for innkjøp, seEJS ekstruder skrue tønne guide.
Hvordan beregne kompresjonsforhold fra en skrutegning
Begynn med en konvensjonell enkeltstartsdesign hvis mate- og målekanaler har sammenlignbar pitch- og flygeometri. Finn den konstante dybdedelen av hver seksjon. Ikke ta fôravlesningen inne i konusen eller doseringsavlesningen fra en mikser, relieff eller skadet kant.
For hver plassering beregner du radiell kanaldybde:
Kanaldybde = (flyets ytre diameter − rotdiameter) / 2
Delingen på to betyr noe fordi begge målene er diametre. Ved å bruke diameterforskjellen dobles den rapporterte dybden direkte, selv om feilen kan forsvinne når to like feilaktige dybder deles. Forholdet kan se riktig ut mens produksjonsdimensjonene er feil.
Et bearbeidet 90 mm eksempel
Følgende dimensjoner er et antatt regneeksempel, ikke en anbefalt skruekonstruksjon eller en produksjonstest.
| Dimensjon | Fôrseksjon | Målingsseksjon |
|---|---|---|
| Flyv utvendig diameter | 90 mm | 90 mm |
| Rotdiameter | 72 mm | 84 mm |
| Beregnet kanaldybde | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Omtrentlig kompresjonsforhold | 9/3 = 3:1 | Samme dybdeforholdsberegning |
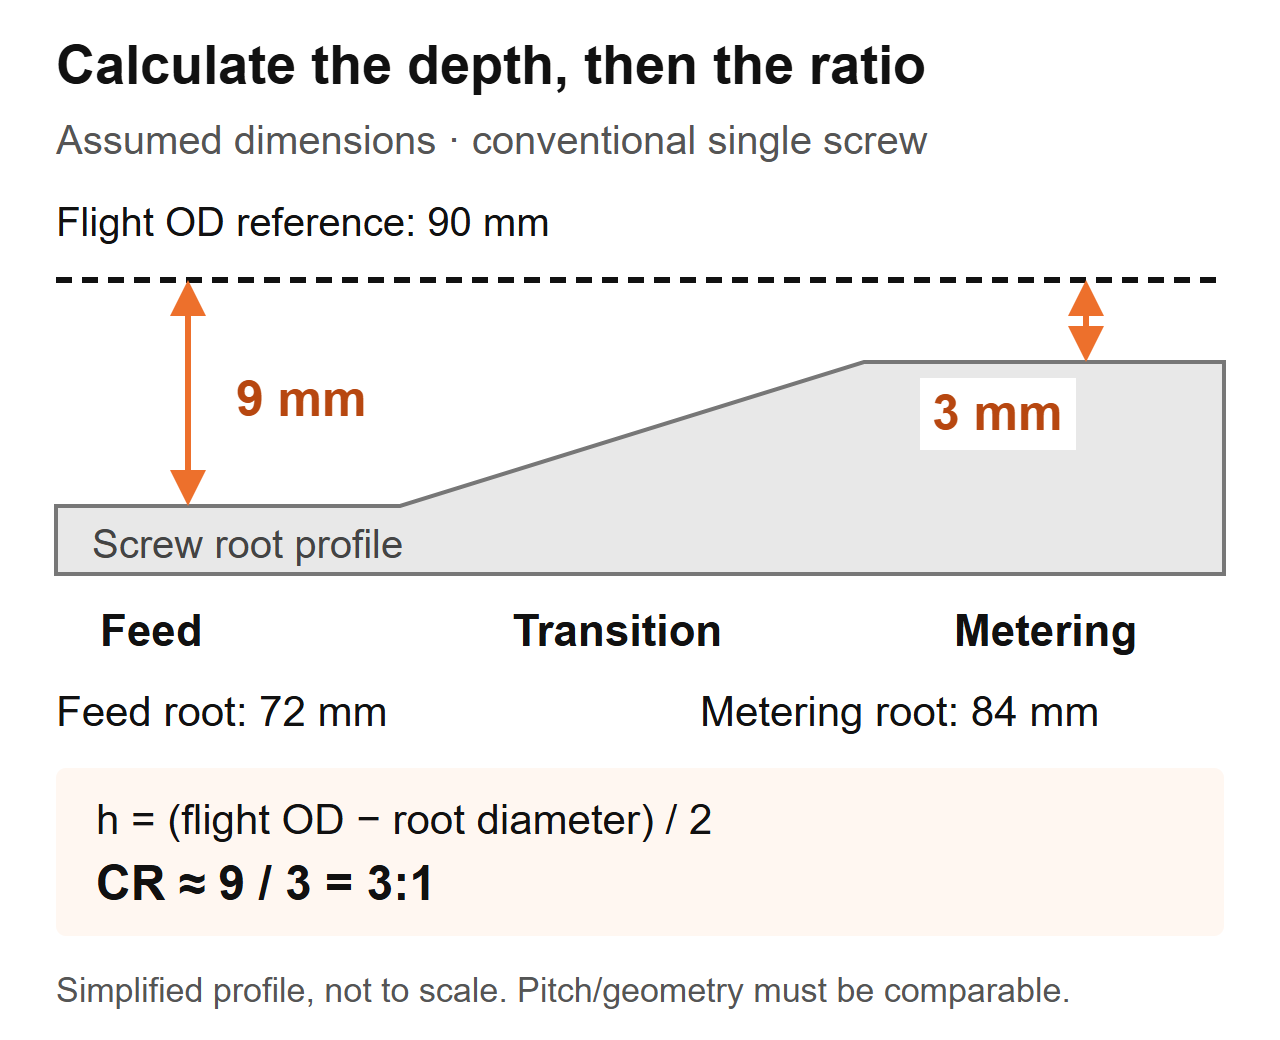 Beregningsskjema: antatte dimensjoner for en konvensjonell skrue. Profilen er forenklet og er ikke en produksjonstegning.
Hvis du inspiserer en skrue som er fjernet, registrer den aksiale plasseringen, målt flydiameter og rotdiameter sammen. Følg maskinens prosedyre for isolering og sikker fjerning, rengjør komponenten uten å endre overflatene, og bruk egnede kalibrerte instrumenter. La produsentens inspeksjonsprosedyre bestemme målemetoden og akseptkriteriene.
Ikke bytt ut innvendig diameter på tønnen med utvendig diameter. Den beregningen inkluderer skrue-til-tønne-klaringen. På en slitt del, ikke anta at den målte geometrien fortsatt representerer det opprinnelige designet: en redusert flydiameter endrer dybdeberegningen. Få den originale tegningen og mål fatslitasje separat. DeEJS levetidsguideforklarer hvorfor matchende skrue- og tønnemål betyr noe.
Hvorfor to 3:1-skruer kan fungere forskjellig
Et forhold identifiserer ikke størrelsen på noen av kanalene. I det samme antatte 90 mm-eksemplet kan en andre skrue ha en materot på 84 mm og en doseringsrot på 88 mm. Dybdene vil være 3 mm og 1 mm, så dybdeforholdet vil også være 3:1. Det ville ikke være en dimensjonell kopi av 9 mm/3 mm skruen.
| Sammenligningselement | Antatt skrue A | Antatt skrue B | Hva kjøper kan fastslå |
|---|---|---|---|
| Flyv utvendig diameter | 90 mm | 90 mm | Samme nominelle skruediameter |
| Matekanaldybde | 9 mm | 3 mm | Ulik absolutt fôringsgeometri |
| Måler kanaldybde | 3 mm | 1 mm | Ulik absolutt målegeometri |
| Omtrentlig dybdeforhold | 3:1 | 3:1 | Like forhold, ikke like skruer |
| Overgangslengde og stigning | Ikke spesifisert | Ikke spesifisert | Ytelsessammenligning er fortsatt ufullstendig |
Dette eksemplet støtter kun en dimensjonal konklusjon. Det etablerer ikke en gjennomstrømningsforskjell, en smeltetemperaturforskjell eller hvilken skrue som skal kjøre harpiksen din. Disse spørsmålene krever gjenværende geometri og driftsforhold.
Hva vi sjekker når en erstatning er tilbudt til samme spesifikasjon
I EJS-utskiftingsarbeid hadde to skruer samme diameter, L/D og 3:1 kompresjonsforhold, men den ene ble ren mens den andre overopphetet en varmefølsom forbindelse. Overgangsseksjonene deres startet i forskjellige posisjoner og hadde forskjellige lengder. Vi sammenligner derfor soneprofilen, ikke bare tallene på tilbudet.
På en erstatningstegning markerer du hvor fôringsdelen slutter og hvor måling begynner. Sammenlign deretter dybden langs det intervallet. Et forhold gir sluttpunktene; profilen viser hvordan kanalen endres mellom dem. Ingen av dem er en erstatning for den andre.
Dette er også grunnen til at "øk komprimering" er en ufullstendig designinstruksjon. Å øke matedybden og redusere måledybden øker begge forholdet, men de endrer forskjellige deler av skruen. Spesifiser hvilke dimensjoner som endres, hva som forblir uendret og hvilket målt problem endringen er ment å adressere. Ellers kan leverandøren og produksjonsteamet diskutere ulike modifikasjoner.
Hvordan harpiks, fôrform og fyllstoffer påvirker beslutningen
Et polymernavn er ikke en fullstendig fôrspesifikasjon. Registrer karakter, tilsetningsstoffer, partikkelform, fuktighetsforberedelse og blandingskonsistens. Pellets, slipekanter og uregelmessige flak kan bære det samme polymernavnet mens de oppfører seg forskjellig ved matehalsen.Jim Franklands diskusjon om kompresjonsforholdvurderer tilførsel og sammensmelting, inkludert bulkdensitet og friksjon i stedet for å behandle harpikstype som en tilstrekkelig valgregel.
Det første spørsmålet stiller vi når fôret endres
En EJS-forespørsel involverte en 90 mm skrue, 30:1 L/D og 3:1 kompresjonsforhold. Linjen hadde økende dysetrykk og inkonsekvent veggtykkelse, og den første forespørselen var å kopiere en visstnok slitt skrue. Vi spurte hva som kom inn i beholderen nå sammenlignet med det originale produksjonsoppsettet. Anlegget hadde begynt å blande inn sin egen kantlist i fôret. Den endringen hørte hjemme i erstatningsspesifikasjonen før en uendret tegning ble akseptert.
For din egen linje, samle inn representative fôrprøver i stedet for å beskrive alt som «resirkulert plast». Mål løs bulkdensitet ved å bruke en definert beholder, fyllmetode og veieprosedyre. Registrer om materialet ble helt fritt eller komprimert; ikke sammenlign to resultater produsert med forskjellige metoder. Ta med fotografier med en skala og legg merke til blandingsmetoden.
| Fôrtilstand | Informasjon å samle inn | Designspørsmål å løse |
|---|---|---|
| Virgin pellets | Karakter, pelletsform, forberedelse og nåværende stallinnstillinger | Er den etablerte geometrien fortsatt egnet for denne oppgaven? |
| Pellet/ommaling blanding | Blandingsandel, spredning i partikkelstørrelse, konsistens med massetetthet | Forblir fôret konsekvent gjennom hele løpeturen? |
| Filmflak eller kantklipp | Form, fôringsmetode, broobservasjoner og bulktetthet | Kan materiale komme inn og fylle fôrdelen pålitelig? |
| Pulver eller tørr blanding | Formulering, flytoppførsel og fôrsystemdetaljer | Er fôringsordningen passende for dette materialet? |
| Fylt blanding | Fyllstofftype og proporsjon, forberedelse og slitasjehistorikk | Hva er kravene til smelting, varme og slitasje sammen? |
Ikke les denne tabellen, da "lavere bulktetthet trenger alltid et høyere forhold." En geometriendring kan ikke automatisk korrigere brodannelse, segregering eller en inkonsekvent mater. Slitestyrke bør heller ikke velges fra kompresjonsforhold. GjennomgåEJS skrue fat material guideseparat når formuleringen endres.
For høyt eller for lavt? Diagnostiser prosessen før du skifter skruen
Trykkstigning, usmeltede partikler og stigende smeltetemperatur er grunner til å undersøke. De er ikke målinger av kompresjonsforhold. Den nyttige diagnostiske sekvensen er å fastslå om forstyrrelsen starter ved mating, smelting, en nedstrøms restriksjon eller slitt mekanisk geometri.
Sammenlign først med et stabilt historisk løp med samme materiale og produkt. Hold formen, skjermarrangementet og målestedene konsekvente. Registrer faktisk ytelse, skruhastighet, smeltetemperatur, trykk, drivbelastning og synlige defekter sammen. Innstilling av fattemperatur alene bestemmer ikke smeltetemperaturen.
| Observasjon | Kontroller før en geometriendring | Bevis som skal inkluderes i forespørselen |
|---|---|---|
| Trykk og effekt svinger | Beholdertilførsel, brobygging, matekonsistens, blandingsendringer og begrensning | Tidsjusterte hastighets-, trykk- og utgangsregistreringer |
| Usmeltede partikler vises | Matehastighet, smelteforhold, harpiksendringer, driftshastighet og skrueprofil | Prøver eller bilder knyttet til et registrert driftspunkt |
| Smeltetemperaturen er for høy | Faktisk smelteavlesning, hastighet, begrensning, kjøling og blandetilstand | Målemetode, plassering og avlesninger av stabil kjøring |
| Effekten faller ved uendret turtall | Faktisk fôrforsyning, harpikstilstand, dyse/sikter og matchende skrue/tønneslitasje | Ytelse per rpm pluss vedlikeholds- og måleposter |
| Svarte flekker eller misfarging øker | Materialhistorie, stillestående områder, boforhold og renhold | Defektmønster og når det vises i løpet |
Hvorfor et høyere forhold ikke er en automatisk forbedring
Lin Jin og Mark A. Spalding rapporterte en kontrollert LLDPE-studie med en 2,5-tommers ekstruder og fem kompresjonsforhold, fra 2,0 til 3,6. Måledybden forble 0,125 tommer mens matedybden ble endret. Ved 110 til 150 rpm ga skruene med høyere forhold smeltetemperaturer på omtrent 5 til 10 °C høyere enn designene med lavere forhold. Dette er resultater for det utstyret, harpiks og eksperimentet, ikke en temperaturprediksjon for en EJS-erstatning. See the authors'kompresjonsforhold ytelsesstudie.
En separatfeilsøkingseksempel av Mark A. Spaldingbeskriver en 6-tommers, totrinns ABS-ekstruderingsskrue med et første-trinnsforhold på 3,1. Usmeltet materiale hindret en spiraldemning; den foreslåtte erstatningen reduserte dette forholdet til 2,5. Dette var en spesifikk designrespons på et smelteproblem, ikke en universell ABS-anbefaling.
Bruk disse eksemplene for å ramme ingeniørspørsmålet: kan skruen smelte faststoffene den mottar ved det nødvendige driftspunktet? Ikke gjør verken eksempel til et generelt harpiks-til-forhold-diagram eller et antatt EJS-ytelsesresultat.
Når et enkelt kompresjonsforhold ikke er nok
Den enkle mate-dybde/måledybde-sammenlikningen tilhører en definert skruegeometri. Før du bruker den, identifiser skruetypen og matearrangementet. Et forhold rapportert for ett design betyr kanskje ikke det samme på et annet.
En barriereskrue deler materiale i faste og smeltekanaler. Beskrivelsen trenger kanalarrangementet og barrieregeometrien, ikke bare to konvensjonelle rotmålinger. En ventilert totrinns skrue har mer enn ett prosesstrinn; spør hvilket stadium et sitert kompresjonsforhold beskriver. Ventilasjonsområdet og nedstrøms pumpeseksjonen må evalueres som en del av det komplette designet.Griffs skrue-design diskusjondekker sperrekanaler, totrinnsskruer og den distinkte mateadferden til rillede tønner.
På samme måte, skille flomfôring fra kontrollert fôring eller sultfôring. Skriv inn matemodus i spesifikasjonen. Ellers kan en leverandør vurdere en full tilførselskanal mens den installerte prosessen leverer en kontrollert massestrøm. Dette er en grensebetingelse for å avklare, ikke en grunn til å bruke et annet universelt forhold.
Ekstrudere med to skruer trenger også sin egen geometri og prosessbeskrivelse. Ikke bruk den konvensjonelle dybdesnarveien med én skrue på et sammenflettet par og anta at den fanger opp hele kompresjonsoppførselen. Oppgi skruearrangementet, rotasjonsmodusen, elementet eller flyprofilen og produsentens tegning.
Bruk disse spørsmålene når spesifikasjonen er uklar:
- Er dette en konvensjonell, barriere, to-trinns eller to-skrue design?
- Er det oppgitte forholdet beregnet fra dybder eller kanalvolumer?
- Hvilke fôrings- og målesteder definerer beregningen?
- Endres tonehøyde eller kanalarrangement mellom disse stedene?
- Stemmer det installerte fôrsystemet til designforutsetningen?
En spesifikasjon skal svare på disse spørsmålene uten at maskinisten må gjette. Hvis det ikke er mulig, skaff deg hele profilen før du godkjenner en kopi. "3:1" er nyttig når definisjonen og anvendelsen er kjent.
Bør du kopiere den eksisterende skruen eller redesigne den?
En uendret utskifting er et rimelig utgangspunkt når installert geometri leverte tilfredsstillende kvalitet og ytelse, plikten er uendret, og målt slitasje forklarer forringelsen. Det blir et svakere valg når det opprinnelige problemet eksisterte før slitasje, formuleringen endret seg eller prosessen nå går utenfor det tidligere driftsområdet.
Skill to avgjørelser i tilbudet: gjenopprette de opprinnelige dimensjonene og endre behandlingsdesignet. En slitt skrue kan kreve utskifting uten å kreve et annet kompresjonsforhold. Omvendt kan det hende at en dimensjonsgod skrue ikke lenger passer til fôret som føres inn i anlegget.

Definer endringen før du sammenligner forslag
Gi leverandøren en skriftlig problemstilling: for eksempel trykkustabilitet etter endring av mateform, i stedet for "trenger en bedre skrue." Ta med grunnlinjetegningen og driftsopptegnelsene. Be det foreslåtte designet om å identifisere endrede dybder, sonelengder, tonehøyde og eventuelle blandingsegenskaper.
Hold den mekaniske tilpasningsgjennomgangen separat. Bekreft arbeidslengde, tilkobling av drivende, monteringsgrensesnitt og utløpsarrangement mot den installerte enheten. Mer arbeidslengde kan kreve en endring på maskinnivå; det er ikke en vanlig drop-in erstatningsforutsetning. En høyere L/D-betegnelse på et tilbud bør utløse en dimensjonssjekk, ikke en forventning om økt kapasitet.
Bli deretter enige om sammenligningsbetingelsene og akseptkriteriene. Definer materialet, produktet, driftspunkter, kvalitetskontroller og produksjonsmålinger før prøven. Hvis flere designfunksjoner endres sammen, evaluerer prøven hele erstatningen; det kan ikke fastslå at kompresjonsforhold alene forårsaket resultatet.
DeEJS ekstruder skrue fat produktsideer det aktuelle utgangspunktet for en erstatningshenvendelse. Oppgi selve applikasjonen og tegningen slik at diskusjonen gjelder den installerte maskinen i stedet for en generisk polymerserie.
Hva du skal sende EJS og hvordan du validerer erstatningen
En nyttig forespørsel lar fabrikken koble behandlingskravet til en fabrikerbar tegning. Send den originale spesifikasjonen selv om du mener den er feil, og identifiser deretter hva som er endret. Hold revisjonsnummer synlige slik at en gammel tegning ikke stille blir produksjonsinstruksen.
Ta med følgende informasjon:
- Maskinprodusent, modell, skruetype og installerte komponentreferanser.
- Flydiameter, arbeidslengde, drivendemål og løp/grensesnitttegninger.
- Fôrings- og måledybder, sonegrenser, stigningsprofil og blandefunksjoner.
- Harpikskvalitet, tilsetningsstoffer, fyllstofflasting, fôrform og klargjøringsprosedyre.
- Matearrangement, normalt turtall, effekt, smeltetemperatur og trykkavlesninger.
- Defektprøver, vedlikeholdshistorikk og tilgjengelige matchende skrue/tønnemål.
- Nødvendig produktkvalitet og driftsbetingelsene for aksept.
Sammenlign stabil produksjon, ikke bare en vellykket oppstart
Etter installasjon, følg maskinleverandørens sikre igangsettingsinstruksjoner. Bekreft det godkjente materialet og oppsettet, la prosessen stabilisere seg og samle avlesninger over et definert intervall. Registrer produksjonen ved en avtalt veiemetode i stedet for å estimere den fra skruhastigheten.
For sammenligning, beregne spesifikk utgang som målt masseutgang delt på rpm. Hold utgangsenhetene synlige, for eksempel kg/t per rpm. Sammenlign denne verdien bare sammen med kvalitet, faktisk smeltetemperatur, trykk og drivbelastning. Et høyere tall etablerer ikke en forbedring dersom produktet faller utenfor spesifikasjonen eller prosessen blir ustabil.
| Prøverekord | Ta opp konsekvent | Hvorfor det er nyttig |
|---|---|---|
| Mate | Karakter, parti, blanding og forberedelse | Identifiserer endringer som ikke er relatert til geometri |
| Driftspunkt | Hastighet, temperaturoppsett og matemodus | Gjør sammenligningen reproduserbar |
| Produksjon | Tidsinnstilt masseutgang og akseptabelt produkt | Skiller totalproduksjon fra nyttig produksjon |
| Prosesstilstand | Faktisk smeltetemperatur, trykk og drivbelastning | Avslører avveininger skjult av produksjon alene |
| Kvalitet | Avtalte mål, utseende og feilkontroller | Avgjør om erstatningen oppfyller plikten |
Gjenta sammenligningen når du endrer driftspunkter og behold de samme målestedene. Hvis et problem vedvarer, send postene tilbake med tegningsrevisjonen og prøveidentifikatorer. KontaktEJS Industrimed den pakken i stedet for å be om en endring av kompresjonsforholdet uten en definert årsak.
Diskuter din erstatningsskrue
Beskriv den installerte skruen, faktisk mating og prosesseringsproblem. Knappen åpner et e-postutkast til EJS; du kan legge ved tegninger og fotografier før sending.
Ofte stilte spørsmål
Hva er ekstruderingsskruens kompresjonsforhold?
Det er forholdet mellom kanalvolum i mate-seksjonen og kanalvolum for måleseksjon over tilsvarende flyvninger. For en konvensjonell skrue med sammenlignbar stigning og kanalgeometri, gir matedybde delt på måledybde en nyttig tilnærming. Det er et geometrisk forhold, ikke et trykkforhold eller en garanti for utgang.
Hvordan beregner jeg kompresjonsforhold fra rotdiametre?
Beregn hver radiell kanaldybde som utvendig fluktdiameter minus rotdiameter, delt på to. Deretter deler du matedybde på måledybde. Bruk identifiserte fôrings- og måleplasseringer, konsistente enheter og passende flydiametre. Ikke bruk tønnens diameter eller anta at en slitt skrue fortsatt samsvarer med den originale tegningen.
Er en 3:1 skrue egnet for alle harpikser?
Nei. Det samme forholdet kan beskrive forskjellige absolutte kanaldybder og overgangsprofiler. Egnetheten avhenger også av spesifikk kvalitet, fôrform, tilsetningsstoffer, fôringsordning og driftsforhold. Start med den komplette geometrien og et definert produksjonskrav i stedet for å behandle et forhold som en universell harpiksanbefaling.
Øker økende kompresjonsforhold produksjonen?
Ikke nødvendigvis. Endring av matedybde og endring av doseringsdybde påvirker ulike deler av skruen, selv om begge øker forholdet. Fôring, smelting og nedstrøms forhold må vurderes under ett. Sammenlign stabil målt effekt med produktkvalitet, faktisk smeltetemperatur, trykk og drivbelastning før du bedømmer en erstatning.
Kan slitte skruer skape problemer uten å endre tegningens forhold?
Ja. Tegningen beskriver den tiltenkte geometrien, ikke den nåværende tilstanden. Mål skruen og sylinderen i tilsvarende posisjoner og sammenlign med de godkjente originalmålene. En etikett med kompresjonsforhold beskriver ikke arbeidsklaringen, og kopiering av den etiketten løser ikke et umålt slitasjeproblem.
Kan jeg bruke den samme beregningen for design med to skruer eller barrierer?
Ikke anta at den konvensjonelle enkeltkanals dybdesnarveien gjelder. Identifiser kanalarrangementet, skruetypen og beregningsplasseringene først. Barrierekanaler, trinnvise skruer og sammengripende tvillingskruer krever en mer fyldig geometribeskrivelse. Spør designeren hvilke volumer eller dybder som definerer det oppgitte forholdet før du bruker det i en erstatningsspesifikasjon.