Velg skrue- og tønnematerialer ved å matche konstruksjonsstålet, arbeidsflaten og produksjonsprosessen til den faktiske formuleringen og feilmekanismen. Et høyere hardhetstall alene kan ikke fortelle deg om en erstatning vil motstå slitasje, kjemisk angrep eller metallkontakt; spesifiser skruen og tønnen separat, og kontroller deretter at de passer som et par.
Et nyttig materialtilbud forklarer hvilket stål som bærer lasten, hvilke overflater som får beskyttelse, og hvordan disse overflatene vil bli inspisert. Den bør også identifisere forholdene bak anbefalingen. Det samme harpiksnavnet kan beskrive et ufylt produkt, en mineralfylt blanding eller en resirkulert blanding med svært forskjellige krav til maskinen.
Av EJS Industry Technical Team
Før du sammenligner sitater:
- Identifiser om de gamle delene viser slitasje, korrosjon, kontaktskader eller en blanding.
- Skille grunnstålet fra overflatebehandlingen og arbeidslegeringen.
- Oppgi hele blandingen, inkludert fyllstofftype og lasting.
- Kontroller skruen og sylinderen i tilsvarende aksiale posisjoner.
- Avtale materialidentifikasjon, verneområder og akseptmålinger før produksjon.
1. Start med feilmekanismen
Slitasje fra fyllstoffer og forurensning
En slitt flyspiss og en forstørret boring er grunner til å undersøke slipeplikt, men materialnavnet på innkjøpsordren er bare en del av etterforskningen. Registrer fyllstofftypen, dens konsentrasjon, råstoffkilden og hvor materialtapet er størst. Sammenlign disse detaljene med formuleringen som ble brukt da de originale delene ble spesifisert.
Økt fyllmasse er en grunn til å gjenåpne materialgjennomgangen. Det samme er en endring fra et kontrollert virgin fôr til en resirkulert strøm med usikker forurensning. Oppbevar representative sammensatte prøver og fotografier av de gamle delene ved siden av målingene. Disse postene gir leverandøren noe mer nyttig enn en forespørsel om en hardere skrue.
Korrosjon og metallkontakt trenger ulike undersøkelser
Davis-Standards mateskrue og tønneføringskiller abrasiv slitasje, korrosivt angrep og limslitasje forårsaket av metallkontakt. Den identifiserer enkelte PVC-forbindelser, etsende flammehemmere og fluorkarboner som korrosjonsproblemer, mens innretting, retthet, jevn varme og feilaktige arbeidsflater kan bidra til kontaktskader.
Bruk denne forskjellen for å velge undersøkelsen, i stedet for å diagnostisere hele problemet fra ett fotografi. Pitting retter oppmerksomheten mot det kjemiske miljøet og overflatetilstanden. Lokal scoring krever en maskin- og linjegjennomgang. Gradvis dimensjonstap på tvers av arbeidssoner krever et slitasjekart og formuleringsgjennomgang. Flere mekanismer kan forekomme på samme komponent.
| Observerte skader | Bevis å samle | Retningslinjer for materialgjennomgangen |
|---|---|---|
| Tap av flyspiss og boreforstørrelse | Avstemte aksiale målinger, formuleringshistorikk og driftsopptegnelser | Gjennomgå slipeeffekten og de beskyttede overflatene på begge deler |
| Pitting eller lokalisert kjemisk angrep | Sammensatt kjemi, temperaturer, avleiringer og overflatefotografier | Gjennomgå korrosjonsmotstand og beskyttelsesdekning |
| Lokale scoringer eller kontaktmerker | Retthet, støtter, innretting og varmekontroller | Undersøk maskinen før du spesifiserer en legeringsoppgradering |
Tabellen er en inspeksjonsguide, ikke en erstatningsterskel. Akseptgrensene bør komme fra maskinens godkjente tegning og tekniske vurdering. En skadebeskrivelse bidrar til å begrense spørsmålene; den etablerer ikke et universelt materiell svar.
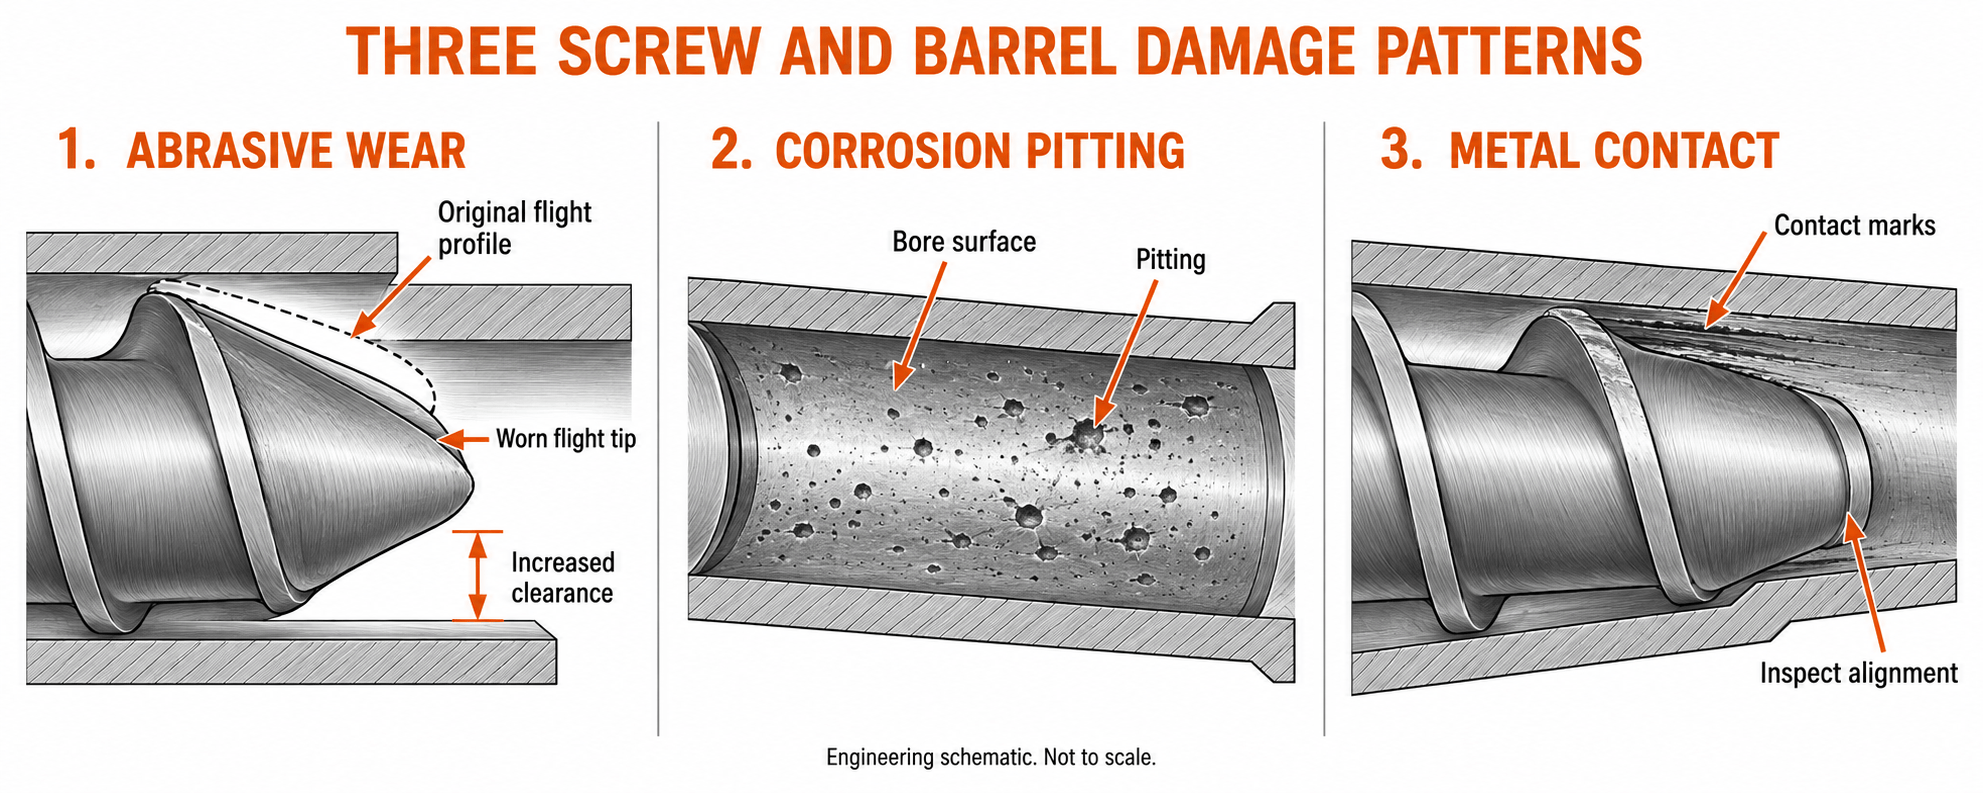
Teknisk skjema over skademønstre. Ikke i skala; overflateutseende alene fastslår ikke årsaken.
2. Separat basisstål, overflatebehandling og arbeidslegering
Stålet og arbeidsflaten gjør forskjellige jobber
Behandle en skrue- og tønnespesifikasjon som en beskrivelse av konstruksjonen. Skruens kjerne må bære drivbelastningen. Tønnekroppen gir strukturen rundt boringen og dens grensesnitt. Arbeidsflatene deres må også passe sammensetningen. Ved å kombinere disse kravene i uttrykket "slitasjebestandig stål" skjuler informasjonen en kjøper trenger.
Tre termer dukker ofte opp i sitater, men de beskriver forskjellige ting. En betegnelse som 38CrMoAlA identifiserer et basisstål. Nitrering identifiserer en overflatebehandling. Colmonoy 83 identifiserer en hardfacing-legering. En skrue kan derfor ha en 38CrMoAlA-base og Colmonoy 83 på spesifiserte flyflater uten at disse beskrivelsene motsier hverandre.
EJS sinebimetall produktspesifikasjonlister opp konstruksjonsstål separat fra skrue- og tønnelegeringer. Dette er den nyttige måten å lese et tilbud på: identifiser komponenten, basismaterialet, prosessen og det beskyttede området før du sammenligner prisen.
Beskyttelsesdekning er like viktig som legeringsnavnet
Skruen fly land, fly flanke, rot og blanding funksjoner er forskjellige overflater. En hardfaced flight betyr ikke automatisk at den komplette smeltekontaktende overflaten har samme beskyttelse. På samme måte beskriver ikke sylinderboringsforingen materialet til flensen, mateåpningen eller andre funksjoner utenfor denne foringen.
Be om en tegning som markerer verneområdene. Hvis den gamle skruen har rotskader mens utskiftningsforslaget bare endrer fly-tip-legeringen, trenger forslaget en ny diskusjon. Den valgte beskyttelsen må nå overflaten som svikter.
Nitrering trenger også presist språk. Det endrer stålets overflatenære tilstand; det er ikke en egen støpt liner. Grunnmaterialet kan forbli en del av den smeltekontaktende konstruksjonen. Unngå å anta at en komponent beskrevet som behandlet har et uavhengig legeringslag som dekker hver arbeidsflate.
For hver del, be om en konstruksjonserklæring i denne rekkefølgen: basisstål, varmebehandlingstilstand, overflateprosess, arbeidslegering der det er aktuelt, beskyttet område og krav til sluttinspeksjon. Denne sekvensen gjør forskjeller mellom tilbud synlige før en ordre legges inn.
3. Vanlige basisstål og deres utvalgsgrenser
Les karakteren i sammenheng med den ferdige komponenten
Den nåværendeEJS materialporteføljeinkluderer 38CrMoAlA, 40Cr, 42CrMo, 34CrAlNi7, 31CrMoV9, SKD11, SKD61, D2 verktøystål og Hastelloy. Tilgjengeligheten av en karakter gjør den ikke til standard for hver skrue eller tønne. Den ferdige konstruksjonen og søknaden bestemmer fortsatt dens rolle.
For en behandlet skrue, spør hvordan den valgte stål- og varmebehandlingstilstanden støtter den nødvendige overflateprosessen. For en foret tønne, skille kroppsmaterialet fra borelegeringen. For en verktøystålkomponent, spør om den faktiske leveringstilstanden og arbeidsflaten i stedet for å anta at karakternavnet beviser en spesiell hardhet.
| Materiale navngitt av EJS | Spørsmål å løse før bestilling |
|---|---|
| 38CrMoAlA, 34CrAlNi7 eller 31CrMoV9 | Hvilken kjernetilstand og overflatebehandling er spesifisert for denne skruen? |
| 40Cr eller 42CrMo | Er dette det strukturelle kroppsmaterialet, og hva beskytter arbeidsboringen? |
| SKD11 eller D2 verktøystål | Hvilken eksakt karakter, behandlingstilstand og komponentkonstruksjon foreslås? |
| SKD61 | Hvordan passer den valgte tilstanden til den faktiske temperaturen og belastningen? |
| Hastelloy | Hvilken spesifikk legeringsbetegnelse kreves for det kjemiske miljøet? |
Unngå løse internasjonale karaktererstatninger
En kryssreferansetabell er nyttig for kommunikasjon, men en omtrentlig motpart er ikke tillatelse til å erstatte materiale. Spesifiser den gjeldende karakteren eller standarden og la leverandøren identifisere materialet som faktisk leveres. Hvis en annen karakter er foreslått, vurdere den som en erstatning med sine egne kjemiske og mekaniske krav.
Dette er spesielt viktig når et sitat bruker et bredt etternavn. "Verktøysstål" og "nikkellegering" beskriver hver mange mulige materialer. Selv et kjent kommersielt familienavn kan trenge et spesifikt karaktersuffiks. Et materialsertifikat bør løse denne identifikasjonen, ikke gjenta den samme brede ordlyden som tilbudet.
Byggevedtaket involverer også konkurrerende eiendommer. I sinmetallurgi diskusjonENTEK forklarer hvorfor en bærende kjerne og en slitesterk ytre kan være utformet annerledes. Det støtter evaluering av strukturelle krav og krav til arbeidsflate separat. Den fastslår ikke at en annen produsents proprietære konstruksjon er et EJS-produkt.
4. Hvilken nitrering, krom og bimetallkonstruksjon endrer seg
Sammenlign prosessen og området den beskytter
En prosesssammenligning er kun nyttig når sitatet sier hvor prosessen gjelder. Nitrering endrer et område nær overflaten av stålet. Forkromning legger til et depositum. Sveis hardfacing tilfører en arbeidslegering til utvalgte overflater. Et bimetallisk fat kombinerer kroppen med en legering med arbeidsboring. Dette er forskjellige konstruksjoner, ikke utskiftbare navn på et belegg.
EJS identifiserer gassnitrering på sinnitrert skruetønne side. Densmaterialguidebeskriver PTA hardfacing for skruer, sentrifugalstøping for tønneforinger og forkromning som en egen behandling. Les disse beskrivelsene sammen med tegningen for den faktiske bestillingen.
| Konstruksjon | Hva endres | Hva spesifikasjonen må identifisere |
|---|---|---|
| Nitrering | Tilstanden nær overflaten til stålet | Behandlingsområde, hardhetsmetode og avtalt saksdybdedefinisjon |
| Forkromning | Et avsatt overflatelag | Plassering, ferdig tykkelse, finish og inspeksjonskriterier |
| Skruebelegg | Tilsatt legering på spesifiserte skrueflater | Legeringsgrad, dekning, ferdig avsetning og geometri |
| Bimetall tønneforing | Arbeidslegering inne i den strukturelle tønnekroppen | Borelegering, produksjonsrute og krav til ferdig foring |
Ferdige dimensjoner og lagdefinisjoner må stemme overens
EJS sin bimetallproduktside viser en skruelegeringstykkelse på1,0 til 1,5 mmfor Ni60, Colmonoy 56 og Colmonoy 83 alternativer. Det publiserte området er et nyttig utgangspunkt, men bestillingen bør angi det ferdige kravet til den faktiske komponenten. Et avsatt lag før maskinering er ikke automatisk det gjenværende laget på den ferdige delen.Kilde: EJS bimetallskruebord.
Den samme disiplinen gjelder for et nitrert tilfelle: angi hvordan dybden er definert og målt. En overflatehardhetsavlesning kan ikke beskrive den fullstendige hardhetsprofilen under den. For en tønneforing, spesifiser karakteren og den ferdige tilstanden i stedet for å tilordne én tykkelse til hver legering og tønnegeometri.
Kjøpere som sammenligner begge konstruksjonene kan brukeEJS bimetallisk versus nitrert guidefor den bredere avveiningen. Her er valgspørsmålet smalere: hvilken prosess beskytter overflatene som er utsatt for denne formuleringen, og hvordan vil den ferdige beskyttelsen verifiseres?
5. Sammenlign legeringskvaliteter utover hardhet
Hold skrue- og tønnelegeringer i separate tabeller
EJS navngir Ni60, Colmonoy 56 og Colmonoy 83 for skruer, og EJS01 til og med EJS04 for tønnelegeringer. Hold disse gruppene atskilt når du vurderer et tilbud. En skruebeleggkvalitet og en tønneforingskvalitet beskriver forskjellige komponenter og produksjonsforhold.Kilde: EJS legeringstabeller.
| Skruelegering | Element å sammenligne i forslaget |
|---|---|
| Ni60 | Nøyaktig levert legering, beskyttet område og egnethet for oppgitt forbindelse |
| Colmonoy 56 | Leverandørbetegnelse, deponert tilstand og krav til arbeidsflate |
| Colmonoy 83 | Karbidholdig konstruksjon, avleiringstilstand og egnethet for slipearbeid |
| Tønnelegering | EJSs publiserte relative slitasje/korrosjonsklassifiseringer |
|---|---|
| EJS01 | Veldig bra / bra |
| EJS02 | Bra / veldig bra |
| EJS03 | Veldig bra / veldig bra |
| EJS04 | Utmerket / veldig bra |
Disse vurderingene gjengir EJS sin kvalitative sammenligning, ikke standardiserte testresultater. De hjelper til med å starte en diskusjon; de etablerer ikke en målt slitasjehastighet, en grense for kjemisk motstand eller en levetidsmultiplikator.Kilde: EJS fattabell og vurderingslegende.
Et nyttig eksempel fra legeringsprodusenten
Wall Colmonoys tekniske datablad Colmonoy 83 fra september 2025 beskriver wolframkarbid i en nikkel-krom-wolfram-matrise. Det gir overleggshardhetsområder påHRC 45 til 55 for -150+53 µm pulverkvalitet, ogHRC 43 til 57 for -180+63 µm pulverkvalitet. Dette er legeringsprodusentens avsetningsområder for de angitte pulverkvalitetene, ikke akseptmålinger fra en EJS-ferdig skrue.Kilde: Colmonoy 83 teknisk datablad.
Den karbidholdige strukturen forklarer hvorfor bulkhardhet alene er en ufullstendig sammenligning. Spør om komponentene som motstår slitasje, matrisen, avleiringstilstanden og bruken. To legeringer med lignende bulkhardhet kan fortsatt kreve forskjellige tekniske vurderinger.
Spesifiser en test, ikke bare et tall
ASTM E18dekker Rockwell hardhetstesting og advarer om at en avlesning på ett sted kanskje ikke representerer hele delen.ASTM E384dekker mikroinnrykkhardhet og vurdering av hardhetsvariasjoner over små avstander. Dette er distinkte målespørsmål: en bulkavlesning og en profil på tvers av en behandlet region gir forskjellig informasjon.
For slipende sammenligninger,ASTM G65rapporterer testresultater for tørr sand/gummihjul som volumtap i kubikkmillimeter under en spesifisert prosedyre. Lavere tap indikerer større motstand i den testen. Standarden advarer også mot å behandle resultatet som en eksakt prediksjon for et spesifikt driftsmiljø.
Hvis en leverandør leverer testdata, sammenlign samme metode, prosedyre og prøvetilstand. Ingen av disse standardene gjør et legeringsnavn til en garantert levetid, og navngivning av standarden fastslår ikke at en bestemt forsendelse ble testet til den.
6. Match materialsystemet til selve formuleringen
Gi leverandøren blandingen, ikke bare harpiksfamilien
Innkjøpsbeskrivelsen "PP skruetønne" er ufullstendig når maskinen behandler fylt PP. Oppgi harpikskvalitet, fyllstoffidentitet og belastning, tilsetningsstoffer, resirkulert fraksjon og forventede endringer mellom produktene. Forklar om erstatningen må dekke én stabil formulering eller flere oppgaver på samme linje.
Skille formuleringsinformasjon fra driftsinformasjon. Materialgjennomgangen trenger også faktiske prosesstemperaturer, kjørehastighetsområdet, trykkinformasjon der tilgjengelig, og skadehistorikken. En nominell harpiksfamilie forteller ikke leverandøren hvilke overflater som har sviktet eller om maskinen har fått kontaktskader.
| Faktisk plikt | Spørsmål som endrer utvalget |
|---|---|
| Ren, ufylt harpiks | Fungerer den eksisterende konstruksjonen akseptabelt, og opprettholder utskiftningen den godkjente spesifikasjonen? |
| Mineralfylt eller glassfylt blanding | Hvilket fyllstoff og belastning finnes, og hvor er dimensjonstapet konsentrert? |
| PVC eller en formulering med potensielt etsende tilsetningsstoffer | Hvilken kjemi, temperatur og avleiringer følger med den observerte skaden? |
| Resirkulert fôr | Hvor stabil er sammensetningen, forurensningskontrollene og batch-til-batch-forholdene? |
| Høy temperatur eller kjemisk krevende tjeneste | Hvilken eksakt legering og overflatekonstruksjon passer til det faktiske miljøet? |
Matrisen organiserer informasjonen som trengs for en anbefaling. Den unngår bevisst å tilordne en legering til hver harpiksfamilie. Davis-Standardslitasjeveiledningstøtter å vurdere både slipende og korrosiv bruk, sammen med maskinens tilstand.
Endringer i råstoff kan gjøre en gammel anbefaling ugyldig
Behold den originale godkjente formuleringen med materialspesifikasjonen. Hvis fyllstoffbelastningen øker eller den resirkulerte strømmen endres, bør den gamle anbefalingen vurderes mot de nye forholdene. Komponenten kan være korrekt produsert i henhold til den gamle spesifikasjonen og fortsatt være uegnet for den reviderte bruken.
For kjemisk krevende materialer, oppgi nøyaktig polymer og relevante tilsetningsstoffer. ENTEK sinemetallurgisk veiledningdiskuterer de separate kravene til alvorlig korrosjon og slitasje. Ikke tolk det som en generell anbefaling for hver fluorpolymer eller som bevis på at en nikkellegering kan byttes ut med en annen.
Der søknaden involverer matkontakt eller farmasøytiske krav, identifiser disse kravene i forespørselen og spesifiser dokumentene som trengs. Et stålnavn, overflatebehandling eller generell produktbeskrivelse etablerer ikke sertifisering eller samsvar for den ferdige monteringen.
7. Sjekk paret og maskinen før du oppgraderer legeringen
Fabrikkperspektiv: gjør en hardhetsforespørsel til en målbar spesifikasjon
På vårt nominelle 90 mm enkeltskrueutskiftingsprosjekt var kjøperens første forespørsel om høyere hardhet. Jeg begynte med den komplette PP-formuleringen, som inneholdt 30 vekt% kalsiumkarbonat, og så gjennom den originale tegningen og de slitte skrue- og tønnedimensjonene. Den arbeidsrekkefølgen holdt den materielle diskusjonen knyttet til den faktiske maskinen.
Jeg kartla skrue- og tønnemålene til tilsvarende aksiale posisjoner. Å måle en skrueflukt i én posisjon og sammenligne den med en boremåling andre steder vil ikke beskrive den lokale tilpasningen. Måleseksjonsavlesningene viste at utskiftingen var nødvendig for å gjenopprette tegningens klaring samt gi de valgte arbeidsmaterialene.
Vi spesifiserte skruen og fatet separat. Skruen brukte en 38CrMoAlA base med Colmonoy 83 flight hardfacing; tønnen brukte en 42CrMo-kropp med EJS04-fôr. Jeg inkluderte verneområdene og inspeksjonskravene med materialbeskrivelsene. Det gjorde forslaget mer presist enn et generelt løfte om høyere hardhet.
For aksept behandlet jeg dimensjonene og materialidentifikasjonen som separate kontroller. Et korrekt legeringsnavn vil ikke gjøre en feil diameter akseptabel. På samme måte kunne en komponent oppfylle sine dimensjoner uten å bevise at den spesifiserte arbeidslegeringen var levert. Begge kravene hørte hjemme på bestillingen.
Dette prosjektet forsterket også en grense for enkeltpunktsmålinger. Resultatet på måleseksjonsstasjonen etablerte klaringen der. Jeg krevde at de andre aksiale posisjonene og maskingrensesnittene ble kontrollert separat. Kjøpere bør bruke det samme skillet når de leser en inspeksjonsrapport: identifisere hva som ble målt, hvor det ble målt og hvilket tegningskrav den adresserer.
Prosjektmålinger: gjenopprette spesifisert kuldeklaring
Ved den slitte måleseksjonsstasjonen var skruens utvendige diameter89,65 mmog tønneboringen var90,25 mm. Den beregnede kald radielle klaringen var:
(90,25 − 89,65) ÷ 2 = 0,30 mm
Den godkjente tegningen spesifisert0,10 mmpå den stasjonen. Under dimensjonsgodkjenning ble den nye skrueflukten målt89,95 mm, og den tilsvarende nye boringen målt90,15 mm:
(90,15 − 89,95) ÷ 2 = 0,10 mm
| Måling ved samme aksiale stasjon | Slitt par | Nytt par |
|---|---|---|
| Skruens utvendige diameter | 89,65 mm | 89,95 mm |
| Tønnehulls diameter | 90,25 mm | 90,15 mm |
| Beregnet kald radiell klaring | 0,30 mm | 0,10 mm |
Kilde: EJS Industris utfylt-PP erstatningsprosjektmål og godkjent tegningskrav.
Erstatningen gjenopprettet den spesifiserte kuldeklaringen på den stasjonen, og reduserte den med0,20 mm. Det dimensjonale resultatet er forskjellig fra et driftsresultat. Gjennomstrømning, skruhastighet, smeltetemperatur og påfølgende slitasjemålinger gir driftsrapporten som er nødvendig for å evaluere erstatningen i bruk.
Hold kaldklaring og løpeatferd atskilt
Beregningen ovenfor deler diameterforskjellen med to. Den beskriver den nominelle radielle klaringen for de tilsvarende sirkulære seksjonene; det er ikke en måling av gapet på hvert punkt rundt en eksentrisk eller skadet enhet. De0,10 mmfiguren tilhører dette prosjektets tegning, ikke en universell innstilling for alle 90 mm maskiner.
Kontroller maskinens innretting, retthet, tønnestøtte og oppvarmingstilstand før du behandler en legeringsoppgradering som den komplette løsningen. Disse kontrollene følger bekymringene for kontaktslitasje beskrevet avDavis-Standard. En mer slitesterk overflate kan ikke korrigere en installasjon som tvinger skruen mot boringen.
For fortsatt måling og planlegging av reservedeler,EJS levetidsguideforklarer hvordan du bruker en grunnlinje og gjentar målinger. Hold denne slitasjehistorikken sammen med formuleringsprotokollen slik at den neste materielle beslutningen har bevis bak seg.
8. Legg inn en verifiserbar materialspesifikasjon på bestillingen
Bygg bestillingen fra krav mottakerteamet kan sjekke
Skriv kravene til skrue og tønne på separate linjer. Hver komponent bør ha et identifiserbart grunnmateriale, arbeidsflatekonstruksjon og akseptgrunnlag. Unngå en ordre som navngir en legering og lar den andre komponenten bare beskrives som "matchende tønne".
Bruk denne sekvensen når du forbereder den tekniske forespørselen:
- Identifiser maskinen og fest de godkjente skrue- og tønnetegningene, inkludert revisjonen som ble brukt for bestillingen.
- Oppgi den fullstendige formuleringen og driftsplikten, med skade- og målekart for den gamle delen der tilgjengelig.
- Spesifiser basisstål og tilstand for hver komponent, eller be om et klart identifisert forslag for godkjenning.
- Identifiser skruebelegget og tønneforingen separat, med produksjonsprosessen og beskyttede overflater.
- Bli enige om krav til ferdiglag eller det definerte kravet til nitrert kasse, pluss hardhetsmetoden og målestedene.
- List de endelige dimensjonene, grensesnittene og inspeksjonspostene som er nødvendige for å godta delene.
- Behold de aksepterte dimensjonene som installasjonens grunnlinje for senere slitasjekontroller.
Den sekvensen gjør også sitater lettere å sammenligne. Hvis ett forslag endrer basisstålet, et annet endrer kun banebelegget, og et tredje erstatter begge arbeidsflatene, er det forskjellige tekniske tilbud. Løs disse forskjellene før du sammenligner totalpriser.
Materialregister og kontaktinformasjon
EJS opplyser at dets leverte skruetønner inkluderer en inspeksjonsrapport og materialattest. Bruk disse dokumentene for å koble den avtalte spesifikasjonen til den leverte komponenten: materialidentifikasjonen og dimensjonsrapporten svarer på forskjellige akseptspørsmål.Kilde: EJS kvalitetskontrollbeskrivelse.
For bredere grensesnitt og kjøpssjekker, brukekstruder skrue fat kjøpers guide. For en materialgjennomgang med EJS, send maskintegninger, formulering og gammelbevis tilsales@ejsscrewbarrel.com, eller ring+86-574-83065911. E.J.S Industry Co., Ltd.s kontoradresse er55 Dongdu Road, Haishu District, Ningbo, Kina. Kilde: EJS kontaktside.
Inkluder søknaden og dokumentene du trenger i den første henvendelsen. Et tilbud kan deretter identifisere den foreslåtte konstruksjonen og bevisene som trengs for aksept, i stedet for å be deg velge mellom uforklarlige hardhetstall.
9. Vanlige spørsmål
Hva er ekstruderskruer og fat laget av?
Konstruksjonen kan kombinere et konstruksjonsstål med en behandlet overflate, skruebelegg eller tønneforing. Identifiser hver komponents grunnmateriale og arbeidsflate separat. EJS viser stål inkludert 38CrMoAlA og 42CrMo, pluss navngitte skrue- og tønnelegeringer i sinbimetall spesifikasjon.
Er 38CrMoAlA bedre enn en bimetallskrue?
De beskriver forskjellige ting. 38CrMoAlA er et basisstål, mens bimetall beskriver en konstruksjon med en fungerende legering. En skrue kan bruke en 38CrMoAlA-base og en ekstra legering på flyene. Sammenlign komplette konstruksjoner for den faktiske plikten, ikke de to begrepene isolert.
Betyr høyere hardhet alltid bedre slitestyrke?
Nei. Vurder legeringsstrukturen, beskyttet område, avsetningstilstand og slitasjemekanisme.ASTM G65evaluerer slitasje gjennom volumtap under definerte testforhold, mensASTM E18adresserer Rockwell-hardhet. Ingen av målingene alene forutsier levetiden til en komplett enhet.
Må skruen og tønnen bruke samme legering?
Nei. De må danne et passende arbeidspar, men skruebelegget og tønneforingen kan være forskjellige materialer. Vårt fylte PP-prosjekt brukte Colmonoy 83 flight hardfacing med en EJS04 tønneforing. Gjennomgå materialkompatibilitet, overflatetilstand og spesifisert passform.
Bør en endring av fyllstoff eller resirkulert fôr utløse en materialgjennomgang?
Ja. Gi den reviderte formuleringen, fyllstofflasting, råstoffkontroller og driftsforhold. Sammenlign disse endringene med plikten som ble brukt for det opprinnelige utvalget. Ta vare på den gamle delens målinger og skaderegistrering slik at gjennomgangen kan adressere de berørte overflatene i stedet for å misligholde en hardere legering.
Hvilke dokumenter skal følge med en materialspesifikasjon?
Be om materialidentifikasjon og de avtalte inspeksjonsprotokollene for hver del. Bestillingen bør også definere verneområder, krav til overflateprosesser og målesteder. EJS sineproduktsideuttaler at inspeksjonsrapporter og materialsertifikater følger med dets leverte skruetønner; definere det prosjektspesifikke omfanget før produksjon.