VedEJS Industri
- Begynn med defekten og driftsregistrene, ikke en lovet produksjonsøkning.
- Separate problemer med smelting, blanding, mating og mekanisk slitasje.
- Spesifiser hovedflyging og barriereflyging uavhengig av hverandre på tegningen.
- Tilpass forslaget til installert tønne, matesystem og tilgjengelig arbeidslengde.
- Godta erstatningen på stabil, spesifisert produksjon over det avtalte driftsområdet.
Hvordan konvensjonelle og barriereskruer håndterer smelting
En konvensjonell tresoners skrue har mate-, overgangs- og doseringsseksjoner. I overgangsseksjonen deler det faste materialet og akkumulerende smelte hovedkanalen. En barriereskrue legger til en sekundær flukt som deler en del av smeltedelen i faste stoffer og smeltekanaler. Smelte passerer over den underskårne barriereflukten inn i smeltekanalen når de faste stoffene fortsetter gjennom sin egen kanal.Rauwendaals barriere-skrue forklaringbeskriver denne separasjonen og det skiftende kanalarrangementet langs barriereseksjonen.
Det skillet identifiserer en designmetode, ikke en automatisk ytelsesrangering. Geometrien må fortsatt passe til materialet som kommer inn i maskinen og produksjonsbehovet. DeSammenligning av SHS-ekstruderingstreningbehandler skruedesign som et kompromiss mellom mykgjørende kapasitet og skånsom prosessering, og beskriver både konvensjonelle arkitekturer og barrierearkitekturer.
Hvis den gjeldende skruen produserer et akseptabelt produkt i hele det nødvendige driftsområdet, dokumenter den grunnlinjen før du endrer arkitekturen. Hvis kvaliteten bare forringes når den forespurte hastigheten øker, registrer hvor forringelsen starter og hvilke prosessavlesninger som endres med den. Det beviset gjør en designdiskusjon nyttig; ordene "høy ytelse" gjør det ikke.
DeEJS ekstruder skrue fat kjøpers guidedekker den bredere spesifikasjonen og erstatningsprosessen. Denne sammenligningen gjelder konvensjonelle og barriere enkeltskrue design, ikke valget mellom enkelt- og dobbeltskrue maskiner.
Les barriereklaringen separat fra hovedflyklareringen
To dimensjoner trenger separate navn. Hovedflyklarering er gapet mellom en hovedflys ytre diameter og løpsboringen. Barriere-flyklarering er gapet over sekundærflygingen. I et typisk underskåret barrierearrangement har den sekundære ventilen en mindre ytre diameter, noe som gir smelte en passasje over den. Dette er forskjellige funksjoner og bør ha forskjellige tegningsforklaringer.
For en konsentrisk dimensjonell sammenligning er radiell klaring:
Radiell klaring = (cylinderboringsdiameter − relevant flydiameter) / 2
Denne beregningen beskriver det nominelle forholdet mellom diametrene. Den etablerer ikke det minste lokale gapet i en eksentrisk, skadet eller feiljustert sammenstilling, eller løpeklaringen ved behandlingstemperatur.
Et dimensjonalt eksempel, ikke en maskineringsanbefaling
Anta en tønneboring på 90,10 mm, en hovedflygingsdiameter på 90,00 mm og en barriereflygingsdiameter på 89,30 mm på stedet som sammenlignes. Den resulterende radielle klaringen på hovedflygingen er 0,05 mm; den radielle klaringen til flyet er 0,40 mm. Disse antatte verdiene forklarer aritmetikken og er ikke spesifiserte toleranser for et EJS-produkt.
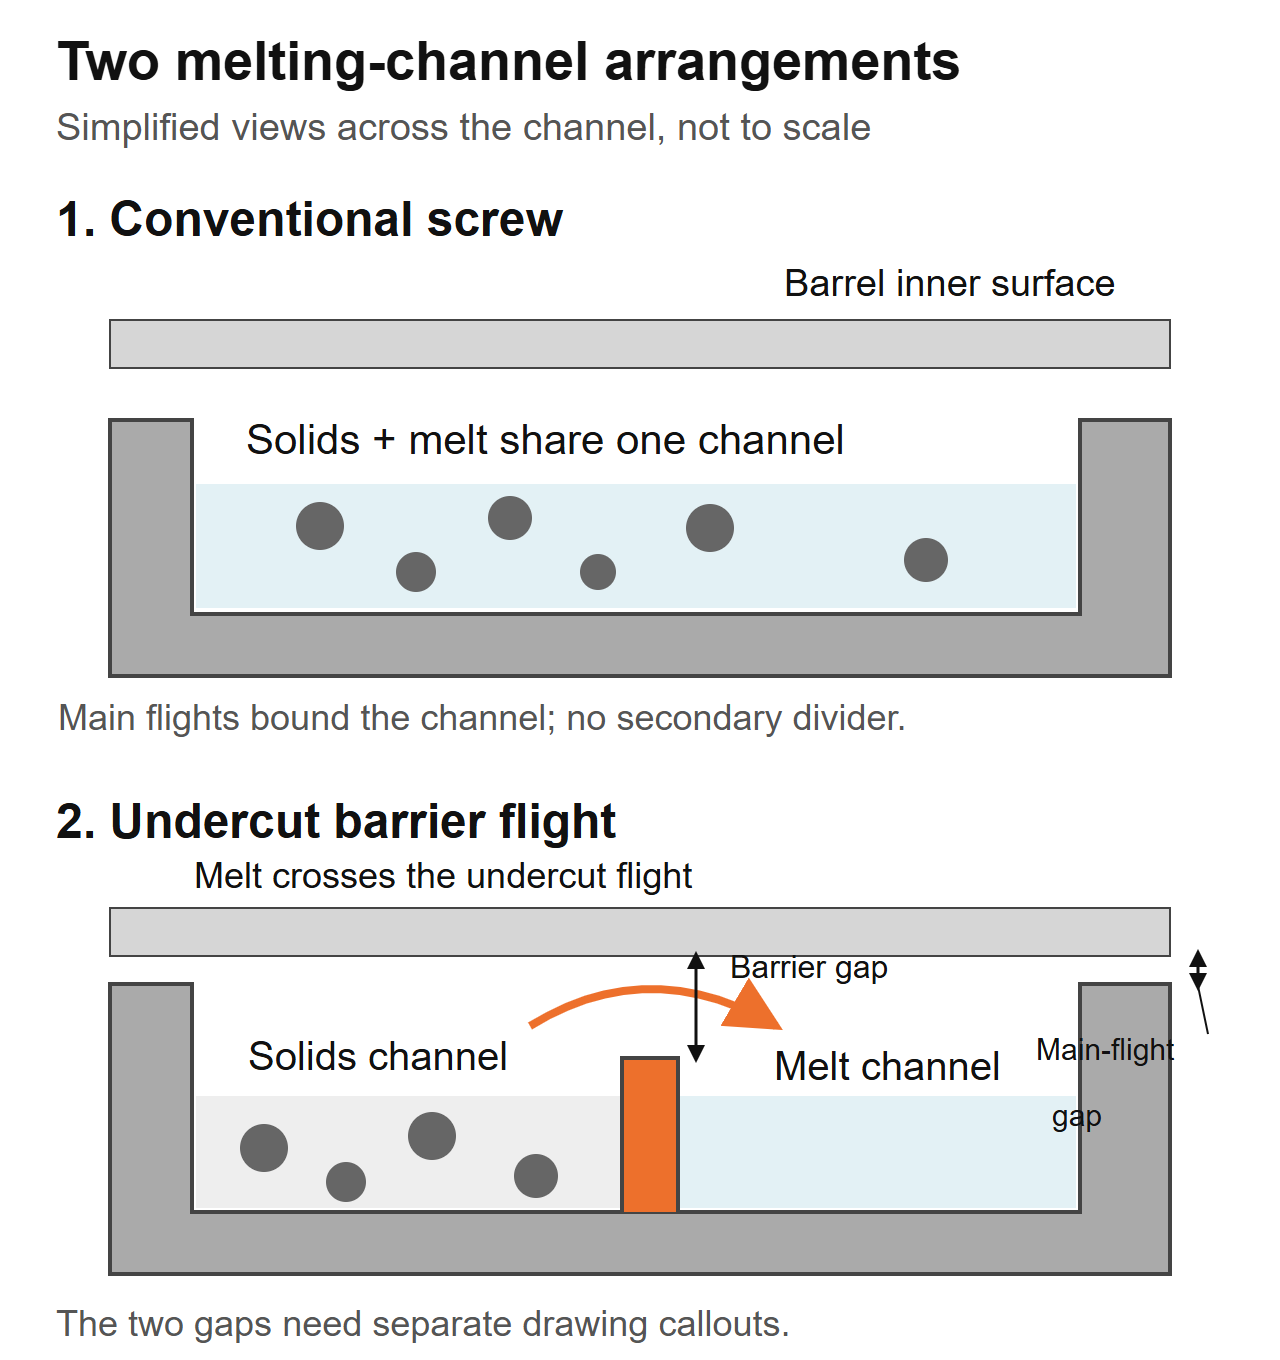 Forenklet tverrkanalvisning, ikke produksjonsseksjoner. Barriere-flypassasjen og hovedflyklaringen er separate tegningsfunksjoner; ingen dimensjoner er spesifisert i dette diagrammet.
Et sitat som sier bare "flyklarering" er tvetydig for denne geometrien. Spør hvilken flyvning, hvilken aksial plassering og om verdien er radial eller diametral. Skille også nominelle nydeldimensjoner fra gjeldende slitasjeavlesninger. Ikke mål en flytur og anta at den beskriver den andre.
Konstruktøren må spesifisere arbeidsavstandene for den faktiske harpiksen og maskinen. En mindre sperrepassasje er ikke automatisk bedre, og en større er ikke automatisk sikrere. Hold den godkjente geometrien og inspeksjonsmetoden sammen i stedet for å bruke et nummer fra en annen ekstruder.
En sperreseksjon og en blandeseksjon løser ulike problemer
Smelting og blanding fortjener separate kontroller. En barriereseksjon styrer overgangen mellom faststoff og smelte. En nedstrøms blander arbeider på smelteuniformitet eller dispersjon i henhold til dens geometri. En skrue kan inneholde begge deler, så "barriere eller blandeskrue" er ofte et ufullstendig valg.
Rauwendaal sinCRD barriere-skrue beskrivelsediskuterer eksplisitt å legge til en nedstrøms blander fordi barriereseksjonen alene ikke gir den nødvendige distributive blandingen. Det er en grunn til å spesifisere hver funksjon, for ikke å anta at EJS bruker den proprietære designen.
DeEJS blandeseksjonsguideskiller Maddock, Pineapple og Saxton elementer. Bruk den til å diskutere ønsket blandingshandling etter å ha identifisert defekten. Et kjent miksernavn trenger fortsatt en tegning og en driftskontekst.
Unngå å tilordne en ny skrue fra utseende alene. "Gel" og "fiskeøye" er produktbeskrivelser, ikke en bekreftet årsak. En fremmed partikkel eller nedbrutt materiale bør ikke behandles som vanlig usmelting som en ny smelteseksjon nødvendigvis vil fjerne.
Be om et forslag for å identifisere smeltedelen og blandeseksjonen separat, inkludert deres plassering og tiltenkte funksjoner. Hvis begge endres, evaluerer produksjonsforsøket hele skruen. Den kan ikke isolere fordelen med barriereflyvningen fra fordelen med blanderen uten en passende sammenligning.
Fastslå om linjen faktisk er smeltebegrenset
Begynn med gjeldende godkjente oppsett og en stabil referansekjøring. Bruk samme harpikskvalitet, tilberedningsprosedyre, blanding, dyse og silarrangement for sammenligningen. Identifiser hvilken produktsjekk som begrenser driftshastigheten: synlige defekter, dimensjonsvariasjoner, smeltetemperatur, drivbelastning eller et nedstrømskrav.
Innenfor maskinleverandørens bruksanvisning og sikre grenser, registrer prosessen på avtalte produksjonspunkter. Ikke øk hastigheten utelukkende for å provosere en feil. Samle tidsstyrt utgang, faktisk smeltetemperatur, trykk, skruhastighet, drivbelastning og produktkvalitetsresultater over de samme prøvetakingsintervallene.
Definer problemet i termer designeren kan bruke
"Usmelting vises når vi kjører denne karakteren på dette driftspunktet" er et nyttig utgangspunkt hvis prøvene og postene støtter det. "Vi trenger 30 % mer produksjon" er et mål, ikke en forklaring på hva som hindrer den produksjonen i dag. Hold målet og den diagnostiserte begrensningen i separate felt.
Avveiningene er reelle. EN2023 optimeringsstudie av Gaspar-Cunha og kollegersammenlignet konvensjonelle design og Maillefer-barrieredesign for LDPE og PP. I de modellerte tilfellene var barrieredesign generelt fordelaktig for LDPE, mens begge arkitekturene var gjennomførbare for PP. Dette var numeriske designsammenligninger, ikke EJS-produksjonstester eller en anbefaling for hver klasse av polymeren.
Bruk det skillet når du vurderer leverandørkrav. Be om resultater under relevante forhold, med full geometri identifisert, i stedet for å akseptere "barriereskruer er bedre" som bevis for linjen din.
Fabrikkspørsmålet: hva endret seg ved trakten?
I en EJS erstatningsforespørsel var den installerte spesifikasjonen 90 mm, 30:1 L/D og 3:1 kompresjonsforhold. Linjen hadde økende dysetrykk og inkonsekvent veggtykkelse. Den første forespørselen var å kopiere en antatt slitt skrue. Vi spurte hva som kom inn i beholderen nå sammenlignet med det originale oppsettet: anlegget hadde begynt å blande inn sin egen kantklipp i fôret. Vårpubliserte butikknotaterbeskriv hvorfor denne endringen måtte være en del av erstatningsspesifikasjonen.
Det spørsmålet hører tidlig hjemme i enhver konvensjonell-til-barriere-diskusjon. Registrer om fôret inneholder pellets, flak eller malt materiale, og hvordan blandingen når svelget. "Samme polymer" fastslår ikke at fôret er det samme.
Gjør feedbeskrivelsen til en brukbar spesifikasjon
Samle et representativt utvalg og identifiser kilden. Legg merke til partikkelstørrelsespredningen, formen, blandingsmetoden og om andelen endres under kjøringen. Hvis du måler løs bulktetthet, hold beholderen og fyllingsmetoden konsekvent. En fritt hellet prøve og en komprimert prøve er forskjellige mål.
Oppgi om den installerte tønnen har en glattboret eller rillet matedel og beskriv eventuelt kontrollert mate- eller matehjelpeutstyr. Be skrueforslaget identifisere fôringstilstanden det antar. Ikke anta at et design beregnet på ett fôringsarrangement er en like-for-like erstatning i en annen.
For en fabrikkgjennomgang må tegningen og materialbeskrivelsen komme sammen. En tegning kan etablere den mekaniske konvolutten, men den kan ikke beskrive en mateendring som skjedde etter at skruen ble installert. Omvendt etablerer ikke fotografier av uregelmessig fôr en passende kanalprofil eller sperrepassasje.
Separat slitasjekrav fra smeltegeometri også. Fyllstoffer, tilsetningsstoffer og forurensningshistorie hører hjemme i overflatebehandlingsdiskusjonen. DeEJS materialguidedekker den avgjørelsen. Endring av skruearkitekturen løser ikke automatisk en feil spesifisert arbeidsflate.
Kan en sperreskrue passe til din eksisterende ekstruder?
En foreslått ettermontering må bestå to vurderinger: mekanisk tilpasning og prosessegnethet. Å bestå den første etablerer ikke den andre. Hylsen og drivforbindelsen kan godta en skrue fysisk mens dens geometri forblir uegnet for matingen eller driftsområdet.
Sammenlign tegninger med den installerte enheten, ikke bare modellnavnet. Etabler brukbar spirallengde, løpsprofil, drivendeforbindelse, utløpsendedetaljer og posisjonen til mateåpningen. Inkluder eventuell ventil eller annen tønnefunksjon som skruen må matche. Hold maskinprodusentens dimensjonskonvensjoner synlige.
Ikke anta at en større L/D kan leveres som en ordinær drop-in oppgradering. Tilgjengelig arbeidslengde må romme fôr-, barriere- og nedstrømsseksjoner sammen. SeEJS L/D og kompresjonsforhold guidefor hvorfor disse overskriftsforholdene lar viktige profildetaljer være uspesifisert.
Inspiser tønnen før du godkjenner en utskifting med bare skruer. Dens nåværende boredimensjoner har betydning for både passform og klaringsdiskusjonen. Følg den godkjente inspeksjonsprosedyren i stedet for å tilordne én universell erstatningsgrense. DeEJS levetidsguideforklarer hvordan matchende komponentmålinger støtter denne beslutningen.
Spesifiser tegningen, ikke bare "sperreskrue"
Tegningen skal identifisere funksjonene som definerer det foreslåtte designet. Hold revisjonen knyttet til tilbudet, materialspesifikasjonen og inspeksjonskravene. Ellers kan en leverandør godta ordet «barriere» uten at begge sider godtar samme geometri.
Be om starten og slutten av barriereseksjonen, hoved- og barriere-flydiameterprofilene, deres føringer eller stigninger, flybredder, kanaldybdeprofiler og overgangen til nedstrømsseksjonen. Der hvor kanalene endres langs lengden, identifiser inspeksjonsstasjonene. En enkelt diameter eller et enkelt kompresjonsforhold kan ikke erstatte denne informasjonen.
Hva vi trenger for en EJS erstatningsforespørsel
Vårekstruder skrue fat produktsidebeskriver tilpasset utskiftingsarbeid og kontrollrapport og materialsertifikat som følger med skrueløp. For en designgjennomgang, send den installerte tegningen og den foreslåtte revisjonen separat, sammen med prosesskravet. Dette gir diskusjonen en definert komponent og en definert plikt.
Inkludere:
- Maskinfabrikat, modell, installerte komponentreferanser og mekaniske tegninger.
- Harpikskvalitet, tilsetningsstoffer, fyllstofffylling, fôrform og tilberedningsmetode.
- Den eksisterende profilen og de foreslåtte endringene, inkludert evt. blandebatteri.
- Tidsinnstilt utgang, turtall, faktisk smeltetemperatur, trykk og avlesninger for drift.
- Defekte prøver eller fotografier knyttet til de registrerte operasjonspunktene.
- Matchende skrue/tønnemål dersom eksisterende komponenter skal gjenbrukes.
- Produksjonsspekteret og produktsjekker erstatningen skal tilfredsstille.
Ikke la inspeksjonsdokumentasjon bli en erstatning for en produksjonsprøve. En målrapport kan demonstrere samsvar med den godkjente tegningen; det fastslår ikke at den valgte geometrien løser prosessproblemet. Forsøket trenger egne betingelser og akseptkriterier.
DeEJS enkelt skrue fat sideer en nyttig produktreferanse når du forbereder informasjonen om installerte komponenter. Send inn den faktiske tegningen og plikten for gjennomgang i stedet for å anta at en generisk barrierekonfigurasjon er en bekreftet passform.

Døm rettssaken etter akseptabel produksjon, temperatur og energi
Bli enige om akseptmetoden før du bestiller eller tar i bruk et revidert design. Bruk de samme målestedene og et definert jevnt produksjonsintervall. Registrer oppstarts- og renseatferd separat fra steady-state resultater slik at en enkel oppstart ikke skjuler et ustabilt driftsvindu.
To nyttige beregninger er:
Spesifikk effekt = målt masseeffekt (kg/t) / skruhastighet (rpm)
Spesifikk elektrisk energi = målt elektrisk effekt (kW) / målt masseeffekt (kg/t)
Det andre resultatet har enheter på kWh/kg. Angi målingsgrensen: kun drivkraft og total linjeeffekt er forskjellige størrelser. Motorstrømprosent er ikke en direkte måling av elektrisk kraft og bør ikke erstattes med denne formelen.
Et aritmetisk eksempel som viser avveiningen
Anta at forsøk A produserer 180 kg/t ved 60 o/min med 54 kW målt ved en definert elektrisk grense. Forsøk B produserer 210 kg/t ved 70 o/min med 70 kW ved samme grense. Disse antatte avlesningene er et regneeksempel, ikke et EJS-prosjekt eller en prognose for noen av skruearkitekturene.
Prøve B har større masseutgang, men identisk spesifikk effekt og større spesifikk elektrisk energi i dette eksemplet. Produktkvalitet og smeltetemperatur er fortsatt nødvendig før man kaller det en forbedring. Rapporter også hvor mye av den målte produksjonen som består de avtalte produktkontrollene.
Test relevante karakterer og nødvendige driftspoeng i stedet for å velge bare den enkleste demonstrasjonskjøringen. Dokumenthastighet, matetilstand, trykk, faktisk smeltetemperatur, kraftgrense og kvalitet sammen. Send posten gjennomEJS kontaktsidenår man diskuterer en erstatning, så målet er et nyttig driftsområde i stedet for et isolert topputgangstall.
Ofte stilte spørsmål
Hva er hovedforskjellen mellom en barriere og en konvensjonell skrue?
En konvensjonell tresoners enkeltskrue bruker én hovedkanal gjennom smelteseksjonen. En barriereskrue introduserer en sekundær flukt for å danne faste stoffer og smeltekanaler. Sammenligningen trenger fortsatt de fullstendige profilene, materialet og driftsforholdene; arkitekturnavnet alene fastslår ikke hvilken erstatning som oppfyller plikten.
Erstatter en sperreskrue en blandeseksjon?
Ikke automatisk. Barriereseksjonen styrer smeltearrangementet, mens en blander adresserer nødvendig fordeling eller dispersjon i smelten. En skrue kan inneholde begge deler. Identifiser defekten og spesifiser hver seksjons tiltenkte funksjon i stedet for å anta at barriereflukten gir enhver form for blanding.
Vil en barriereskrue garantere mer effekt eller eliminere alle geler?
Nei. Etabler den faktiske begrensningen og identifiser defekten først. En endring i smeltedesignet fikser ikke automatisk inkonsekvent mating, nedbrutt materiale, forurensning, slitasje, drivgrenser eller nedstrøms restriksjoner. Sammenlign stabil, akseptabel produksjon med temperatur, trykk og effekt under definerte prøveforhold.
Er barriereklarering det samme som hovedflyklarering?
Nei. I et typisk underskåret barrierearrangement har sekundærskivet en separat diameter og passasje over seg. Identifiser flukt, aksial posisjon og radial eller diametral konvensjon på tegningen. Beregninger av nominell diameter fastslår ikke alle lokale eller varmløpende gap i den sammensatte maskinen.
Kan jeg erstatte en konvensjonell skrue uten å bytte ut tønnen?
Det krever en dimensjons- og prosessgjennomgang. Kontroller løpsboringsprofilen og tilstanden, mekaniske grensesnitt, arbeidslengde, matearrangement og driftsgrenser mot den foreslåtte skruen. En fysisk installerbar skrue er ikke nødvendigvis en passende prosesserstatning, og en slitt tønne må ikke antas å stemme overens med den opprinnelige tegningen.
Hvilken informasjon bør jeg sende for en erstatningsvurdering?
Send maskindetaljer, installerte og foreslåtte tegninger, harpiks- og fôrinformasjon, driftsjournaler, identifiserte defekter og tilgjengelige skrue/tønnemål. Oppgi nødvendig produksjonsområde og produktkvalitetskontroller. Hold tegningsrevisjonen og prøvebetingelsene eksplisitt slik at geometri, mekanisk tilpasning og prosessgodkjenning kan gjennomgås separat.