En tanntelling og skaftdiameter kan begrense søket. De kan ikke definere den innvendige boringen til et erstatningselement, dets arbeidstilpasning, dets aksiale posisjon eller dets forhold til den sammenkoblede akselen.
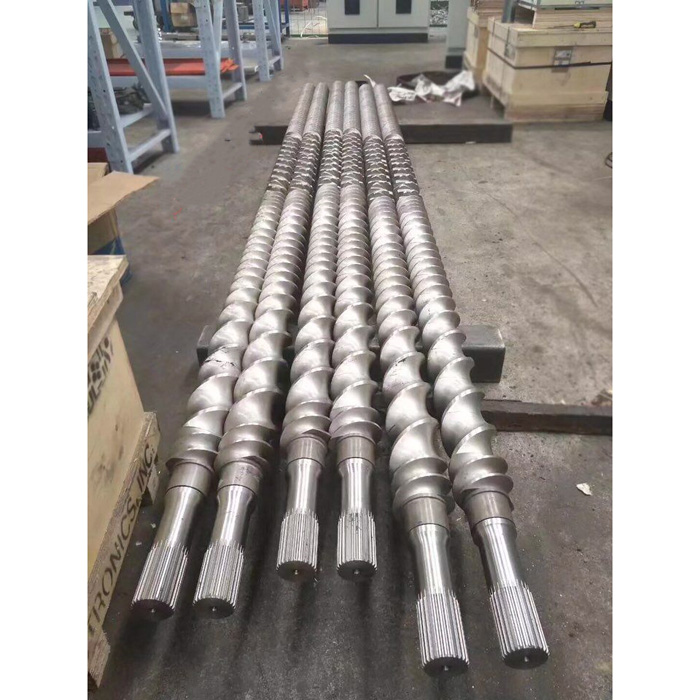
EJS viser for tiden transport-, blandings-, eltings-, overgangs-, profil-, Schubkanten-, elongational-, Igel-, Camelback- og blisterskrueelementer. Den variasjonen beskriver hva et element gjør på prosesssiden. Boringen er det som gjør at elementet tilhører et bestemt akselsystem. EJS ber kjøpere sende tegninger eller prøver for tilbud på skrueelementer fordi lignende utvendige former kan skjule forskjellige interne forbindelser.
Denne veiledningen lukker et felles gap mellom vedlikehold og innkjøp. Vedlikeholdsteamet ser en sjakt og en stabel med elementer. Leverandøren trenger en kontrollert definisjon av hver overflate som lokaliserer elementet eller overfører last. Det er ikke samme informasjonsnivå.
Start med å skille fire grensesnitt
Ordetsplineblir ofte brukt til flere funksjoner i én setning. Del opp sammenstillingen før du tar dimensjoner. Dette forhindrer at en korrekt måling blir tilordnet feil tilkobling.
| Grensesnitt | Hva det kobler sammen | Hva må kontrolleres | Vanlig registreringsfeil |
|---|---|---|---|
| Girkassekobling | Girkasseutgang til skrueaksel | Tilkoblingstype, sammenkoblingslengde, aksial retensjon, orientering og akselende detaljer | Kaller det elementet spline og sender bare et bilde fra stasjonen |
| Skaft utvendig profil | Skru akselen til modulære elementer | Profilgeometri langs den brukbare elementstabelen, overganger, relieffer og tilstand etter aksial posisjon | Forutsatt at en avlesning nær slutten representerer hele skaftet |
| Element innvendig boring | Hvert element til akselen | Sammenkoblingsprofil, elementbredde, boringstilstand, innføring og montert orientering | Måler utvendig flyt, men utelater boringen |
| Aksial retensjon | Element stables til lokaliseringsskulderen, spissen eller låsen | Stabeldatum, brukbart inngrep, endebeslag og installert stabellengde | Behandle en korrekt spline som bevis på at hele stabelen vil settes sammen |
En kobling kan bruke en annen geometri enn elementstabelen. En aksel kan også inkludere jordtapper, skuldre, gjenger, relieffer eller andre overganger som ikke er en del av spline. Merk hver funksjon på en langsgående skisse før du lager målearket.
Hvorfor diameter og tanntall ikke identifiserer spline
To aksler kan ha samme tannantall og en lignende målt ytre diameter mens de er forskjellige i tannform, trykkvinkel, stigning eller modul, passformsklasse, tanntykkelse, rotform, sentreringsmetode, blymodifikasjon eller proprietær geometri. Slitasje kan få to opprinnelig forskjellige profiler til å se nærmere ut enn de er.
| Informasjon gitt | Nyttig for | Kan fortsatt ikke bevise |
|---|---|---|
| Maskinmaker og modell | Finne en sannsynlig maskinfamilie og dokumentsett | Den installerte revisjonen, akselmodifiseringen eller tidligere ettermontering |
| Tanntelling | Eliminerer profiler med et annet antall | Tannform, stigning, passform, sentrering eller størrelse |
| Caliper diameter | En grov første skjerm- og skalasjekk | Nominell hoveddiameter, rotgeometri eller funksjonell passform |
| Nærbilde | Viser tanntall, synlige skader, orienteringsmerker og tilgjengelig tilgang | Standardbetegnelse, toleranser, tanntykkelse eller kontaktmønster |
| Ett løst element | Viser en intern profil og utvendig elementform | Om boringen er slitt, hvor den satt, eller om den representerer hvert element |
| "DIN 5480" uten den fullstendige tegningen | Peker på en mulig standardfamilie | Størrelse, passform, toleranse, modifikasjon og inspeksjonskrav for denne delen |
Publiserte OEM-eksempler viser hvorfor det ikke finnes noen universell tvillingskrue. Coperion dokumenterer en evolutionær spline med orienteringsmerker på ett ZSK-system og noterer et annet tanntall for ZSK 18. Leistritz beskriver både DIN 5480 involut splines og en asymmetrisk spline brukt i sin egen produktutvikling. Disse eksemplene er bevis på maskinspesifikk design, ikke en dekodingsregel for en ukjent aksel.
Hvis tegningen navngir en standard, kopier hele bildeteksten nøyaktig. Ikke forkort den til standardnummeret. Hvis ingen standard er navngitt, registrer funksjonen som en ukjent profil til kvalifisert inspeksjon etablerer geometrien.
Ranger bevisene før omvendt utvikling
Kjøpere sender ofte alt de har uten å si hvilken vare som er autoritativ. Det skaper skjulte konflikter. Sett bevisene i orden og noter hvorfor en lavere rangert kilde brukes.
| Rang | Bevis | Hva den kan fastslå | Kontrollspørsmål |
|---|---|---|---|
| 1 | Godkjent maskin- eller deltegning for installert revisjon | Nominell geometri, toleranser, datumsystem, materialnotater og inspeksjonskrav | Stemmer serienummeret eller endringsposten denne tegningsrevisjonen? |
| 2 | Dokumentert, ubrukt reservedeler kjent for å passe til samme maskin | En fysisk referanse for både boringen og tilstøtende lokaliseringsfunksjoner | Kan dets delenummer og herkomst spores? |
| 3 | Matchet aksel- og elementprøve med installasjonsposisjon registrert | Faktisk parringsforhold, skademønster og tilgjengelig engasjement | Ble de fjernet fra samme stasjon og holdt som et par? |
| 4 | Brukt del uten kontrollert tegning | Eksisterende geometri etter slitasje, reparasjon, korrosjon og servicedeformasjon | Hvilke overflater er sannsynligvis fortsatt ubrukte referanser? |
| 5 | Fotografier og manuelle mål | Layout, funksjonsidentifikasjon, omtrentlig skala og synlig tilstand | Vises målestokk, visningsretning og målemetode? |
| 6 | Maskinkode, selgeroppføring eller verbal beskrivelse | Et søkeledd | Hvilke fysiske bevis eller tegn bekrefter det? |
En lavere rangert kilde er ikke ubrukelig. Det medfører rett og slett mer usikkerhet. For eksempel kan et slitt element være den eneste tilgjengelige prøven. Det riktige svaret er å dokumentere slitasjen, sammenligne mer enn én aksial posisjon, inspisere den sammenfallende akselen og bli enige om hvordan den nominelle profilen skal rekonstrueres. Feil respons er å kopiere de største og minste målingene til en ny deltegning uten å forklare hva de betyr.

Fiks koordinatsystemet før du registrerer en dimensjon
Tvillingsskruer svikter når en person ser fra girkassen og en annen ser fra utløpsenden. "Venstre aksel" og "med klokken" beskriver deretter forskjellige deler eller retninger. Sett en koordinaterklæring øverst på hver tegning, fotoark og inspeksjonsrapport.
Minimumskoordinatangivelse
Vis retning Materetning Aksel A / Aksel B Aksialt datum Vinkel nullEksempelstruktur: "Sett fra girkassen mot utladning. Aksel A er til venstre for observatøren. Aksial null er skulderen på girkassen. Nullvinkel er det stemplede referansemerket vist i Foto P-03." Bruk maskinbyggerens eksisterende navnesystem når et er tilgjengelig.
Vinkelposisjon kan ha betydning selv når individuelle elementer vil gli inn på skaftet. Et paret skruesett må fortsatt bevare det tiltenkte forholdet mellom aksel A og aksel B, og noen systemer bruker merker for å kontrollere gjenge- eller koplingsposisjon. Coperions publiserte eksempel bruker nullposisjonsmerker på begge akselendene. Det er et OEM-spesifikt eksempel, men det illustrerer verdien av å registrere eksisterende merker før fjerning.
Fotografer hver skaftende rett på, og legg deretter til en skrå visning som viser skulderen og den første komplette tannen. Ta med en skala, deletiketten og en pil for den angitte visningsretningen. Ikke speil, roter eller autokorriger bildene etter at de er merket.
Bygg en post som beskriver funksjonsprofilen
En fullstendig post skiller identifiseringsdimensjoner fra akseptdimensjoner. Skyvelære kan støtte identifikasjon, men en kvalifisert metrologisk metode er nødvendig for å etablere en tannprofil, passform eller toleranse. Tegningen skal angi metoden eller måleren som brukes for hver akseptfunksjon.
| Felt | Hvorfor det betyr noe | Hvordan ta opp det trygt |
|---|---|---|
| Profil eller standardbetegnelse | Definerer geometrifamilien og inspeksjonsgrunnlaget | Kopier hele tegningen, inkludert størrelse og tilpasningsdata; skriv "ukjent" når det ikke er dokumentert |
| Antall tenner eller lapp | Gir en grunnleggende identitetssjekk | Tell komplette gjentakende funksjoner og legg ved et merket sluttbilde |
| Major og moll geometri | Finner tips og røtter til parringsprofilene | Oppgi om hver verdi tilhører den utvendige akselen eller den innvendige boringen og navngi målemetoden |
| Tanntykkelse eller plassdefinisjon | Styrer arbeidsforholdet mellom flankene | Bruk tegningens spesifiserte mål eller måler; ikke erstatt en urelatert måleverdiavlesning |
| Profilform og sentreringsmetode | Bestemmer hvilke overflater som lokaliserer og overfører last | Ta fra den kontrollerte tegningen eller kvalifisert profilinspeksjon |
| Brukbar inngrepslengde | Viser hvor mye akselprofil som faktisk deles med elementboringen | Mål mellom funksjonell start og slutt, unntatt avfasninger, relieffer og skadede inngangsområder |
| Innføring, avfasing og avlastning | Påvirker montering og forhindrer at ikke-funksjonelle overflater behandles som inngrep | Dimensjoner hver overgang separat fra arbeidsprofilen |
| Skulder og aksial posisjon | Plasserer elementstabelen i forhold til maskinen | Referer til ett erklært aksialt datum og bevar stabelrekkefølgen |
| Oppbevaringsfunksjoner | Styrer aksial fastspenning eller låsing av stabelen | Registrer gjenger, nøkkel, mutter, hylse eller annen maskinvare fra egen tegning |
| Materiale og varmebehandling | Påvirker styrke, slitasjerespons og reparasjonsbeslutninger | Bruk sporbar dokumentasjon eller testing; ikke identifiser karakter fra farge eller utseende |
| Tilstand etter stilling | Skiller nominell geometri fra lokal serviceskade | Kartavlesninger til aksialstasjon, vinkelplassering, akselidentitet og fotonummer |
Registrer råavlesninger så vel som det endelige sammendraget. Hvis funksjonen inspiseres i flere vinkelposisjoner, bevar hver posisjon og måleretningen. Et gjennomsnitt kan skjule en eksentrisk, peened eller ensidig kontakttilstand som forklarer feilen.
Behandle en slitt prøve som bevis, ikke som hovedstørrelsen
En brukt spline forteller en servicehistorie. Polerte flanker viser kontakt. Rødaktig eller mørkt rusk kan tyde på slitasje eller korrosjon. Valsede kanter og forskjøvet materiale kan gjøre et tannmål større på ett punkt selv om arbeidsflanken har mistet materiale. En sprukket rot endrer erstatningsbeslutningen fullstendig.
| Observert tilstand | Hva skal bevares | Hva du skal sjekke videre |
|---|---|---|
| Lys polering på den ene flanken | Vinkelplassering, skaftidentitet og elementposisjon | Par-akselorientering, kontaktfordeling og boringstilstand |
| Forskjøvet metall eller rullet inngangskant | Som-funnet bilder før påkledning eller rengjøring | Innføringsskade, monteringshistorikk og ubrukt profil bak det skadede området |
| Slitende rusk eller korrosjonsfarging | Fargefotografier og restplassering | Relativ bevegelse, passform, forurensning og fuktighetseksponering |
| Lokal boreslitasje i ett element | Elementkode, bredde, prosessposisjon og naboelementer | Akseltilstand ved samme aksiale stasjon |
| Gjentatt slitasje over flere boringer | Stabelkart og mål for hvert element | Akselbredt slitasjemønster, belastning, innretting og klemmetilstand |
| Rotindikasjon eller synlig sprekk | Plassering, lengde, orientering og ikke-destruktiv testrapport hvis tilgjengelig | Teknisk disponering før gjenbruk, reparasjon eller videre lasting |
Rengjør kun etter registrering av tilstanden som ble funnet. Bruk den godkjente rengjøringsmetoden slik at prosessen ikke runder en kant, fjerner bevis eller skaper nye riper. Inspiser deretter den utvendige akselen og den indre elementboringen på samme aksiale stasjon. Måling av den ene siden av forbindelsen kan feildiagnostisere kilden til løshet.
Når prøven er det eneste tilgjengelige beviset, send mer enn ett element hvis mulig: ett fra den rapporterte problemstillingen og en fra en stilling som antas å være mindre slitt. Oppgi hvorfor hver prøve ble valgt. En leverandør kan da sammenligne tilstanden i stedet for å behandle hver funksjon på den verste delen som nominell.
En del som glir på passer ikke automatisk for dreiemoment
Monteringspasning svarer på ett spørsmål: kan de sammenkoblede delene nå sin tiltenkte posisjon under spesifisert tilstand? Momentkapasitet svarer på et annet spørsmål. Leistritz identifiserer akseltverrsnitt, akselmetallurgi, splinegeometri og akselherding som faktorer i kraftoverføring. Coperions publiserte historie behandler også aksel-til-element-forbindelsen som sentral for overførbart dreiemoment.
Dette er grunnen til at et vellykket prøvelys ikke kan validere et redesign, materialerstatning eller reparert aksel. Den etablerer ikke flankekontakt under belastning, utmattingsstyrke, varmebehandlingstilstand, rotspenning, aksial innspenning eller kapasiteten til girkassekoblingen. Erstatningstegningen og teknisk gjennomgang må kontrollere disse elementene.
| Sjekke | Spørsmål den svarer | Spørsmål den ikke svarer på |
|---|---|---|
| Håndmontering på et rent skaft | Kan elementet passere den tiltenkte profilen og nå posisjon? | Vil grensesnittet bære driftsmoment? |
| Funksjonell måler | Oppfyller den kontrollerte funksjonen målerkravet? | Er akselmaterialet eller varmebehandlingen riktig? |
| Profilinspeksjon | Stemmer målt geometri med tegningen? | Er sprekker, skader under overflaten eller servicebelastninger akseptable? |
| Materiale og hardhet bevis | Stemmer det testede elementet med spesifiserte materialegenskaper på det testede stedet? | Er hele akselen fri for geometri- eller utmattingsproblemer? |
| Teknisk dreiemomentgjennomgang | Er hele lastebanen akseptabel for den dokumenterte plikten? | Vil prosesssiden levere ønsket produktkvalitet? |
Ikke be en erstatningsleverandør om å bekrefte en universell dreiemomentgrense fra bilder. Oppgi maskinens plikt, krav til originaltegning og omfanget av enhver endring. Hvis forespørselen bare er å reprodusere et eksisterende element, si det tydelig og identifiser den kontrollerte grensesnitttegningen.

Lukk definisjonen før produksjon
Hensikten med verifisering er å gjøre usikre bevis til et avtalt produksjonsgrunnlag. Det bør skje før råstoff er forpliktet eller et ferdig element forventes å løse et uløst grensesnittspørsmål.
- Forene identitet.Match maskinprodusent, modell, serienummer, girkasseidentitet, akseldelenummer, elementdelnummer og modifikasjonshistorikk.
- Velg det kontrollerende beviset.Navngi tegningsrevisjonen, godkjent reserve- eller reverseringsrapport som skal styre produksjonen.
- Løs konflikter.List opp alle forskjeller mellom tegning, prøve og feltavlesninger. Ikke velg den enkleste verdien å produsere.
- Enig dato og orientering.Bekreft aksel A og aksel B, visningsretning, aksial null, vinkelnull og installasjonsretning.
- Enig inspeksjon.Identifiser hvilke funksjoner som trenger en dimensjonsrapport, profilmåling, funksjonsmåler eller materialbevis.
- Bekreft det første produserte grensesnittet.Bruk avtalt tegning og befaringsplan. Når fysisk prøvemontering er nødvendig, definer ren tilstand, parringsreferanse og akseptmetode før prøven.
- Frys den godkjente revisjonen.Returner den endelige tegningen og inspeksjonsprotokollen til vedlikeholdsfilen slik at neste ordre ikke starter på nytt fra en uidentifisert slitt prøve.
EJS sin nåværendetilpasset produksjonsveiledning med tvillingskruergjør den samme forskjellen for større reservedeler: en brukt prøve kan vise layout og grensesnitt, men slitte overflater bør ikke automatisk bli den nye nominelle geometrien. Detvilling skrue elementer guidekan deretter brukes til å registrere funksjonen og sekvensen av ytre element når boregrensesnittet er kontrollert.
Bygg en tilbudsforespørsel-pakke en produsent kan handle på
Den korteste nyttige tilbudsforespørselen er ikke den med færrest filer. Det er den som skiller bekreftede fakta, målt tilstand og åpne spørsmål. Bruk én indeks slik at tegningen, prøven og fotografiene ikke kan blandes med en annen maskin.
| Seksjon for tilbud | Nødvendig innhold | Status å erklære |
|---|---|---|
| Maskinidentitet | Produsent, modell, serienummer, girkasseidentitet og installert modifikasjon | Bekreftet fra navneskilt eller dokument / kun rapportert |
| Utskiftingsomfang | Bare aksel, elementboring, spesifikke elementer, komplett stabel, kobling eller inspeksjon | Obligatorisk / valgfritt / under vurdering |
| Tegnepakke | Delenummer, revisjoner, enheter, datum, spline-forklaringer og oppbevaringsdetaljer | Kontroller / kun referanse / foreldet |
| Eksempelindeks | Prøve-ID, aksel A eller B, aksial posisjon, dato for fjerning og tilstand | Ubrukt / brukt / slitt / reparert / herkomst ukjent |
| Fotoindeks | Sluttvisninger, profilvisninger, skadenærbilder, vekter, visningspiler og deletiketter | Som funnet / etter rengjøring / etter reparasjon |
| Målerapport | Råavlesninger, plasseringer, metoder, instrumenter eller målere og miljøtilstand der det er relevant | Kun identifikasjon / akseptmåling |
| Materialrekord | Spesifisert karakter, varmebehandling, hardhet eller testrapporter ved behov | Dokumentert / testet / ukjent |
| Prosesskontekst | Materiale behandlet, driftsplikt, observert symptom og feilposisjon | Vanlig tjeneste / endret tjeneste / sviktundersøkelse |
| Åpne spørsmål | Hver uløst konflikt eller manglende akseptverdi | Må lukkes før tilbud / før produksjon / før forsendelse |
For et tilbud på et erstatningselement, inkluderer også elementfunksjon, utvendig diameter, bredde, stigning eller skivevinkel, håndenhet, material- eller behandlingsbehov, mengde og installert rekkefølge. EJS sin nåværendeskruelementsidelister opp elementfamiliene den leverer og ber kundene om å gi tegninger eller prøver.
Send EJS ditt skaft- og elementbevis
Beskriv erstatningsomfanget nedenfor, og legg deretter ved de kontrollerte tegningene, prøveindeksen, merkede fotografier og målerapporten på EJS-forespørselssiden. Merk enhver verdi som kommer fra en slitt prøve.
Ofte stilte spørsmål
Er tanntall og akseldiameter nok til å bestille et skrueelement?
Nei. De er nyttige identifikasjonsspor, men de definerer ikke tannform, stigning eller modul, passform, sentreringsmetode, tanntykkelse, inngrepslengde, aksial plassering eller orientering. Lever den kontrollerte tegningen eller arranger kvalifisert måling av akselen og sammenkoblingsboringen.
Kan jeg identifisere en DIN 5480 spline fra et fotografi?
Nei. Et fotografi kan vise en sannsynlig involutt form og tanntall, men det kan ikke fastslå den fullstendige standardbetegnelsen, størrelsen, passformen, toleransen eller modifikasjonen. Kopier hele forklaringen fra tegningen eller verifiser profilen med en avtalt inspeksjonsmetode.
Skal akselen og elementboringen måles sammen?
Ja. De danner én arbeidsforbindelse. Inspiser den ytre akselen og den innvendige boringen i samme aksiale posisjon, mens du holder aksel A eller B, visningsretning, elementkode og installasjonsstasjon festet til hver avlesning.
Kan et slitt element brukes til å definere en ny splineboring?
Den kan støtte omvendt utvikling, men den bør ikke behandles automatisk som hovedstørrelsen. Registrer polering, gnisninger, forskjøvet metall, korrosjon og lokal slitasje, sammenlign matchende aksel og mindre slitte referanser, og bli enige om hvordan nominell geometri vil bli rekonstruert.
Hva betyr lengde på splineengasjement?
Det er den aksiale lengden som de funksjonelle sammenkoblingsprofilene faktisk griper inn over. Ekskluder avfasninger, innføringer, relieffer, skadede inngangskanter og andre ikke-fungerende overganger med mindre den kontrollerende tegningen definerer dem annerledes.
Hvorfor er nullposisjons- eller orienteringsmerket viktig?
Det gir inspeksjons- og monteringsteamene én vinkelreferanse. Det bidrar til å bevare forholdet mellom sammenkoblede aksler, elementposisjoner og koblingsdetaljer. Registrer merket fra en oppgitt synsretning og følg maskinbyggerens monteringsanvisning.
Hva skal jeg sende EJS for et tilbud med dobbelskruer?
Send maskin- og girkasseidentitet, erstatningsomfang, kontrollerte tegninger og revisjoner, aksel A/B-orientering, elementsekvens, merkede prøver, råmålerapport, fotoindeks, materialkrav og enhver uløst konflikt. Merk tydelig hvilke dimensjoner som kom fra slitte deler.
OEM-eksempler i denne artikkelen forklarer hvorfor splinesystemer er maskinspesifikke. De er ikke EJS-produktspesifikasjoner og må ikke brukes på en annen ekstruder uten dens kontrollerende dokumentasjon.