Velg en sprøytestøpingsskruetuppsammenstilling etter ventildesign, sammenkoblingsdimensjoner og harpiksforhold. En sjekkring er en komponent i en ring-type montering, ikke et universelt navn for hver skruetuppdesign. Før du bestiller en erstatning, identifiser hele enheten og inspiser de tilhørende delene. Pute- eller skuddvektvariasjon er en grunn til å undersøke ventilen og prosessen sammen, ikke bevis på at ringen alene må skiftes.
1. Hvordan fungerer en sjekkring for sprøytestøping?
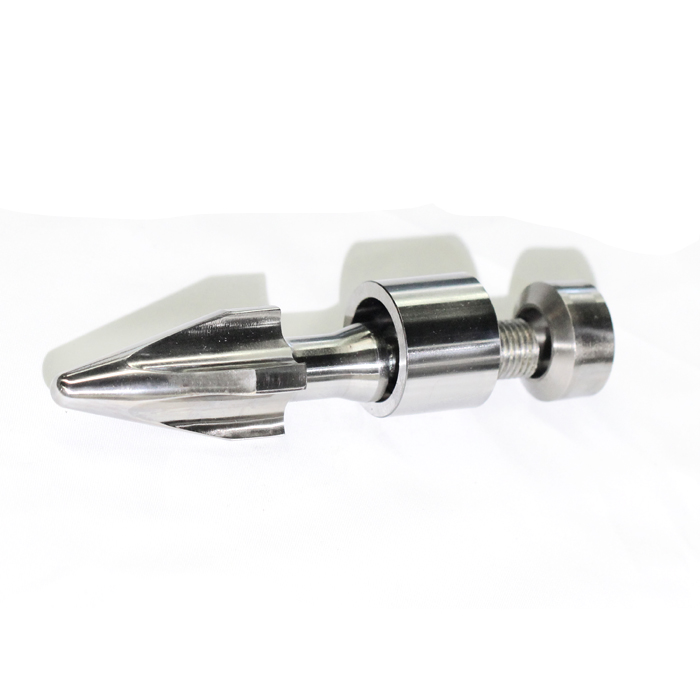
I en typisk glidering-sammenstilling holder spissen eller holderen kontrollringen på skruehodet. Et baksete sørger for at det passer ansiktet for lukking. Under gjenoppretting er ringen borte fra setet slik at smelten kan bevege seg gjennom ventilen og samle seg foran skruen. Under injeksjonen kommer ringen og baksetet sammen for å motvirke tilbakestrømning.
Komponentnavnene kan være forvirrende. En leverandør kan bruke "skruespiss" for den spisse holderen eller for den komplette tilbakeslagsventilen. Be om en delevisning med varenumre før du sammenligner tilbud. En ring, en spiss og en komplett montering er forskjellige bestillingsvarer.
For en ventil av ringtype, inspiser to separate forhold: ringens matchende kontakt med baksetet, og dens passform i sylinderhullet. Ingen av dem kan vurderes ut fra ringens ytre diameter alene.John Bozzellis forklaring på tilbakeslagsventilerbeskriver disse to forseglingsforholdene.
Typisk glidering-ventil: åpning er ikke det samme som tetting
Skjematisk lengdesnitt. Skrufast referanse; dyse/formretningen er til høyre.
A. BEREGNING: RING ÅPEN
Kontrollringen er borte fra baksetet. Det åpne gapet lar smelte passere gjennom ventilen.
Venstre til høyre: baksete → åpen åpning → sjekkring → tipp / holder.
B. INJEKSJON: RINGSETTER
Kontrollringen kontakter baksetet. Ventilen motsetter seg tilbakestrømning.
Venstre mot høyre: baksete → setekontakt med sjekkring → tipp / holder.
Diagramtast: mørkegrå = baksete; oransje = sjekkering; lys grå = spiss / holder. De øvre og nedre grå linjene representerer tønnen.
Kontroller begge: ring-til-sete-kontakt og ring-to-barrel-tilpasning.
Klaringer og passasjer er overdrevet. Faktiske profiler og bevegelse skal følge godkjent design.
Kun illustrasjon; ikke en EJS-produksjonstegning, flytsimulering eller dimensjonsspesifikasjon.
EJS sineproduktside for skrutuppmonteringviser tilbakeslagsventiler, kulesjekker og låseringer. Dette området er grunnen til at en erstatningsforespørsel bør identifisere ventilmekanismen i stedet for å be om en generisk kontrollring. For den omkringliggende mykningsenheten, sesprøytestøping skrue-og-tønne guide.

2. Skyve- og låseringventiler: hva endres?
Ventilnavn beskriver forskjellige aspekter ved et design. Gliding versus låsing gjelder ringens rotasjonsforhold til skruen. Tredelt versus firedelt beskriver hvordan komponenter er delt. Ballsjekk identifiserer et annet lukkeelement. Disse etikettene er ikke utskiftbare kategorier.
| Designbeskrivelse | Hva den identifiserer | Hva kjøper bør fastslå |
|---|---|---|
| Skyveringsventil | En ring som ikke er positivt kilet til å rotere med skruen | Ringvandring, setegeometri, strømningspassasjer og fattilpasning |
| Låse- eller tårnring | Forriglingsfunksjoner som får ringen til å rotere med skruen | Matchende inngrepsegenskaper, aksial frihet og tilhørende sliteflater |
| Tredelt ringmontering | Typisk holderen, ringen og baksetet | De nøyaktige delene inkludert og hvilke overflater som tilhører hver del |
| Firedelt ringmontering | Et separat utskiftbart frontslitasje-/holdeelement i tillegg til de andre komponentene | Komponentidentitet og parringsdimensjoner, ikke bare den ekstra delen |
| Ball-sjekk montering | En intern ball lukkes mot setet | Selve huset, strømningsvei, sete og koblingsdesign |
Concors ventilbeskrivelserillustrere skillet mellom disse strukturene, inkludert det separate frontelementet i firedelt design. Ekstradelen kan endre hvordan en slitt overflate erstattes. Den viser ikke i seg selv bedre avstengning eller lengre levetid.
"Låsing" betyr heller ikke at ventilen låses mekanisk lukket under injeksjon. Den beskriver ringens inngrep med holderen. Undersøk lukking og forsegling separat fra rotasjon. En gjentatt bestilling bør følge det godkjente designet; endring av mekanismen krever en kompatibilitets- og behandlingsgjennomgang.
3. Velg for harpiksen og støpeoppgaven
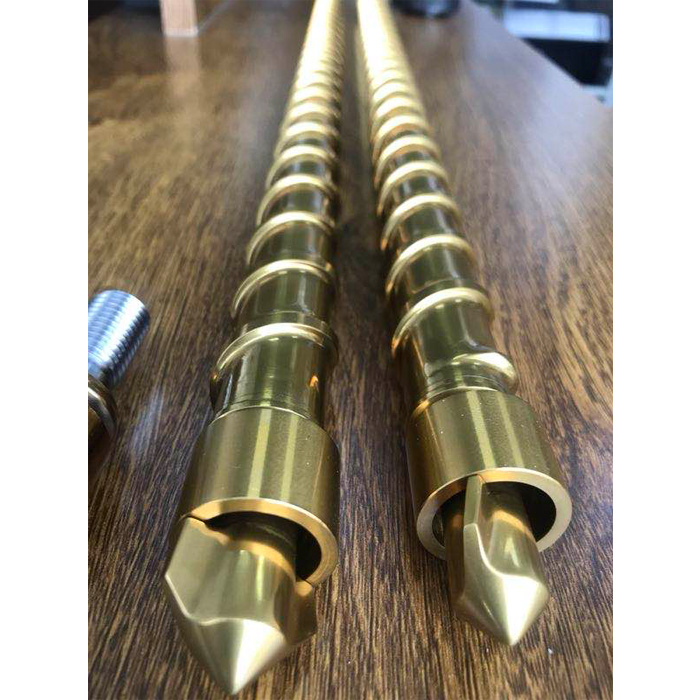
Start med den faktiske harpikskvaliteten og bruken, ikke en universell rangering av ventiltyper. Registrer polymeren, armeringen eller fyllstoffet, tilsetningsstoffer, bruk etter sliping og nødvendig produktkvalitet. En endring av formulering er en grunn til å revidere den eksisterende spesifikasjonen selv om maskinen ikke er endret.
Beskriv deretter hva ventilen må gjøre. Hvor mye materiale må passere gjennom det under utvinning? Hvor konsekvent må stenging være? Krever applikasjonen hyppige fargeendringer, eller nøye kontroll av materialets opphold og nedbrytning? Disse spørsmålene gjør en designsammenligning mer nyttig enn etiketten «generelt formål».
Det er konkurrerende krav. Den åpne strømningsveien må passe til harpiks- og gjenvinningskravet, mens lukkearrangementet må gi repeterbar levering. En kortere reiseavstand er ikke en fullstendig designspesifikasjon. Heller ikke en større passasje beviser at materiale vil passere gjennom hver del av ventilen uten begrensning eller retensjon.
Molders Services sin skruespiss-utvalgsdiskusjonbehandler indre geometri, strømningsbegrensning og konstruksjonsmaterialer som separate hensyn. Diskusjonen viser også hvorfor "fri flyt" er en designbeskrivelse snarere enn et løfte om null trykktap.
For en foreslått endring, be om komponenttegningen og en forklaring av de relevante flyt- og lukkefunksjonene. Bli enige om en sammenligning med samme harpiks-, mugg- og produktakseptkriterier. Registrer prosessforhold i stedet for å sammenligne isolerte påstander om gjenopprettingshastighet eller putekonsistens.
En erstatning ment å gjenopprette et etablert design og en redesign ment å endre dens oppførsel er forskjellige rekkefølger. Oppgi hvilken du trenger. Ellers kan en materialoppgradering komme sammen med en utilsiktet endring i ventilgeometrien.
4. Når bør du inspisere eller bytte ut sjekkringen?
Inspiser når produksjonsposter viser en repeterbarhetsendring, men beholder prosesskonteksten. Pute er en skrueposisjonsmåling, ikke en direkte måling av lekket smelte. Registrer om maskinen rapporterer minimumspute eller posisjonen ved slutten av hold, og sammenlign den samme definisjonen hver gang.
LS Mtrons veiledning for forberedelse av støpingvurderer tilbakeslagsventil og tønneslitasje sammen med tilbakesugingsinnstillinger, måleforhold og andre prosesskontroller når puten endres. Det reduserer ikke det symptomet til en mislykket komponent.
| Observasjon | Nyttige poster å samle inn | Hva den ikke etablerer av seg selv |
|---|---|---|
| Pute varierer mellom sykluser | Putedefinisjon, skuddstørrelse, restitusjon, dekompresjon og overføringsposter | At ringen OD er slitt utover grensen |
| Delvekten varierer | Konsekvent definert veiemetode, hulromsidentitet, harpiks og prosesshistorie | At bytte av ventilen vil løse enhver kilde til variasjon |
| Trykk bygges annerledes | Sammenlignbare trykk- og skruposisjonsspor, med enheter og målested | Enten problemet er lukkingstidspunkt, forsegling eller annen prosessendring |
| Gjenoppretting eller endring av fargeendring | Skruehastighet, mottrykk, harpiksbytte og tidligere komponentspesifikasjon | At det automatisk kreves en annen ventiltype |
I en2026 skudd-masse repeterbarhetsanalyse, demonstrerer Umberto Catignani hvordan maskininnstillinger og testforhold kan føre til feilaktige konklusjoner om slitte frontkomponenter. Den praktiske leksjonen er å kontrollere og dokumentere sammenligningen før du tolker den.
Skill to spørsmål: stenger ventilen konsekvent, og opprettholder den den nødvendige tetningen etter lukking? Kvalifisert personell bør bruke maskinens og ventilleverandørens gjeldende test- og vedlikeholdsprosedyrer. Ikke improviser en test med blokkert dyse eller demonter varm, trykksatt maskinvare for å undersøke et produksjonssymptom.
5. Hva må samsvare før du bestiller en erstatning?
Maskinens merke og skruediameter hjelper til med å identifisere en del, men de definerer ikke alle grensesnitt. Erstatningen må passe til skruen, fungere med tilhørende ventilkomponenter og passe til den tilsvarende tønneregionen. Ta med det originale komponentnummeret og tegningsrevisjonen der det er mulig.
Bruk denne sjekklisten til å organisere dimensjonsgjennomgangen. Den identifiserer tegningskrav, ikke universelle toleranser.
| Trekk | Trenger definisjon |
|---|---|
| Tilkobling til skruen | Trådspesifikasjon, pitch, hånd, inngrep og lokalisering av skulder eller pilot |
| Installert konvolutt | Totale og installerte lengder, nesegeometri og forhold til tønnehodet |
| Ringgeometri | OD, ID, aksial lengde og relevante kontaktprofiler |
| Baksete og holdeflater | Paringsprofiler, lokaliseringsfunksjoner og komponentidentiteter |
| Aksial bevegelse | Designet ringvandring og overflatene som bestemmer den |
| Tønne forhold | Boremålinger ved identifiserte posisjoner, inkludert området som brukes av ventilen |

Skille diametral og radial klaring
For illustrasjon, anta en kald fat ID på 40,00 mm og en ring OD på 39,90 mm ved en definert måleposisjon. Diameterforskjellen er 0,10 mm. Hvis ringen er sentrert, er det radielle gapet på hver side 0,05 mm. Å kalle begge verdiene "klarering" uten en definisjon skaper en faktor-av-to tvetydighet.
Disse antatte dimensjonene er ikke EJS-toleranser eller erstatningsgrenser. Beregningen sier ingenting om setekontakt, eksentrisitet eller varmdriftspassform. Bruk tegningens definisjon, måletemperatur og akseptkriterier.
Diametral klaring og radiell klaring er forskjellige
Kun Illustrerende aritmetikk: kalde dimensjoner målt ved én definert posisjon.
Skissenøkkel: ytre grense = tønneboring; oransje grense = ring utenfor. Gapet er overdrevet, ikke i skala.
FORUTSATT MÅL
Fat ID = 40,00 mm
Ring OD = 39,90 mm
Diametral klaring
40,00 − 39,90 = 0,10 mm
Sentrert radiell klaring
0,10 / 2 = 0,05 mm
En sentrert radiell verdi er halve diametralforskjellen. Den beskriver ikke eksentrisk kontakt, varmløpsklaring, setetetning eller tillatt slitasje.
Disse verdiene er ikke EJS produktdimensjoner, produksjonstoleranser eller erstatningsgrenser.
Bruk selve tegningen, målemetode, temperatur og akseptkriterier.
Hold slitte mål atskilt fra nominelle dimensjoner for ny del. Å gjengi en slitt ring kan reprodusere problemet. På samme måte bør en ny ring ikke forventes å korrigere et skadet sete eller en løpsboring utenfor grensen. Bestem om du vil erstatte en komponent eller sammenstillingen ut fra tilstanden og kompatibiliteten til de sammenkoblede delene.
6. Spesifiser materialer og inspeksjonsposter etter komponent
Et samlingsnavn definerer ikke metallurgien. Identifiser holderen/kroppen, kontroller ring og seter som separate elementer, og spesifiser deretter materialet og behandlingen som kreves for hver. En enkelt setning som "herdet skruespiss" kan la ringen eller et uavhengig utskiftbart sete være udefinert.
EJS sineproduktspesifikasjonviser materialer inkludert 38CrMoAlA, 34CrAlNi7, 31CrMoV9, D2, SKD61, SS304, SS316 og Hastelloy 276. Den viser også nitrering, herding og forkromning. Bekreft kombinasjonen for den faktiske komponenten og bruken; dette er ikke et utsagn om at hver listet behandling gjelder for hver legering.
Bruk harpiksen og den observerte tilstanden for å ramme materialegjennomgangen. Beskriv slipemiddel, korrosiv eksponering, overflateskader og materialavleiringer der det er relevant. Ikke velg en karakter bare fordi navnet høres mer slitesterkt ut. Geometri, behandling og parringsoverflaten forblir en del av spesifikasjonen. DeEJS materialguidegir bredere bakgrunn uten å erstatte komponenttegningen.
For godkjenning, avtal hva hvert dokument skal bevise:
- Materialdokumentasjon skal identifisere spesifisert kvalitet og sporbar komponent eller batch.
- Dimensjonell inspeksjon bør referere til riktig tegningsrevisjon og kritiske funksjoner.
- Behandlingsjournaler bør identifisere gjeldende prosess og avtalte inspeksjonskrav.
- Komponentmarkeringer eller delelisten skal bevare forholdet mellom parende deler.
I EJS sin produktinformasjon står det at det leveres inspeksjonsrapporter og materialsertifikater. Definer det nødvendige omfanget i bestillingen i stedet for å anta at et sertifikat bekrefter alle dimensjoner, overflateforhold og sammensatt ytelse.
7. EJS fabrikkperspektiv: definer den komplette erstatningen
For en EJS-forespørsel anbefaler vi å sende sammenstillingsdefinisjonen før du velger en isolert erstatningsring. Et bilde kan hjelpe med å identifisere maskinvaren. Tegningen, komponentidentitetene og driftsinformasjonen definerer hva som skal leveres.
Begynn med det originale delenummeret og eventuelle tilgjengelige monterings- eller komponenttegninger. Merk skruen, spissen, ringen og setepostene slik at målinger fra forskjellige sammenstillinger ikke kan forveksles. Hvis de gamle delene allerede er separert, beholder du identiteten deres i stedet for å gruppere ringer som ligner på hverandre.
Vår anbefalte forespørselspakke er:
- Identifikasjon av maskinfabrikat, modell og injeksjonsenhet, pluss original del- eller monteringsnummer.
- Monterings- og komponenttegninger med revisjonsinformasjon, gjengedetaljer og tilhørende skruforbindelse.
- Identifiserte fotografier og en gammel delmålejournal, som tydelig skiller slitte målinger fra nominelle dimensjoner.
- Harpikskvalitet, fyllstoff/tilsetningsinformasjon, bruk om sliping og relevante endringer i søknaden.
- Målet: en gjentatt utskifting, en materialgjennomgang eller en foreslått designendring.
- For et driftsproblem, sammenlignbare puter, vekt, gjenvinning og trykk, sammen med prosessforholdene.
- Nødvendig dimensjons-, material- og behandlingsdokumentasjon, pluss det avtalte grunnlaget for eventuell produksjonssammenligning.
Hvis tegningen mangler, marker hva som er kjent og hva som fortsatt trenger definisjon. Maskinidentifikasjon og fotografier er et utgangspunkt, ikke en erstatning for hver indre dimensjon. Ikke gjør målinger fra en uforklarlig slitt prøve til en ny delspesifikasjon uten gjennomgang.
Send pakken igjennomEJS sin kontaktside, identifisereskrutuppmonteringeller individuelle parringskomponenter som kreves. Dette holder forespørselen fokusert på selve erstatningen i stedet for en generisk forespørsel om en ventil med samme diameter.
8. Vanlige spørsmål
Er kontrollringen den komplette tilbakeslagsventilen?
Vanligvis ikke når det refereres til en ring-type design. Ringen fungerer med en holder og parringssete; leverandører bruker noen ganger bredere navn for sammenstillingen. Bekreft varenumrene og inkluderte deler. Ball-check-design bruker et annet lukkeelement, så en ordre som bare beskrives som "sjekkring" kan være tvetydig.
Kan jeg bare bytte ut kontrollringen for sprøytestøping?
Muligens hvis den nye ringen er kompatibel og de parrende delene forblir akseptable. Sjekk også holderen, setet og den tilsvarende tønneboringen. En korrekt ny ring gjenoppretter ikke en skadet parringsoverflate. Komponenttegningen og inspeksjonsresultatene bør bestemme utskiftingsomfanget.
Tetter en låsering alltid bedre?
Nei. Forriglingsfunksjoner definerer hvordan ringen roterer med skruen, ikke et garantert forseglingsresultat. Lukkeatferd, setetilstand, fattilpasning og prosesseringsforhold har fortsatt betydning. Sammenlign de faktiske designene i stedet for å utlede ytelsen fra ordet "låsing".
Er en firedelt enhet alltid bedre enn en tredelt enhet?
Nei. Et eget sliteelement foran endrer komponent- og vedlikeholdsalternativene. Det etablerer ikke en universell forbedring i flyt, lukking eller holdbarhet. Evaluer den spesifikke designen, harpiksen, parringsgrensesnittene og erstatningsmålet.
Hva skal jeg registrere når jeg sjekker en sjekkring i sprøytestøping?
Registrer monteringsidentitet, tegningsrevisjon, måleposisjoner og forhold. For produksjonsobservasjoner, bruk en konsistent putedefinisjon og vektmetode, og bevar de tilhørende prosessinnstillingene. Hold målinspeksjon og prosess-repeterbarhetsbevis atskilt, slik at det ene ikke står for det andre.