Kald-mate og varm-mate gummiskruer er forskjellige fordi de mottar blanding under forskjellige forhold. En varmmatingsskrue håndterer gummi oppvarmet oppstrøms; en kaldmatingsskrue må også virke og varme opp det innkommende lageret. Det endrer arbeidslengden, kanalgeometrien, blandekravene og temperaturkontrollarrangementet. For en erstatning, følg den installerte maskinens matesystem og tegning før du velger materialoppgradering. Å matche skruediameteren alene fastslår ikke at et skrue-og-tønnesett vil passe eller fungere korrekt.
1. Hva endres mellom kaldfôr og varmfôr?
Skillet starter før massen når skruen. Varmmatingsgummi er allerede oppvarmet og bearbeidet i en oppstrøms operasjon. Kaldmatingsmasse går inn nær omgivelsestemperatur, så mer av oppvarmings- og homogeniseringsoppgaven foregår inne i gummiekstruderen. Ingen av navnene beskriver en universell fattemperatur eller et bestemt ferdig produkt.Schmidt og Schöppners gummiekstruderingsstudieforklarer denne forskjellen mellom de to fôrkonseptene.
| Kjøpsspørsmål | Varmmatingsskrue og fat | Kaldmateskrue og tønne |
|---|---|---|
| Hva kommer inn i fôringsåpningen? | Blanding tilberedt og oppvarmet oppstrøms | Omgivelsestemperatur, forhåndsblanding |
| Hva må skruen utrette? | Formidle, homogenisere og bygge trykk fra det tilberedte fôret | Ta inn kraften, arbeid og varm den, homogeniser den og bygg opp trykk |
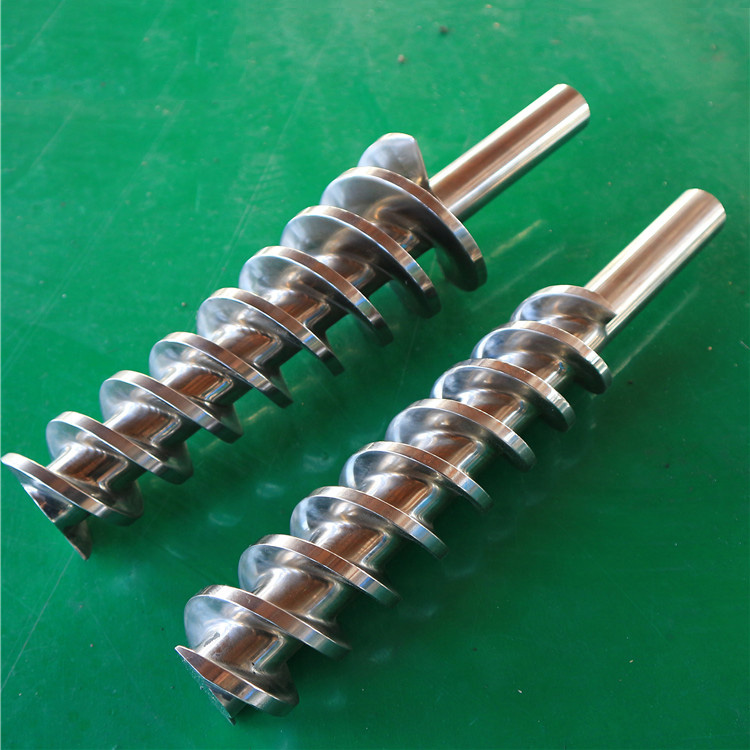
| Hvilken lengde er oppført på EJS sin relevante produktside? | L/D på 4:1 til 6:1 | L/D oppført som 15D til 20D |
| Hva skal en erstatning bevare? | Selve mate-, skrue-, tønne- og tilkoblingsgeometrien | Disse grensesnittene, pluss de installerte blandings- og temperaturkontrollarrangementene |
| Hva skal identifisere den bestilte delen? | En godkjent tegning knyttet til maskinen | En godkjent tegning knyttet til maskinen, inkludert eventuell pinnekonfigurasjon |
L/D-oppføringene ovenfor kommer fra EJSvarmmatet gummi skrue-og-tønne sideogkaldfôr produktside. De beskriver alternativene som er publisert på disse sidene, ikke obligatoriske industriserier eller utskiftbare standardstørrelser.
Kaldfôring betyr heller ikke å mate en ublandet oppskrift og forvente at skruen skal erstatte hver oppstrøms blandingsoperasjon. Beskriv det leverte stoffet: dets formulering, fysiske form og tilstand ved fôråpningen. Et ark med ferdig sammensatt gummi, en uregelmessig strimmel og en oppvarmet matestrøm er forskjellige spesifikasjoner selv når de deler samme polymernavn.
For bredere bakgrunn om produktfamilier, segummi skrue-og-tønne kjøpers guide. Den smalere oppgaven her er å definere maskinvaren som hører hjemme på maskinen din.
2. Les skruedesignet utover L/D-forholdet
Gummiekstruderingsskruedesign trenger flere detaljer enn en diameter og ett forhold. To skruer kan dele en L/D-verdi mens de er forskjellige i stigning, kanaldybde, kjernediameter, flyarrangement og miksefunksjoner. Registrer profilen langs arbeidsseksjonen i stedet for å redusere den til en enkelt etikett, for eksempel "kaldmateskrue."
Arbeidslengde og totallengde er forskjellige dimensjoner
Bruk tegningens definerte arbeidslengde ved beregning av L/D. Registrer den totale lengden separat, sammen med drivskaft, skuldre og tuppdetaljer. En leverandør trenger både prosessgeometrien og funksjonene som lokaliserer og driver delen.
Bare for illustrasjon, anta en konstant skruediameter på 60 mm og definer L som arbeidslengden. Ved L/D = 5 er L 300 mm. Ved L/D = 18 er L 1080 mm. Dette er aritmetiske eksempler, ikke EJS-modelldimensjoner. De viser hvor mye informasjon et forholdstall kan skjule; de beviser ikke at verken skruer passer til et bestemt fat eller gir en spesifisert utgang.
Matetilstand endrer skruens oppgave
Konseptsammenlikning. Spesifiser den faktiske arbeidsprofilen og maskingrensesnitt.
VARMT FEED
Forvarmet blanding
Formidle + homogenisere + bygge trykk.
Oppstrøms preparering er en del av fôrbetingelsen.
KALDT Fôr
Ambient, ferdig sammensatt lager
Ta inn + arbeid og varm + homogeniser.
Lever deretter blandingen mot nedstrøms motstand.
Arbeidslengde er ikke totallengde
Kun Illustrerende aritmetikk. Anta en konstant diameter D = 60 mm, og definer L som arbeidslengden.
L/D = 5
L = 5 × 60 = 300 mm
Det oransje segmentet representerer arbeidslengden.
L/D = 18
L = 18 × 60 = 1080 mm
Det oransje segmentet representerer arbeidslengden.
Det grå drivskaftsymbolet er separat og er ikke inkludert i arbeidslengden.
Forenklet illustrasjon, ikke en produkttegning. Disse forholdstallene beviser ikke passform, utgang eller utskiftbarhet.
Beskriv kanalene og den matchende tønnen
Angi de aksiale posisjonene der profilen endres. Ta med flystigning, kjernediameter, kanaldybde og relevante flydetaljer på tegningen. Hvis den gamle ekstruderskruen er slitt, må du skille målte gjenværende dimensjoner fra de tiltenkte dimensjonene for ny del. Å kopiere slitasje inn i en erstatningstegning bevarer feil grunnlinje.
EJS lister også opp separatstift-type gummi skrue-og-tønne produkter. Ikke anta at alle kaldmatingsdesign bruker det samme arrangementet. TROESTER sinproduktserie for gummiekstruderinginkluderer likeledes glatte og pin-type design. Der stifter er installert, trenger tønneposisjonene og tilsvarende skruegeometri en samsvarende definisjon. Å fjerne dem eller erstatte en vanlig skrue krever en designgjennomgang, ikke en endring av ordrebeskrivelsen.

3. Temperaturkontroll hører hjemme i delespesifikasjonen
Uttrykket "kald-feed ekstrudering" identifiserer innkommende lagertilstand. Det betyr ikke at blandingen forblir kald. Mekanisk arbeid introduserer varme, mens temperaturkontrollsystemet legger til eller fjerner varme gjennom maskinvaren. Behandle matetemperaturen, regulatorens settpunkter og målt blandingstemperatur som separate poster.
Det skillet er viktig når man sammenligner en gammel ekstruderingsskrue med en foreslått erstatning. Et kontrollerdisplay beskriver en kontrollert plassering eller krets. Den bestemmer ikke i seg selv temperaturen i hele gummien ved tømming. Unngå å godta et ytelseskrav kun basert på identiske kontrollerinnstillinger.
TROESTER identifiserer vannvarme/kjøleenheter i sineGS gummi-kabel ekstruder dokumentasjon. EJS sin pin-type produktbeskrivelse diskuterer også varmtvannssirkulasjon. Disse eksemplene viser hvorfor temperaturkontrollkoblinger hører hjemme i spesifikasjonen; de betyr ikke at hver skrue og tønne har identiske indre passasjer eller vannkrav.
| Element å ta opp | Informasjon nødvendig for en erstatningsgjennomgang |
|---|---|
| Lager ved fôråpningen | Fysisk form og målt innløpstilstand, inkludert oppstrøms oppvarming |
| Tønnetemperaturkontroll | Sonegrenser, kretsidentifikasjon, koblingsposisjoner og de godkjente driftskravene |
| Skrue temperaturkontroll, hvis montert | Intern passasjearrangement, tilkoblings-/dreie-union grensesnitt og original tegning |
| Sammensatte temperatur | Målested, metode og stabil driftstilstand |
| Termisk begrensning | Forbindelsens spesifiserte behandlingsgrenser og støttende leverandør- eller laboratorieinformasjon |
Termisk enhetlighet og materialenhet er forskjellige spørsmål. DePaderborn-forskningvurderer dem separat og diskuterer lokal oppvarming og sviding. Resultatene støtter kontroll av mer enn en gjennomsnittlig temperatur; de gir ikke en universell driftsgrense for EPDM, NBR eller alle SBR-formuleringer.
For den bestilte maskinvaren, bevar den godkjente kjølelayouten med mindre en dokumentert redesign endrer den. Ikke antyd en intern passasje fra et eksternt fotografi. Temperaturinnstillinger og sikre driftsgrenser bør komme fra selve blandingen og maskinprosedyren, ikke en sammenligningsartikkel.
4. Er kaldfôring alltid raskere eller mer energieffektiv?
En fôretikett er ikke en ytelsesgaranti. Døm et skru-og-tønne-forslag opp mot kvalifisert produksjon fra selve massen og verktøyet. Et høyere produksjonstall er kun nyttig hvis materialet holder seg innenfor bearbeidingsgrensene og produktet oppfyller de samme dimensjons-, overflate- og andre akseptkrav.
Start med den delen av prosessen som sammenlignes. Et varmmatingsarrangement inkluderer forberedelse oppstrøms for ekstruderen. En kaldfôringssammenlikning som kun teller hoveddrevet er ikke direkte sammenlignbar med en varmfôrtotal som også teller en varmemølle, eller omvendt. På samme måte er stasjonens navneskilteffekt en kapasitetsvurdering, ikke en måling av energi brukt per akseptabelt kilogram.
Bruk en vanlig sammenligningspost:
- Samme sammensetningsidentifikasjon, fôrform og tilberedningshistorikk.
- Samme produkt, dysearrangement og avtalte kvalitetskriterier.
- En stabil driftsperiode, med rekorder for skruhastighet, trykk og temperatur.
- Målt energi for et eksplisitt identifisert sett med utstyr.
- Akseptert produktmasse, med avvist produksjon registrert separat.
Et praktisk energitiltak ermålt energi innenfor avtalt grense (kWh) delt på akseptert produktmasse (kg). Oppgi om grensen inkluderer oppstrøms oppvarming, ekstruderen og temperaturkontrollhjelpemidler. Sammenlign like med like; ikke stille til eller fjerne utstyr mellom de to postene. Dette er en sammenligningsmetode, ikke et energisparekrav fra EJS.
For erstatningskjøpere må du først fastslå om oppgaven er å gjenopprette en dokumentert spesifikasjon eller endre behandlingsatferden. Å gjenopprette slitt geometri og redesigne en skrue er forskjellige prosjekter. Den andre trenger et avtalt prøvegrunnlag og akseptgrenser, ikke et løfte knyttet til ordene «kaldt fôr».
5. Velg sammensatt og installert linje
Når du spesifiserer en ekstruder for gummi, begynner du med matetilstanden og den nødvendige behandlingsoppgaven. Når du bestiller skruen og fatet, legg til den installerte maskinens mekaniske begrensninger. En applikasjon som produksjon av slanger, profiler eller dekkkomponenter er nyttig bakgrunn, men identifiserer ikke den nødvendige maskinvaren unikt.
EJS sine produktsider for varm- og kaldmating viser begge bruksområder for gummiprodukter. Denne overlappingen er en grunn til å sende den faktiske sammensetningen og maskininformasjonen i stedet for å velge en skrue fra det ferdige produktnavnet alene.
| Din situasjon | Startbeslutning | Bevis å sende |
|---|---|---|
| Utskifting av deler i et velprøvd varmmatingsarrangement | Behold det dokumenterte feedkonseptet og grensesnittene med mindre en teknisk gjennomgang godkjenner en endring | Originaltegning, oppstrøms matetilstand, slitasjeopptegnelse og erstatningsmål |
| Bytte ut en kaldmateskrue og tønne | Identifiser den installerte kanalen, blande- og temperaturkontrollkonfigurasjonen | Arbeidsprofil, tønnetrekking, fôrarrangement og blandingsjournal |
| Bestiller for en tønne av pinnetype | Definer skruen og fatet som matchende komponenter | Pinnelayout, tilsvarende skruetrekk, seksjonsidentitet og godkjente klaringer |
| Endring av blandingen eller fyllstoffbelastningen | Åpne gjennomgangen av geometri og arbeidsflate på nytt | Gammel og ny formuleringsinformasjon, prosessgrenser og observert slitasje |
| Vurderer endring av fôrkonsept | Gjennomgå hele settet med berørte grensesnitt og behandlingskrav | Informasjon om maskinkapasitet og et godkjent designforslag, ikke bare en lengre skrue |
Materialvalg følger denne definisjonen av jobben. Spesifiser grunnmaterialet og arbeidsflaten for skruen og tønnen separat, med den relevante sammensetningen og slitemekanismen i sikte. En hardere overflate korrigerer ikke en feilaktig mateåpning eller kjøleforbindelse. Deskrue-og-tønne materialer guideforklarer den separate materialgjennomgangen.
Hold usikkerhet i henvendelsen spesifikk: en uidentifisert tråd, en manglende tegningsrevisjon eller en ukjent kjølepassasje kan undersøkes. "Passer for gummi" er for bredt til å løse noen av disse spørsmålene.
6. Kan varm- og kaldmatingssett byttes?
Ikke behandle like skruediametre som godkjenning for å bytte ut settene. Arbeidslengde er bare én kompatibilitetssjekk. Drivforbindelsen, tønnemontering, mateåpning og temperaturkontrolloppsett må også stemme overens med den installerte maskinen. Dersom prosjektet endrer fôrkonseptet, strekker gjennomgangen seg utover delene som kjøpes inn.
Følgende sjekkliste er en måte å organisere denne anmeldelsen på. Det er ikke en erstatning for maskinprodusentens tegninger eller en godkjent installasjonsprosedyre.
| Grensesnitt eller funksjon | Hva skal defineres | Hvorfor rekorden betyr noe |
|---|---|---|
| Kjøreslutt | Skaftdimensjoner, spline eller kilespor, skuldre, inngrep og rotasjonskonvensjon | Definerer hvordan delen lokaliserer og mottar dreiemoment |
| Tønnemontering | Pilot/register, flens, boltemønster, datum og aksial posisjon | Relaterer utskiftingen til maskinstrukturen |
| Arbeidsseksjon | Diameterdefinisjon, arbeidslengde, profiloverganger og relevante klaringer | Definerer behandlingsparet i stedet for én ytre dimensjon |
| Fôringsåpning | Åpningsform, posisjon og forhold til enhver matevalse | Bevarer det installerte fôringsarrangementet |
| Tilkoblinger for temperaturkontroll | Porter, kretsidentitet og skrukobling der det finnes | Hindrer en antatt ekstern match fra å skjule en intern forskjell |
| Pinner, der montert | Plassering, orientering, installert geometri og tilsvarende skruefunksjoner | Registrerer et matchet arrangement, ikke bare en hulltelling |
| Utladningsslutt | Spiss, motflate, flens eller andre originale koblingsdetaljer | Definerer tilkoblingen til nedstrømsenheten |
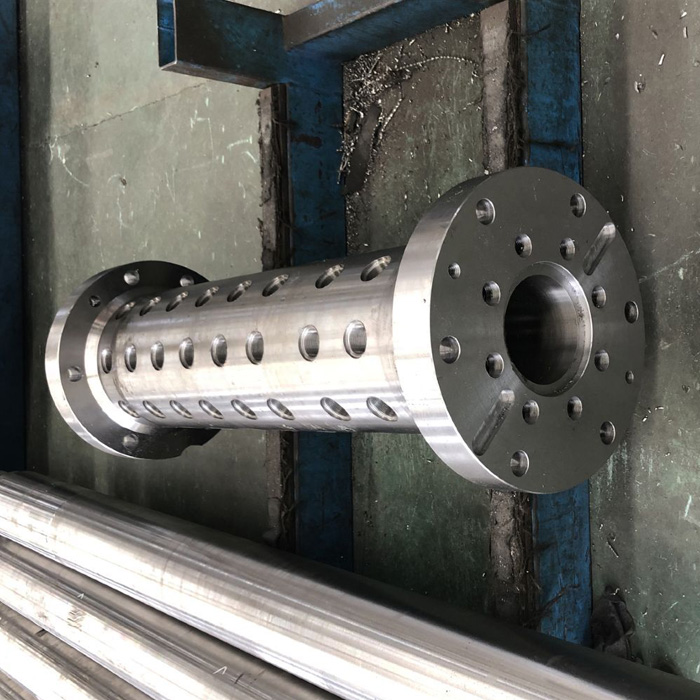
For et stiftrør, noter hver seksjon og dens orientering før du monterer spesifikasjonspakken. Et fotografi kan hjelpe med å identifisere arrangementet, men det kan ikke bekrefte installert pinneinntrengning, den tilsvarende skruekonvolutten eller driftsklaring. Be om disse definisjonene separat. Den originale godkjente geometrien skal kontrollere en gjentatt rekkefølge; en synlig slitt prøve bør ikke erstatte den i det stille.
7. EJS fabrikkperspektiv: definer paret før materialoppgraderingen
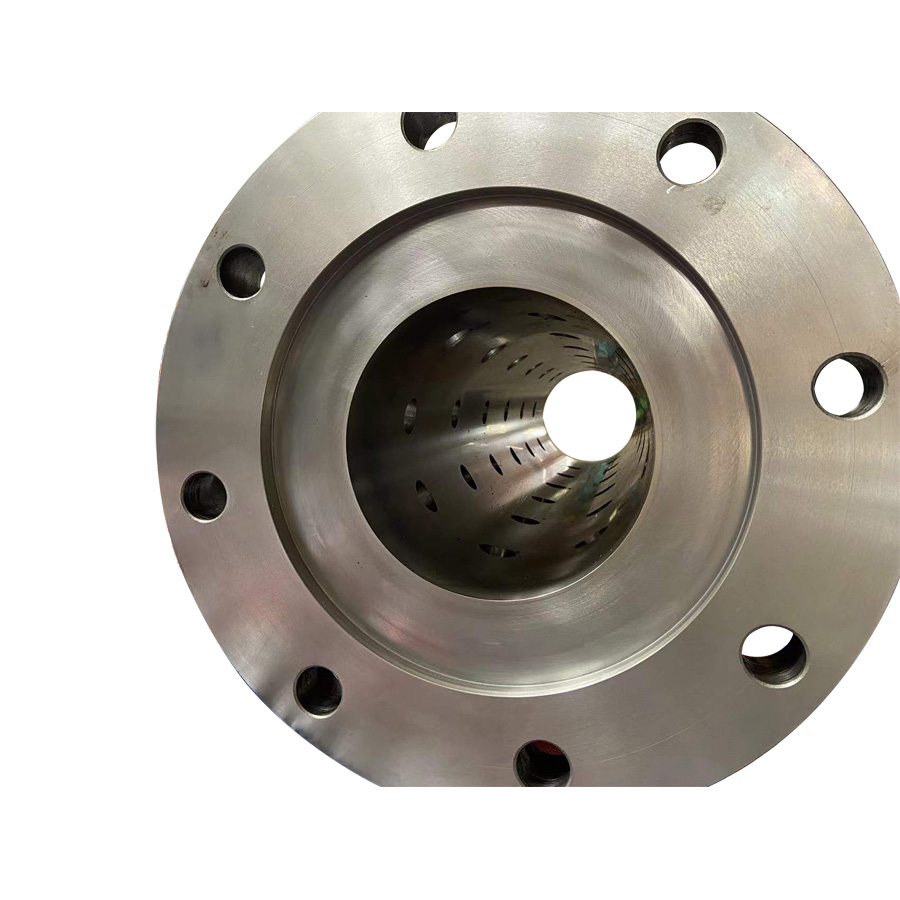
For en erstatningsforespørsel anbefaler vi å identifisere det originale fôringskonseptet og matchende grensesnitt før du ber om en annen stål- eller overflatebehandling. Et fotografi hjelper til med å beskrive delen, og et produktnavn hjelper til med å rute henvendelsen. Verken erstatter en dimensjonert definisjon av skruen og dens tilhørende løp.
Vår anbefaling er å sette designtegningen og tilstanden til de gamle delene i separate poster. Tegningen definerer den tiltenkte erstatningen. Mål og fotografier viser hva som har skjedd med det gamle settet. Der disse postene er uenige, identifiser plasseringen og tegningsrevisjonen i stedet for å be fabrikken om å gjengi en uforklarlig dimensjon.
EJS sinegummiskrue-og-tønne produktinformasjonbeskriver tilpasning til kundetegninger og fremskaffelse av inspeksjonsrapporter og materialsertifikater. For den spesifikke bestillingen, avtal hvilke dimensjoner og materialkrav disse postene må demonstrere.
Forbered forespørselen i denne rekkefølgen:
- Identifiser maskinen og det faktiske arrangementet for varm- eller kaldmating. Ta med de originale delenumrene og tilgjengelige tegningsrevisjoner.
- Lever skrue- og tønnetegninger sammen. Definer arbeidslengden separat fra den totale lengden og vis tilkoblingene til drift, montering, mating og utløp.
- Legg til pinnearrangementet og temperaturkontrolldetaljer der det er aktuelt. Merk ukjente funksjoner i stedet for å gjette dimensjonene deres.
- Beskriv blanding, fôrform, fyllstoffinformasjon og behandlingsgrenser. Oppgi om formuleringen har endret seg siden de originale delene ble valgt.
- Legg ved den gamle delens tilstandsjournal. Merk måleposisjoner og skille slitte avlesninger fra nominelle designverdier.
- Definer mål og akseptgrunnlag: gjentatt utskifting eller redesign, nødvendig dimensjonell inspeksjon, materialdokumentasjon og en utprøving vurdert under avtalte forhold.
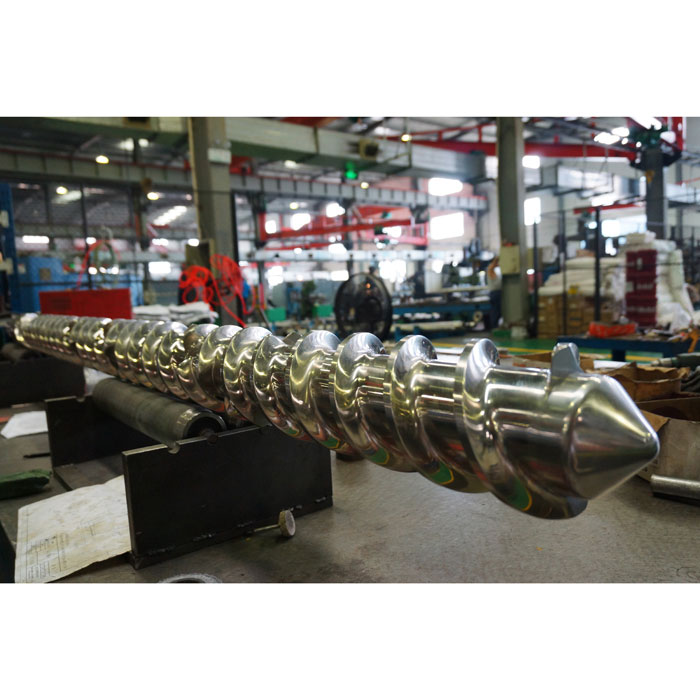
Send den pakken med forespørselen din for enEJS kaldmatet gummiskrue og løpellervarmmatingsenhet. Det gir produsenten en definert del og driftsoppgave å vurdere, i stedet for en forespørsel om å velge mellom to generiske etiketter.
8. Vanlige spørsmål
Betyr kaldmating at gummien holder seg kald under ekstrudering?
Nei. Den beskriver beholdningen som kommer inn i maskinen. Skruen virker og varmer opp massen, mens temperaturkontrollutstyr styrer varmeoverføringen. Registrer innløpstilstanden, kontrollerinnstillingene og målt blandingstemperatur separat. Forbindelsens godkjente behandlingsgrenser gjelder fortsatt.
Krever hver kaldmatet gummiskrue et stiftrør?
Nei. Det finnes både glatte og stift-type gummi-ekstruderte konfigurasjoner. Identifiser det installerte designet før du bestiller. Hvis pinner er til stede, må deres posisjoner og installerte geometri samsvare med de tilsvarende skruefunksjonene; en generisk kaldfôringsbeskrivelse er ikke nok for å etablere den passformen.
Er et lengre L/D-forhold alltid bedre for gummibearbeiding?
nr. L/D beskriver lengde i forhold til diameter, ikke total egnethet. Nødvendig oppgave, kanalprofil, temperaturkontroll og maskingrensesnitt har også betydning. De forskjellige L/D-oppføringene på EJS sine varm- og kaldmatingssider beskriver disse produktalternativene, ikke en instruksjon om å forlenge en eksisterende skrue.
Kan en kaldmatingsskrue erstatte en varmmatingsskrue med samme diameter?
Like diameter alene er utilstrekkelig. Sjekk den komplette skrue-og-tønnedefinisjonen, driv- og monteringsgrensesnitt, matearrangement og temperaturkontrollforbindelser. Enhver foreslått endring av fôrkonsept krever en teknisk gjennomgang av det berørte systemet før en erstatning eller ombygging kan godkjennes.
Hva skal en erstatningsforespørsel inneholde hvis originaltegningen mangler?
Send maskinidentifikasjon, delmerking, merkede fotografier, tilgjengelige dimensjoner, fôrings- og kjøledetaljer og sammensatt informasjon. Skill bekreftede mål fra ukjente funksjoner og slitte overflater. Produsenten kan deretter identifisere hvilken tilleggsdefinisjon som er nødvendig; prøven skal ikke automatisk bli den nominelle tegningen av ny del.