Koniske og parallelle dobbeltskruesystemer kan behandle noen av de samme produktene, men den overlappingen gjør ikke skruene, tønnene eller drivgrensesnittene utskiftbare. For en erstatningsbestilling, start med den installerte maskingeometrien og tegningen. Søknad kommer senere.
En konisk tvillingskrue endrer diameter langs arbeidslengden, og dens matchende løp følger den koniske tvillingboringsgeometrien. En parallell tvillingskrue holder samme nominelle diameter gjennom arbeidsseksjonen, med to parallelle boringer med fast avstand. Å erstatte den ene arkitekturen med den andre er ikke en vanlig skru-og-tønne-bestilling. Girkassens utganger, akselposisjoner, boringsgeometri, drivendeforbindelse, trommelflens og nedstrøms datum tilhører alle den originale maskinlayouten. Match den installerte arkitekturen først, og kontroller deretter hvert grensesnitt fra tegningen eller den målte delen.
Geometriforskjellen når utover skruegangene
Den enkleste visuelle forskjellen er diameterprofilen. EJS koniske produktbilde viser et matchet par med større drivender og mindre utløpsender. Det parallelle paret forblir sylindrisk gjennom sin arbeidslengde. Denne forskjellen fortsetter inn i tønneboringen og plasseringen av de to drivforbindelsene.


| Sammenligningspunkt | Konisk tvillingsystem | Parallelt tvillingsystem | Hva erstatningsleverandøren trenger |
|---|---|---|---|
| Skrue diameter | Skifter mellom større og mindre ende. | Forblir nominelt konstant gjennom arbeidsseksjonen. | Diameter ved definerte aksiale stasjoner, ikke én isolert avlesning. |
| Tønneboring | Den parede boringen følger den koniske skruekonvolutten. | Den parede boringen følger to parallelle sylindriske konvolutter. | Boreprofil, senteravstandsdata og måledatum. |
| Drive-end layout | Må matche den koniske maskinens girkasse og koblinger. | Må samsvare med parallellmaskinens girkasse og koblinger. | Spline- eller nøkkelgeometri, skaftfremspring, skulder- og holdefunksjoner. |
| Størrelsesnotasjon | EJS publiserer sammenkoblede tall som 65/132 og 80/156. | EJS publiserer koder i diameterstil, bokstav-tall og skråstrek. | Den komplette produsent, modell, serienummer og kode nøyaktig som merket. |
Den nåværendeEJS dobbel konisk skrue løp sidepubliserer et boreområde i parede diametre, fra 30/70 til 188/330. Den nåværendeEJS dobbel parallellskrue løp sidepubliserer et område på 25 til 220 borediameter. Dette er produktsideomfang, ikke et løfte om at noen del i serien passer til en eksisterende maskin.
En erstatningsbeslutning er forskjellig fra å velge en ny ekstruderingslinje
En maskinkjøper kan sammenligne komplette koniske og parallelle ekstrudere med maskinprodusenten. OEM kan dimensjonere girkassen, drivverket, prosessdelen, oppvarming og kjøling, dysekobling og kontroller som ett system. En erstatningskjøper har en smalere jobb: reproduser geometrien og grensesnittene som allerede er fikset av den installerte maskinen.
Bytting av bare skruene og tønnen konverterer ikke maskinen rundt. De nye delene vil fortsatt måtte møte de originale girkasseutgangene, akselposisjonene, koblingsdetaljer, tønnestøtte, mateåpning, ventilasjons- eller portplasseringer, varmeovner, kjølepassasjer, flens og dysens senterlinje. Hvis den forespurte geometrien endrer disse betingelsene, behandle prosjektet som en konstruert maskinkonvertering og involver utstyrets OEM eller en kvalifisert systemdesigner.
For normalt utskiftingsarbeid, behold den installerte koniske eller parallelle arkitekturen. Hvis den nåværende identiteten er uklar, stopp ved identifisering. Ikke velg en geometri fra harpiksen, det ferdige produktet eller en størrelseskode som ser kjent ut.
Produktapplikasjonen identifiserer ikke arkitekturen
Applikasjonslistene på de gjeldende EJS-produktsidene overlapper hverandre. EJS lister opp panel, profil, plate, rør, plate og sammensatt ekstrudering for både koniske og parallelle produkter. Den parallelle siden viser også skumekstrudering, mens den koniske siden viser granulering. Disse sidelistene beskriver EJS-produktdekning. De lager ikke en eksklusiv arkitekturregel for hver ekstruder.
| Søknad publisert av EJS | Konisk side | Parallell side | Sikker konklusjon |
|---|---|---|---|
| Panel, profil, plate, rør og plate | Oppført | Oppført | Det ferdige produktet alene kan ikke identifisere den installerte geometrien. |
| Sammensatt ekstrudering | Oppført | Oppført | Ordet "sammensatt" er ikke bevis på et parallelt erstatningssett. |
| Skumekstrudering | Ikke oppført på denne produktsiden | Oppført | En sideutelatelse er ikke et universelt teknisk forbud. |
| Granulering | Oppført | Ikke oppført på denne produktsiden | Bekreft den faktiske maskinmodellen og prosessdelen. |
Gjeldende utstyrsdokumentasjon støtter den samme forsiktigheten.KraussMaffei lister opp koniske og parallelle serierinnenfor sin motroterende dobbeltskrueekstruderserie for PVC-behandling. En strømbattenfeld-cincinnati PVC-arkguideviser også parallelle twinEX- og koniske conEX-maskiner i PVC-platelinjer. Maskinmodell, skruedesign og komplett linjedrift bestemmer konfigurasjonen. Produktnavnet alene gjør det ikke.
Utgangskrav trenger samme disiplin. Milacron beskriver sin TC-linje som fleksibel og dens TP-linje som designet for større ytelse, men den uttalelsen refererer til Milacrons nåværende maskinfamilier. Det er ikke en universell beregning for alle koniske og parallelle par. Bruk den originale ekstruderspesifikasjonen, formuleringen og driftspunktet når du sammenligner komplette maskiner.
Syv sjekkpunkter etablerer erstatningskompatibilitet
En etikett som "65/132", "CM80" eller "parallell 90" hjelper til med å finne en maskinfamilie. Det lukker ikke erstatningsspesifikasjonen. Arbeid gjennom følgende sjekkpunkter før materialvalg eller prissetting.
| Kontrollpunkt | Rekord | Hvorfor det betyr noe |
|---|---|---|
| 1. Arkitektur | Konisk eller parallell; integrert eller segmentert der det er aktuelt. | Definerer diameteren og boreprofilen som alle senere dimensjoner følger. |
| 2. Matchet-par geometri | Både skrueprofiler, håndhet, rotasjonsretning og relativ timing. | Tvillingskruer fungerer som et par inne i en paret boring. |
| 3. Aksiale dimensjoner | Total lengde, arbeidslengde, mateplassering, spissfremspring og skulderposisjoner fra ett datum. | Forhindrer at dimensjoner blandes mellom ulike referanseflater. |
| 4. Drive-grensesnitt | Spline eller nøkkelform, tannantall, større og mindre diametre, inngrepslengde, skuldre, gjenger og holdere. | Kobler erstatningsparet til de installerte girkasseutgangene. |
| 5. Tønnegrensesnitt | Monteringsflens, boltemønster, register, støttepunkter, matehals og utløpstilkobling. | Lokaliserer tønnen i maskinen og ved nedstrømsverktøyet. |
| 6. Tjenester og åpninger | Varmere, termoelementer, kjølebaner, ventiler, vakuumporter og injeksjonsåpninger. | En riktig boring med feilplasserte tjenester er fortsatt feil fat. |
| 7. Tilstand og klaring | Boreavlesninger, utvendige skrudiametre, slitte soner, sprekker, splinetilstand og parede klaringer ved navngitte stasjoner. | Avgjør om skruer, fat eller det matchende settet skal byttes ut. |
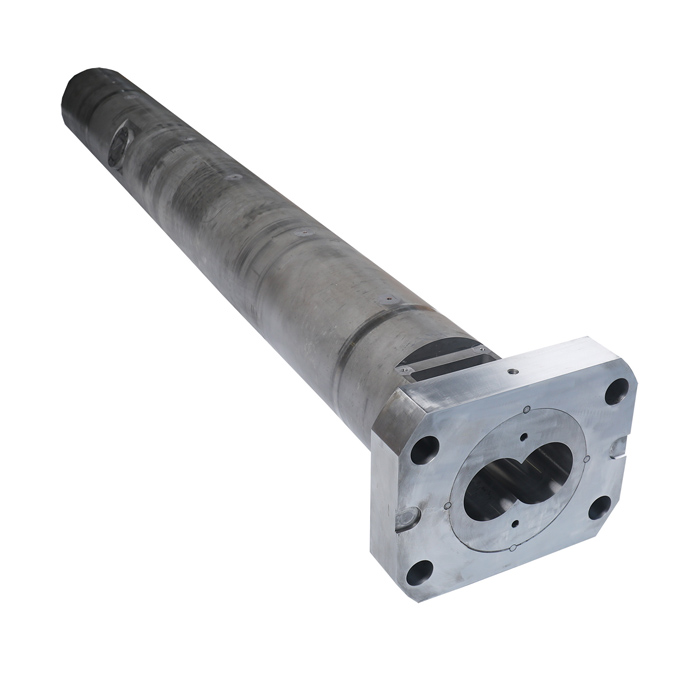
DeEJS tvillingskrue løp problemer guideforklarer hvorfor den motsatte skruen, tilstøtende riller, tønneboring og drivspline hører hjemme i samme inspeksjon. En synlig skadet del kan være det første symptomet, ikke hele erstatningsgrensen.
Identifiser det installerte settet uten å gjette fra koden
- Kopier navneskiltet nøyaktig.Registrer produsent, maskinmodell, serienummer og hvert suffiks. Ta vare på skråstreker, mellomrom og bokstaver.
- Samle monterings- og deltegningene.Legg merke til tegningsnummer, revisjon, enheter, datum og om dimensjoner beskriver en ny del eller en slitasjegrense.
- Fotografer hele paret.Inkluder drivenden, arbeidsdelen, spissene, begge sylinderender, mateåpning, porter og flens. Plasser en etikett i hver ramme.
- Angi mate- og utslippsretning."Foran" og "bak" er enkle å snu mellom anlegg og leverandører. Knyt hvert sted til et fysisk datum.
- Mål både skruer og løp etter stasjon.Bruk de samme aksiale stasjonene for de to utvendige skruene og de parede boreavlesningene.
- Separer nominelle dimensjoner fra slitasjeavlesninger.En slitt prøve kan gjengi eksisterende slitasje dersom tegningen ikke gjenoppretter den opprinnelige geometrien.

EJS opplyser på sin koniske produktside at det kreves koblingsmål for maskinspesifikt arbeid og at rengjorte, fjernede deler kan måles når tegninger ikke er tilgjengelige. En prøve kan hjelpe, men en leverandør trenger fortsatt den opprinnelige designhensikten, kjente slitasjeområder og akseptkriterier. Detilpasset produksjonsveiledning for toskruerviser hvordan tegninger, sjekkpunkter og inspeksjonsprotokoller skal henge sammen.
Materiale og slitasjebehandling endrer ikke arkitekturen
De nåværende EJS-sidene viser mange av de samme grunnmaterialene for koniske og parallelle produkter: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 og SKD61. Den koniske siden viser også SKD11. Disse navnene beskriver materialalternativer publisert av EJS. De gjør ikke en konisk del kompatibel med en parallell maskin eller omvendt.
| Gjeldende EJS-side | Publiserte behandlingsveier | Det som fortsatt trenger bekreftelse |
|---|---|---|
| Tvilling konisk skrueløp | Nitrering av hele kroppen; bimetallisk legeringsbelegg ved ekstruderingsseksjonen etterfulgt av nitrering; SKD61 eller SKD11 fôr. | Nøyaktig behandlet sone, grunnmateriale, hardhetsspesifikasjon, sluttdimensjoner og prosessegnethet. |
| Tvilling parallell skrueløp | Nitrering av hele kroppen; bimetallisk karbidforing for tønnen; bimetallisk legering belegg for skruer; SKD61 fôr. | Enten den forespurte ruten gjelder for en integrert eller segmentert tønne, nøyaktige legeringsspesifikasjoner og tegningskrav. |
Velg materiale etter å ha dokumentert polymer, fyllstoffer, resirkulert innhold, tilsetningsstoffer, etsende stoffer, rengjøringsmetode, temperaturprofil, skruhastighet, utgang, trykk og observert slitasjested. Be EJS oppgi foreslått basisstål, behandling, behandlet sone og inspeksjonsbevis på tilbudet eller tegningen. Ikke erstatt et materialnavn for dimensjonskompatibilitet.
Bruk spørsmålet som passer med kjøpssituasjonen
| Kjøpssituasjon | Riktig spørsmål | Hvem må godkjenne | Bevis å sende |
|---|---|---|---|
| Direkte erstatning | Kan det nye matchede settet reprodusere den installerte arkitekturen og hvert maskingrensesnitt? | Erstatningsleverandør og kjøper mot godkjent tegning. | Navneskilt, tegninger, oppmålte deler, prosessplikt og inspeksjonskrav. |
| Ukjent maskinidentitet | Hvilke bevis fastslår om settet er konisk eller parallellt? | Kjøper og leverandør etter målgjennomgang. | Komplette bilder, oppsett av drivende, diameterprofil, tønneender og stasjonsmål. |
| Endring av arkitektur | Hvilke maskinsystemer må endres med prosessdelen? | Utstyr OEM eller kvalifisert systemingeniør. | Komplette maskintegninger, driv- og girkassedata, kontroller, verktøy og ytelsesspesifikasjoner. |
| Ny ekstruderingslinje | Hvilken komplett maskinkonfigurasjon oppfyller kravene til material, produkt, produksjon og linje? | Maskinbygger og kjøper. | Formulering, produktgeometri, produksjonsmål, verktøy, nedstrømsutstyr og godkjenningstestplan. |
Denne separasjonen forhindrer to vanlige feil. Den første er å behandle en reservedelsforespørsel som tillatelse til å redesigne maskinen. Den andre er å sammenligne komplette maskinfamilier som om én isolert skrue-og-tønne-karakteristikk bestemmer ytelse, slitasje eller produktkvalitet.
Forbered en konisk eller parallell erstatningsforespørsel
Send nok informasjon til å identifisere den installerte arkitekturen og alle sammenkoblingsgrensesnitt. EJS kan deretter gjennomgå erstatningsgrensen og angi hvilke manglende dimensjoner som må løses før produksjon.
Ofte stilte spørsmål
Kan jeg erstatte en konisk dobbelskrue med en parallell?
Ikke som en vanlig erstatningsbestilling. De to arkitekturene bruker forskjellig skrue- og boringgeometri og må samsvare med maskinens girkasseutganger, akselposisjoner, drivforbindelser, trommelmontering og nedstrøms datum. Behandle en arkitekturendring som en maskinkonvertering som krever ingeniørarbeid på utstyrsnivå.
Hvordan kan jeg finne ut om tvillingskruen min er konisk eller parallell?
Sjekk maskintegningen og delehåndboken først. Et konisk sett endrer diameter langs arbeidslengden, mens et parallellsett holder en konstant nominell diameter. Bekreft med komplette fotografier og målinger fordi beskyttelser, varmeovner og delvis utsikt kan skjule formen.
Beviser en kode som 65/132 at skruen er konisk?
De sammenkoblede tallene er i samsvar med konisk størrelsesnotasjon publisert av EJS, men en kode alene er ikke en produksjonsspesifikasjon. Kopier hele koden og verifiser produsent, modell, serienummer, tegning, diametre, lengder og grensesnitt.
Er en parallell tvillingskrue alltid for høyere effekt?
Ingen universell utdatakonklusjon bør trekkes fra arkitekturnavnet alene. Effekten avhenger av den spesifikke maskinfamilien, størrelse, prosesslengde, skruedesign, formulering, driftspunkt og nedstrømslinje. Sammenlign komplette maskinspesifikasjoner fra utstyrsprodusenten.
Kan både koniske og parallelle dobbeltskrueekstrudere behandle PVC-profiler eller -plater?
Ja, gjeldende EJS-applikasjonslister overlapper hverandre, og nåværende utstyrsprodusenter viser begge arkitekturene i PVC-profil eller arklinjer. Den installerte maskinmodellen og den komplette prosessspesifikasjonen avgjør fortsatt hvilken erstatningsgeometri som kreves.
Bruker koniske og parallelle tvillingskruer forskjellige materialer?
De gjeldende EJS-sidene viser flere av de samme basismaterialene for begge produktgruppene, selv om deres publiserte behandlingsruter ikke er identiske. Materialvalg endrer ikke arkitekturen. Bekreft nøyaktig karakter, behandling, behandlet sone og dimensjoner for den spesifikke delen.
Hva skal jeg sende EJS for et erstatningstilbud?
Send maskinens navneskilt, modell- og serienummer, monterings- og deltegninger med revisjoner, komplette fotografier, materetning, skrue- og tønnemål, drivendedetaljer, flens- og portplasseringer, slitasjeavlesninger, prosessplikt, forespurte materialdokumenter og foreslått erstatningsomfang.