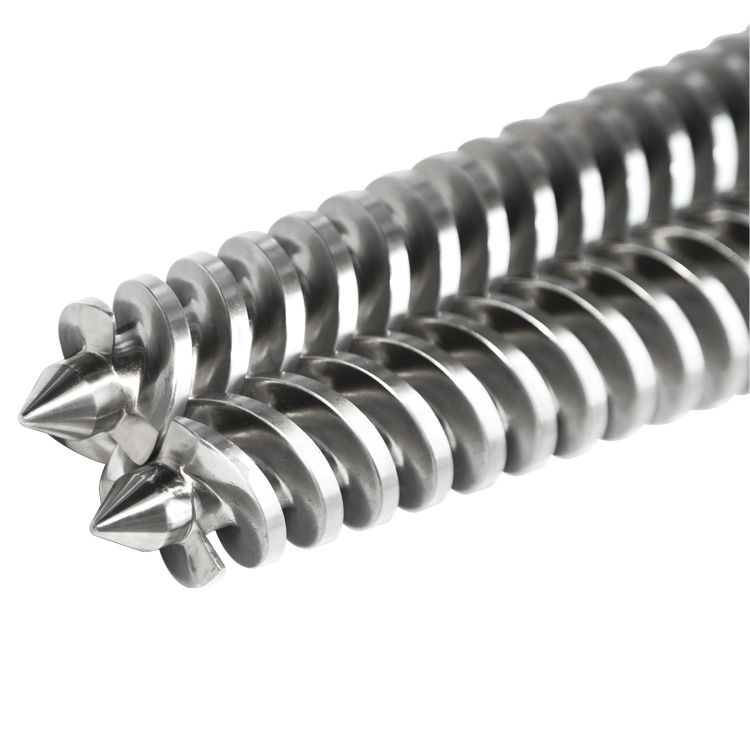
Et konisk dobbeltskrueløp kombinerer to koniske, sammengripende skruer med matchende koniske boringer. Geometri identifiserer systemet; harpiks, fyllstoff, legering og slitelagsdybde bestemmer hvor lenge det holder den geometrien.

Den definisjonen høres enkel ut inntil en kjøper må erstatte et installert sett. Et fotografi kan vise en avsmalning, men skjule spline. Et navneskilt kan gi en modell, men ikke tegningsrevisjonen. En gammel skrue kan bevare drivforbindelsen mens dens arbeidsdiameter allerede er utslitt. En erstatningsgjennomgang må avgjøre hvilke bevis som fortsatt beskriver den originale delen.
Hva beskriver konisk?
Konisk beskriver geometrien til behandlingsparet. Hver skrue blir større mot drivenden, og de to matchende tønneboringene gjør det samme. Dette skiller seg fra et parallelt tvillingskruesett, hvor den nominelle diameteren og akselavstanden forblir konstant gjennom arbeidsseksjonen.
Avsmalningen endrer seg mer enn den ytre silhuetten. Flytdiametrene, rotdiametrene, borehullet og skru-til-skrue-forholdet varierer langs aksen. En erstatningstegning trenger derfor aksiale plasseringer. En diameter skrevet uten avstand fra en definert referanseflate er ufullstendig.
Konisk identifiserer ikke én universell prosess. Milacrons nåværende koniske serie er rettet mot PVC- og CPVC-rør- og profilarbeid. KraussMaffei lister koniske maskiner innenfor sitt motroterende PVC-sortiment. EJS publiserer også koniske maskinvaresider forPVC rør, plastprofilogpanel eller bordutstyr. Denne applikasjonsetiketten hjelper deg med å starte gjennomgangen, men den etablerer ikke den faktiske skrueprofilen eller materialspesifikasjonen i maskinen din.
Hvordan identifisere konisk maskinvare uten å gjette
Start med observasjoner som et fotografi eller eksisterende post kan støtte. Hold hver observasjon atskilt fra konklusjonen. Dette forhindrer at en salgsetikett, modellkode eller gammel kjøpsbeskrivelse blir sterkere bevis enn det er.
| Bevis du har | Hva den kan støtte | Hva det ikke kan avgjøre |
|---|---|---|
| Full sidevisning av begge skruene | Synlig avsmalning, overordnet arrangement, tydelige venstre og høyre forskjeller | Originale ubrukte diametre, innvendige løpsdimensjoner, spline passform |
| Bilder av begge skruendene | Tipsform, drive-end form, relativ orientering | Tannform, inngrepslengde, konsentrisitet eller toleranser |
| Maskinens navneskilt | Produsent, modell, serienummer og noen ganger størrelsesfamilie | Om prosessenheten eller girkassen ble modifisert senere |
| Gammel innkjøpsordre | Tidligere leverandørterminologi og bestilt beskrivelse | Om den leverte delen stemte overens med den aktuelle installerte delen |
| Godkjent maskin- eller deltegning | Referansegeometri, dimensjoner, grensesnitt og revisjon | Nåværende slitasjetilstand eller udokumenterte feltendringer |
| Fjernede, rengjorte deler | Fysiske grensesnitt, synlig slitasjemønster og målbare overlevende egenskaper | Dimensjoner som slites, repareres eller deformeres er slettet |
Fotografer paret før du skiller posten
Tildel enkle ID-er som skrue A og skrue B før du lager nærbilder. Merk drivenden og utløpsenden i fotosettet. Oppgi visningsretningen når du spiller inn "venstre", "høyre", "med klokken" eller "mot klokken". Disse ordene er tvetydige uten et synspunkt.
Et nyttig bildesett inkluderer det komplette paret sammen, hver drivtilkobling, hver utløpsspiss, mateåpningen, tønneporter, varme- eller kjøletilkoblinger, utløpsflensen og girkassens monteringsende. Plasser et identifikasjonskort i rammen med maskinmodell og fotoorientering. En linjal i ett bilde gir målestokk, men den erstatter ikke kalibrert dimensjonal inspeksjon.
Hvorfor skruene og fatet danner ett matchet system
De to skruene fungerer ikke som isolerte aksler. Flyvningene deres opptar en delt, skiftende konvolutt inne i de avsmalnende boringene. Ved hver aksialstasjon er det fire forhold som betyr noe: hver skrues geometri, forholdet mellom skruene, forholdet mellom hver skrue og dens boring, og forholdet mellom hele prosessenheten og girkassen.

Dette er grunnen til at en leverandør bør gjennomgå skruene, fatet og drivgrensesnittene sammen selv når kjøperen planlegger å bytte ut bare én komponent. Gjennomgangen betyr ikke automatisk at hver komponent må byttes ut. Det betyr at omfangsavgjørelsen bør ta hensyn til delene som kontrollerer tilpasning og interaksjon.
Registrer paret som et par. Behold A- og B-identitet gjennom måling, tegningsgjennomgang, pakking og installasjon. Hvis en eksisterende tegning merker skruene annerledes, bevar tegningens etiketter og legg til feltetikettene som kryssreferanser i stedet for å gi dem nytt navn i det stille.
Hvilke materialer og behandlinger viser EJS?
Den nåværendeEJS dobbel konisk skrue løp sideviser åtte materialfamilier for dette produktet: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 og SKD11. Den viser også tre konstruksjonsveier: helkroppsnitrering; bimetalllegering på ekstruderingsseksjonen etterfulgt av helkroppsnitrering; og SKD61 eller SKD11 fôr.
Den listen er ikke en meny for valg av metall. Basisstålet bærer lasten og gir den bearbeidbare kroppen. Arbeidsflaten tar for seg polymeren, fyllstoffet og etsende biprodukter. En materialforespørsel bør derfor identifisere begge deler av konstruksjonen: basisstål pluss nitrering, hardfacing eller boring.
| EJS-listet rute | Hva er på arbeidsflaten | Informasjon nødvendig før valg |
|---|---|---|
| Helkroppsnitrert | Et diffust nitridhus i det valgte stålet | Harpiks, fyllstoff, sliping, stabilisatorpakke, prosesstemperatur og eksisterende slitasjehistorikk |
| Bimetallskrue pluss nitrering | PTA-sveiset legering på skruens arbeidsområde, med nitrering på gjenværende kropp | Enten slitasje, korrosjon eller begge deler driver feilen |
| Bimetall tønne | Sentrifugert støpt legeringsforing på boringsoverflaten | Sammensatt kjemi, fyllstoffbelastning, boringsgeometri og tilgjengelig veggseksjon |
| SKD61 eller SKD11 fôr | En foring av verktøystål i løpet | Tegning, tønnevegg, tilpasningsmetode, prosessplikt og reparasjonshistorikk |
Slitelagsdybde er en del av spesifikasjonen
EJS publiserer forskjellige arbeidsdybder for nitrerte og bimetalliske konstruksjoner. Figurene nedenfor er konstruksjonsdata, ikke en levetidsgaranti. De viser hvor mye herdet eller legert materiale som er tilgjengelig før det mykere støttestålet blir eksponert.
| Konstruksjon | Skru arbeidslag | Tønne arbeidslag | Praktisk lesing |
|---|---|---|---|
| Nitreret | 0,4-0,7 mm diffus kasse | 0,4-0,7 mm diffus kasse | Egnet for renere, mindre slitende bruk når nitridhuset ikke kuttes bort av fyllstoff |
| Bimetallisk | 1,0-1,5 mm PTA hardfacing | 2,0-3,0 mm sentrifugalstøpt foring | Mer slitemateriale er tilgjengelig for slipende, etsende, fylt eller resirkulert fôr |
EJS skruelegeringer
EJS materialguide sier at skruelegeringene nedenfor gjelder enkle, parallelle tvillingskruer og koniske tvillingskruer. Hardhetstallet rangerer ikke slitestyrken i seg selv. Colmonoy 83 inneholder wolframkarbid og har EJS høyeste anti-slitasjevurdering selv om matrisehardheten er lavere enn Ni60.
| Skruelegering | Publisert komposisjon | Anti-slitasje | Anti-korrosjon | Hardhet |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | Veldig bra | Glimrende | HRC 56-62 |
| Colmonoy 56 | Ni + Cr + Si + Fe | Veldig bra | Glimrende | HRC 53-58 |
| Colmonoy 83 | Ni + WC + Cr + C | Glimrende | Glimrende | HRC 50-55 |
EJS tønnestøpelegeringer
EJS bruker en egen legeringsfamilie for tønneboringen. Dette betyr noe i en tilbudsforespørsel: å spørre etter "Colmonoy" uten å si skrue eller fat blander to forskjellige konstruksjonssystemer. Den gjeldende EJS materialguiden publiserer et 2,0-3,0 mm tønnelegeringslag og følgende karakterdata.
| Tønnelegering | Publisert komposisjon | Anti-slitasje | Anti-korrosjon | Hardhet | Maks. temperatur |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | Veldig bra | God | HRC 58-62 | 400 grader C eller lavere |
| EJS02 | Ni + Cr + Co + B | God | Veldig bra | HRC 50-58 | 450 grader C eller lavere |
| EJS03 | Ni + Cr + Co + V + B | Veldig bra | Veldig bra | HRC 55-60 | 450 grader C eller lavere |
| EJS04 | Ni + WC + Cr + B | Glimrende | Veldig bra | HRC 55-60 | 600 grader C eller lavere |
For PVC, velg ikke hardhet alene. Kalsiumkarbonat øker slipebelastningen, mens PVC-nedbrytningskjemi kan tilføre korrosjon. EJS02 og EJS03 har sterkere korrosjonsvurderinger; EJS04 har den høyeste slitasjevurderingen. Skru- og tønnekvalitetene bør velges sammen fra den faktiske formuleringen, fyllstoffbelastningen og prosesstemperaturen.
Hvor lenge varer en konisk tvillingskrue?
EJS publiserer en livssammenligning. DensBimetallic Barrel Screw sideangir at bimetallkonstruksjon koster omtrent 1,5 til 2 ganger så mye som nitrering og øker levetiden med omtrent 2 til 3 ganger. Det er nyttige innkjøpsdata, men det er ikke et universelt resultat for hver konisk ekstruder.
Den nyere EJSguide for levetidforklarer grensen. På ren, ufylt harpiks er ingen av overflatene under alvorlig angrep, så levetidsgapet kan være lite. På mineralfylt PVC, forurenset slipemiddel eller en annen slipende eller etsende blanding, har det tykkere og korrekt tilpassede bimetalllaget mer materiale å tape før støttestålet blir eksponert. I den plikten har den publiserte 2 til 3 ganger sammenligningen en fysisk årsak bak seg.
| Livssjåfør | Hvorfor det endrer slitasje | Hva kjøperen skal registrere |
|---|---|---|
| Sammensatt | Glassfiber, kalsiumkarbonat, talkum og forurenset slipe sliper på arbeidsflaten; nedbrutt PVC kan legge til kjemisk angrep | Harpiks, fyllstofftype, lasting, stabilisatorpakke og slipeprosent |
| Materiale bestått | Slitasje følger gjennomstrømning og driftstimer, ikke kalenderen | Maskintimer, produksjonshastighet og totalt behandlet materiale |
| Lagdybde og legering samsvarer | Et tykkere lag hjelper bare når legeringen tar tak i den faktiske slitasjen eller korrosjonen | Karakter, lagdybde, hardhet og materialsertifikat |
| Innretting og klaring | Sidekontakt fra feiljustering eller feil paret klaring kan ødelegge en god legering tidlig | Grunnlinjeklaring, girkassetilstand og slitasjeplassering |
| Prosessdisiplin | Kronisk bølge, overoppheting, dårlig filtrering og skadelige rengjøringsmetoder øker tapet | Temperatur, trykk, kjørebelastning, skjermskiftspraksis og feilhistorikk |
Gjør levetiden til en slitasjerate
Mål et nytt sett før installasjon, og gjenta deretter de samme målingene ved faste aksiale stasjoner under en planlagt nedstenging. Ved hver stasjon beregner du radiell klaring som (innvendig diameter på tønnen minus skruens utvendige diameter) delt på to. Trekk grunnlinjeklaringen fra gjeldende klaring, del på medgåtte driftstimer, og gang deretter med 1000. Resultatet er slitasje i millimeter per 1000 driftstimer for den forbindelsen på den maskinen.
For koniske skruer, noter hver måling med dens aksiale stasjon. Diameteren endres langs avsmalningen, så en avlesning uten en plassering kan ikke sammenlignes pålitelig ved neste avstengning. Spor utgang, drivstrøm, smeltetemperatur og hodetrykk ved samme referansetilstand. Et sett kan vise en produksjonsstraff før en praktisk avlesning ser alarmerende ut.
Hva en konisk størrelseskode forteller deg
En kode som 65/132 angir vanligvis den mindre frontdiameteren og den større bakre diameteren i millimeter. Gjeldende Milacron-dokumentasjon, for eksempel, merker dens koniske skruedata som front- og bakdiameter. EJS publiserer en bredere liste over vanlige par på sinkonisk tvillingskrue løp kategoriside.
Koden er nyttig for å finne en størrelsesfamilie. Det er ikke en utvekslingsstandard. Den definerer ikke skrulengden, konushastigheten, aksialprofilen, drivspline, spiss, rotasjon, trommelporter, flensmønster, temperaturkontrollforbindelser eller girkassegrensesnitt fullstendig. Selv det samme nominelle paret kan tilhøre forskjellige maskinplattformer eller revisjoner.
Hvis hovedspørsmålet ditt er hvordan 55/110, 65/132, 80/156 og relaterte koder leses, håndtere det som en separat størrelse-kodekontroll. På denne siden er det viktige poenget at koden ikke kan rekonstruere manglende geometri.
Bygg en konisk referansepost fra ett datum
Velg én stabil referanseflate og bruk den for aksiale plasseringer. Monteringsflaten på girkassesiden er ofte lett å identifisere, men den godkjente tegningen bør kontrollere det endelige datumskjemaet. Unngå en kjede av korte målinger tatt fra funksjon til funksjon. Hver lenke legger til en ny mulighet for akkumulert feil.
| Rekordgruppe | Hva du skal fange | Hvorfor det endrer erstatningen |
|---|---|---|
| Maskinidentitet | Merke, modell, serienummer, linjeutgang, girkasseplate og modifikasjonshistorikk | Skiller lignende størrelsesfamilier og avslører mulige feltendringer |
| Referanseordning | Navngitt datumflate, aksial retning, visningsretning, skrue A og skrue B-etiketter | Holder alle dimensjoner og fotografier i samme koordinatsystem |
| Drive-tilkoblinger | Spline eller koblingsform, tannantall, større og mindre diametre, inngrepslengde, skuldre og holdefunksjoner | Kontrollerer om skruene kobles til den eksisterende stasjonen |
| Skruekropper | Total lengde, arbeidslengde, diametre ved definerte stasjoner, flygedetaljer, tippform og håndtall | Definerer den koniske arbeidskonvolutten og sammenkoblet interaksjon |
| Tønnekropp | Total lengde, boringsgeometri, monteringsflater, mateåpning, ventilasjons- og sensorporter | Kontrollene passer med skruene og resten av prosessenheten |
| Verktøyforbindelser | Varmearrangement, kjølekanaler eller beslag, sensorplasseringer og gjengestandarder | Forhindrer at en mekanisk tilpasset løp mangler ledningsforbindelser |
| Utladningsgrensesnitt | Flensdiameter, pilot, boltmønster, tetningsflate og adapterdetaljer | Styrer tilkobling til hodet eller nedstrøms verktøy |
| Servicebetingelser | Harpiks eller tørrblanding, fyllstoff og tilsetningsstoffer, produkt, driftssymptomer og slitasjesteder | Gir kontekst for geometrigjennomgang og materialvalg |
Lag et aksialstasjonskart
Gi hovedfunksjoner stasjonsnavn på et merket fotografi eller skisse. En enkel registrering kan kalle stasjonens monteringsside Stasjon 0, og deretter identifisere mateåpningen, ventilen, tønnestøtten, utløpsflaten og skruespissen som senere stasjoner. Registrer avstanden fra stasjon 0 og funksjonen som måles på hver stasjon. Ikke anta at leseren vil si hvilken side av en flens eller port du brukte.
For en konisk skrue er en diameter uten aksialstasjon spesielt svakt bevis. To teknikere kan måle den samme delen nøyaktig på forskjellige posisjoner og rapportere forskjellige verdier. Begge avlesningene kan være korrekte, men ingen av dem er nyttige før plasseringen er kjent.
Hva en slitt prøve kan og ikke kan bevare
En fjernet prøve er verdifull fordi den bevarer grensesnitt som kan være fraværende i en katalog. Den bærer også historien til maskinen. Slitasje, tidligere hardfacing, polering, korrosjon, bøyde spisser eller reparerte splines kan flytte prøven bort fra den opprinnelige designen.
| Prøvetilstand | Risiko ved direkte kopiering | Bevis å legge til |
|---|---|---|
| Flyvåpenet er synlig slitt | Den kopierte diameteren kan gjengi slitasje som ny geometri | Originaltegning, ubrukte referansesoner, matchende tønneinspeksjon og slitasjekart |
| Kun én skrue er tilgjengelig | Den manglende hånden, parforholdet og orienteringen er fortsatt usikre | Bilder av det installerte paret, girkassedata, tegningen til den andre skruen eller tidligere poster |
| Tønnen er reparert | Den gjeldende boringen eller monteringsflaten stemmer kanskje ikke overens med den opprinnelige revisjonen | Reparasjonsjournal, gjeldende inspeksjonsrapport og grensesnittmålinger på maskinsiden |
| Drivenden har slitasje- eller splineskade | En omvendt kobling kan gjenta en skadet passform | Inspeksjon av girkasse eller kobling og godkjent spesifikasjon av passdel |
| Spissen er sprukket eller deformert | Spissens lengde og form kan ikke gjenvinnes pålitelig fra det området | Tidligere tegning, følgeskruen, uskadede referansefunksjoner eller maskinprodusentdata |
DeEJS dobbel konisk skrue løp sideopplyser at EJS kan jobbe ut fra sammenkoblingsmål og kan ordne oppmåling på stedet etter at fjernede deler er renset når tegning ikke foreligger. Behandle måling som et rekonstruksjonsprosjekt, ikke et løfte om å kopiere hver slitte overflate. Den resulterende produksjonstegningen trenger fortsatt gjennomgang og godkjenning før produksjon.
Skill tre typer bevis
- Originalt designbevis:godkjente tegninger, maskindokumentasjon og revisjonskontrollerte deljournaler.
- Nåværende grensesnittbevis:girkassen, monteringsflatene, portene, adaptere og andre deler må erstatningen oppfylle nå.
- Tilstandsbevis:ha på kart, fotografier, driftssymptomer, reparasjoner og målinger av det fjernede settet.
Ikke slå sammen disse til ett umerket regneark. En målt slitt diameter er ikke en original nominell diameter. En katalogdimensjon er ikke et bevis på at en modifisert maskin fortsatt har kataloggrensesnittet.
Forbered en konisk erstatningsforespørsel
Send nok informasjon til å identifisere plattformen, forstå de eksisterende grensesnittene og skille original geometri fra gjeldende slitasje. EJS kan deretter bekrefte hva som kan siteres fra tilgjengelig bevis og hvilke detaljer som fortsatt må måles.
Sjekkliste for minimum vedlegg
- Maskin- og girkassenavneskilt
- Godkjent tegning med revisjon
- Full skrue par bilde
- Begge bilder i stasjonen
- Begge bilder med utladningsspiss
- Fatmating og ventilasjonsplasser
- Monterings- og utløpsflater
- Merket aksialstasjonsskisse
- Dimensjonsrapport med datum
- Slitasjekart og reparasjonshistorikk
- Materiale og tilsetningsbeskrivelse
- Mål delomfang og destinasjon
Ofte stilte spørsmål
Hvordan kan jeg finne ut om tvillingskruene mine er koniske?
Se hele arbeidslengden. Et konisk par har mindre diametre mot utløpsenden og større diametre mot drivenden, med matchende koniske løpshull. Bekreft identifiseringen med maskinmodellen, tegningen og endevisningene fordi et delvis bilde kan skjule avsmalningen.
Er alle koniske dobbeltskrueekstrudere motroterende?
Ikke anta rotasjon fra den koniske etiketten alene. KraussMaffei lister for tiden koniske maskiner innenfor sitt motroterende PVC-sortiment, mens Milacrons koniske serie også retter seg mot PVC- og CPVC-behandling. Sjekk maskinhåndboken, girkassedata og registrert visningsretning før du spesifiserer rotasjon.
Er en 65/132-kode nok til å bestille en erstatning?
Nei. Koden identifiserer vanligvis de mindre og større nominelle skruediametrene, men den definerer ikke lengde, konus, drivforbindelse, flyprofil, rotasjon, trommelporter eller maskingrensesnitt. Bruk den til å identifisere størrelsesfamilien, og bekreft deretter den godkjente geometrien.
Hvilke materialer viser EJS for koniske tvillingskruer?
EJS viser 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 og SKD11 for konisk maskinvare. Publiserte overflateruter inkluderer helkroppsnitrering, bimetalllegering på skruebearbeidingsseksjonen etterfulgt av nitrering, sentrifugalstøpte tønnelegeringer og SKD61 eller SKD11 foring.
Hvor mye lenger varer en EJS bimetallskrue enn en nitrert?
EJS Bimetallic Barrel Screw-siden publiserer en generell sammenligning av omtrent 2 til 3 ganger levetiden til omtrent 1,5 til 2 ganger kostnaden for nitrering. Faktisk levetid på en konisk ekstruder avhenger fortsatt av blandingen, fyllstoffbelastning, gjennomstrømning, innretting, prosesskontroll og om den valgte legeringen matcher slitemekanismen.
Kan en konisk skrue byttes ut av seg selv?
Den avgjørelsen krever inspeksjon av grensesnittene for følgeskruen, tønnen og drivenheten. En enkelt komponent kan være det forespurte omfanget, men tegningen og tilstanden må fortsatt vurderes mot delene den skal kjøre med.
Kan EJS lage et konisk tvillingskrueløp uten originaltegning?
EJS opplyser at den kan jobbe fra sammenkoblingsmål og kan ordne med målestøtte for fjernede, rengjorte deler når tegninger er utilgjengelige. Prøvetilstanden, plasseringen og tilgjengelige maskinregistreringer bestemmer hva som kan rekonstrueres. En produksjonstegning trenger fortsatt godkjenning.
Hvorfor skal en diametermåling inkludere en aksial plassering?
Skruens diameter endres langs en konisk arbeidsseksjon. To korrekte målinger tatt på forskjellige posisjoner kan gi forskjellige verdier. Knyt hver diameter til én definert datum og aksialstasjon slik at leverandøren vet nøyaktig hvor den gjelder.