En maskinmodell identifiserer konvolutten. PVC-oppskriften din identifiserer mye av plikten inne i den. Denne veiledningen viser hvordan du konverterer formulerings-, produkt- og slitasjeopptegnelser til en konisk dobbelskruespesifikasjon som en produsent faktisk kan vurdere.
Hvorfor PVC-oppskriften er en del av maskinvarespesifikasjonen
PVC når ekstruderen som en formulering, ikke som harpiks alene. En gjeldende KraussMaffei PVC-bearbeidingspapir skiller tilsetningsstoffene i prosesshjelpemidler, som smøremidler og stabilisatorer, og mineralfyllstoffer. Den forklarer også at antall flyreiser, pitch og blandingsspor påvirker oppholdstid, friksjon og homogenitet. Derfor kan to anlegg med samme nominelle ekstruderstørrelse trenge forskjellige skrudetaljer.
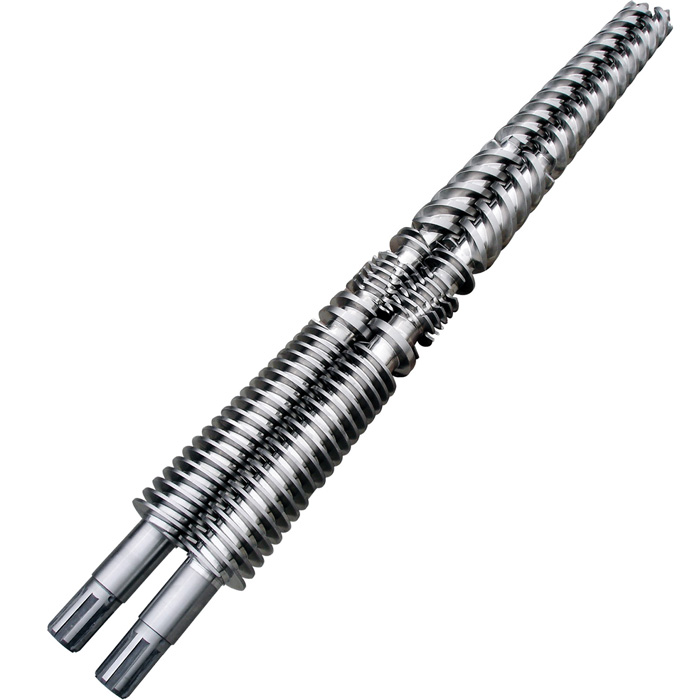
DeEJS konisk dobbelskrue løp sidegjør det samme praktiske poenget på en annen måte. Den tilbyr flere skruedesign for forskjellige CaCO3-nivåer og understreker viktigheten av klaringen mellom de to skruene og mellom skruene og fatet. Den nyttige konklusjonen er enkel: størrelse, formulering og klaring hører hjemme i én teknisk gjennomgang.
En erstatning kopiert bare fra en gammel innkjøpsordre kan gjengi en diameter og lengde mens den mangler gjeldende plikt. Dette skjer når anlegget har økt fyllstoff, innført omsliping, flyttet fra rør til profil, endret dyse eller hevet utgangsmålet siden det originale settet ble levert.
Oversett oppskriften til maskinvarebelastning
Den sikreste tilbudsforespørselen skjuler ikke en proprietær oppskrift bak ordene "standard PVC." Den kan beskytte de nøyaktige prosentene samtidig som den identifiserer variablene som påvirker skruedesign. Hvis konfidensialitet kreves, bruk en taushetserklæring og gi formuleringen direkte til ingeniørkontakten.
| Innspill til rapport | Hvorfor skrueprodusenten trenger det | Nyttige bevis |
|---|---|---|
| PVC-type og harpikskvalitet | Definerer materialfamilien som skal formidles og plastiseres. Ikke kombiner stiv PVC, fleksibel PVC og CPVC under én etikett. | Leverandørklasse, K-verdi hvis den brukes av ditt anlegg, og gjeldende teknisk datablad. |
| Fullstendig CaCO3-mengde | Mineralfyllstoff endrer slipeeffekten og er en eksplisitt EJS-designinngang. | Faktisk mengde pluss beregningsgrunnlaget, for eksempel vektdeler eller masseprosent. Send aldri et nummer uten grunnlag. |
| Andre fyllstoffer og pigmenter | Den totale mineralpakken betyr noe. CaCO3 alene beskriver kanskje ikke slitasjebelastningen. | Materialnavn, mengde, leverandørkarakter og eventuell endring fra siste utprøvde oppskrift. |
| Stabilisator-, smøremiddel- og prosesshjelpemiddelpakke | Disse ingrediensene påvirker fusjonsadferd, friksjon og prosessvinduet. De hjelper til med å forklare en endring i dreiemoment eller smeltekvalitet. | Pakketype, leverandørkarakter, doseringsgrunnlag og mikserrekord. |
| Ommalt eller resirkulert innhold | Variasjon, forurensning og innebygde harde partikler kan endre slitasje og prosessstabilitet. | Prosentområde, kilde, skjermingsmetode og forurensningskontroller. |
| Produkt og dø | Rør-, profil- og panelproduksjon pålegger ulike mål for produksjon, trykk og dimensjoner. | Tegning av ferdig produkt, matris eller hodeidentifikasjon, og normalt trykk hvis målt. |
| Driftsvindu | Faktisk hastighet, dreiemoment, temperatur og effekt viser plikten som det eksisterende settet opplever. | Stabil produksjonslogg pluss en problemkjøringslogg, ikke bare maskinens navneskilt. |
Denne posten forhindrer en vanlig diagnosefeil. Hvis produksjonen faller etter en reseptendring, kan den gamle skruen være slitt, den nye formuleringen kan behandles annerledes, eller begge deler kan være sanne. En boremåling og oppskriftsrevisjonshistorikk hjelper til med å skille disse årsakene.
Slik leser du EJS CaCO3-designbåndene
EJS publiserer for tiden fire "klassiske design" for forskjellige CaCO3-mengder på sinkonisk produktside. Verdiene er nyttige fordi de viser at EJS ikke behandler alle fylte PVC-oppskrifter som én geometri. De er ufullstendige som en kjøpsspesifikasjon fordi den synlige siden ikke identifiserer enheten eller formuleringsgrunnlaget.
| EJS designmerke | Publisert CaCO3 band | Hva kjøperen bør gjøre |
|---|---|---|
| Design A | Mindre enn 100 | Send nøyaktig CaCO3-mengde og oppgi hvordan den ble beregnet. |
| Design B | 100 til 150 | Bekreft at EJS bruker samme enhet og oppskriftsgrunnlag som anlegget ditt. |
| Design C | 150 til 200 | Legg til gjeldende dreiemoment, effekt og slitasjebevis til formuleringen. |
| Design D | Over 200 | Be om gjennomgang av geometri og legering. Ikke anta at etiketten alene definerer den ferdige skruen. |
Hva hører til ved siden av CaCO3-nummeret
Registrer harpiksmengden som er brukt som oppskriftsbase, CaCO3-leverandør og -kvalitet, om fyllstoffet har endret seg, og den totale mineralpakken. Oppgi også slipeområdet. Et enkelt tall kan ikke vise om en plante har endret fyllstoffkilde, introdusert et annet mineral eller tillatt forurenset skrap i fôret.
Valgspørsmålet er derfor ikke "Hvilket design håndterer nummeret mitt?" Det er "Hvilken geometri og slitasjebeskyttelse passer til denne verifiserte formuleringen, produktet, prosessvinduet og maskingrensesnittet?"
Skjerm konstruksjonen mot slitemekanismen
EJS viser helkroppsnitrering, en bimetallisk ekstruderingsseksjon etterfulgt av helkroppsnitrering, og utvalgt verktøystålforing blant alternativene for koniske tønner. Dens nåværendebimetall versus nitrert guidepubliserer arbeidslagets dybder og legeringsfamilier nedenfor. Disse verdiene beskriver EJS-alternativer. De forutsier ikke en fast levetid.
Skille grunnstålet fra arbeidsflaten
EJS koniske produktside viser 38CrMoAlA (1.8509), 34CrAlNi7 (1.8550), 31CrMoV9 (1.8519), 40Cr, 42CrMo, D2 (1.2379), SKD61 og SKD11 blant sine materialvalg. De dedikerte rør- og profilsidene viser de fem første, mens panelsiden også viser D2, SKD61 og SKD11. Disse navnene bør ikke blandes med Ni60, Colmonoy 56, Colmonoy 83 eller EJS01 til EJS04 som om de var én hardhetsrangering.
| Materiell beslutning | EJS eksempler | Spørsmål den svarer |
|---|---|---|
| Base eller kroppsmateriale | 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo | Hvilket stål støtter delen, varmebehandlingen og maskingrensesnittet? |
| Verktøy-stål eller foringsrute | D2, SKD61, SKD11 som oppført for utvalgte koniske konstruksjoner | Krever tønnedesignet en annen lokal eller foringskonstruksjon? |
| Skruearbeidslegering | Ni60, Colmonoy 56, Colmonoy 83 | Hvilken avsatt overflate passer til slitasje- og korrosjonsbalansen? |
| Tønnearbeidslegering | EJS01, EJS02, EJS03, EJS04 | Hvilken boreforing passer til slitasje-, korrosjons- og temperaturplikten? |
En nyttig materialspesifikasjon navngir begge nivåene. For eksempel bør den angi godkjent grunnstål og varmebehandling, deretter identifisere arbeidsflaten, avsatt eller foret sone, nødvendig lag og hardhetsområde. Tegningen skal vise hvor den beskyttede sonen starter og stopper.
| Konstruksjon | EJS publiserte arbeidslag | Når den kommer inn i anmeldelsen | Begrensning av snarveien |
|---|---|---|---|
| Nitridert skrue eller tønne | 0,4 til 0,7 mm nitrert kasse | Kontrollert PVC-bruk der slitasje og korrosjon er beskjeden og det eksisterende nitrerte settet har en tilfredsstillende slitasjerekord. | En tynn hard sak kan konsumeres lokalt. Hardhet alene viser ikke gjenværende brukbar geometri. |
| Bimetallskrue | 1,0 til 1,5 mm PTA-sveiset legeringslag | Gjennomgå når mineralbelastning, målt slitasje eller korrosjon krever et tykkere arbeidslag. | Legeringen må samsvare med den faktiske mekanismen. En slitasjefokusert karakter er ikke automatisk det beste korrosjonsvalget. |
| Bimetall tønne | 2,0 til 3,0 mm sentrifugalstøpt foring | Se etter en tykkere utskiftbar sliteoverflate i tønneboringen under krevende plikter. | Skruen og tønnen trenger fortsatt kompatibel hardhet, geometri og matchende klaring. |
Bruk legeringsdata som en skjerm, ikke en rangering
For skruen viser EJS-guiden Ni60 ved HRC 56 til 62, Colmonoy 56 ved HRC 53 til 58, og wolframkarbidbærende Colmonoy 83 ved HRC 50 til 55. For tønnen viser den EJS01 ved HRC 58 til 6022 ved HRC 58, 5JS, E3JS. HRC 55 til 60, og wolframkarbidbærende EJS04 ved HRC 55 til 60.
Den samme guiden posisjonerer EJS02 og EJS03 mot korrosjonsledet service, og EJS04 mot høy slitasje. Den identifiserer også Ni60 og Colmonoy 56 som korrosjonsbestandige skruealternativer, mens Colmonoy 83 gir sterkere slitestyrke. Dette er et første screeningstrinn. Det ferdige utvalget bør fortsatt vurdere oppskriften, temperaturen, kjent angrepsmønster, basisstål og kompatibiliteten til skrue- og tønneoverflatene.
Et høyt CaCO3-tall gir ikke automatisk kommando over den vanskeligste oppførte kombinasjonen. Hvis det gamle settet viser kjemisk angrep, pletteringsskader, lokal kontakt eller fôrforurensning, kan et svar som bare er slitasje gå glipp av årsaken.
Rør-, profil- og paneletiketter er utgangspunkt
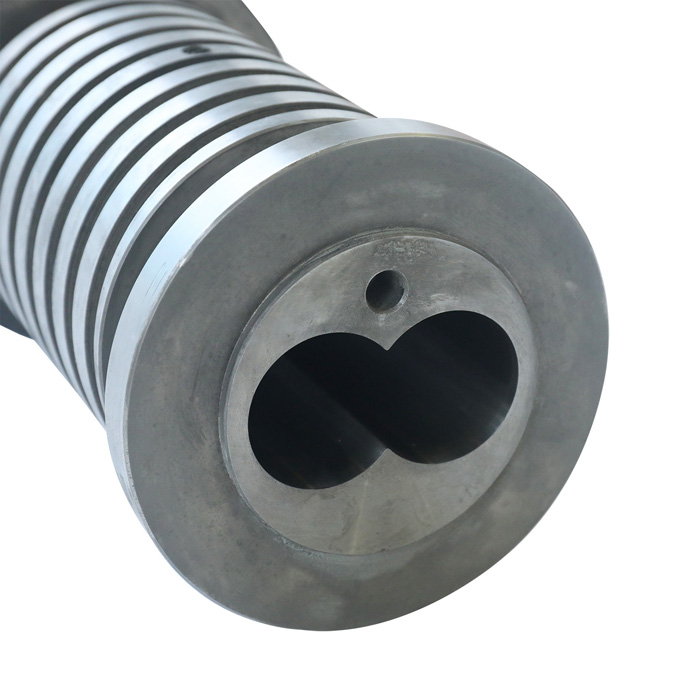
EJS har dedikerte sider forPVC rør, plastprofil, ogplastpanel og brettkoniske tvillingskruer. Disse kategoriene hjelper til med å rute henvendelsen, men kategorinavnet er ikke nok til å gjengi skruen.
| Søknad | Send med maskindataene | Hvorfor det endrer anmeldelsen |
|---|---|---|
| PVC rør | Rørtype, diameter og veggområde, antall lag, dyse eller hode, normal effekt, trykk hvis tilgjengelig, og formulering. | Produktutvalget og hodemotstanden er med på å definere den stabile transport- og måleplikten. |
| PVC-profil | Profiltverrsnitt, vekt per meter, dyse, kalibreringsoppsett, utgang, overflatedefektbilder og formulering. | Overflatekvalitet eller dimensjonale reklamasjoner kan komme fra prosess, dyse, formulering eller slitt maskinvare. Rekorden begrenser årsaken. |
| PVC panel eller plate | Platebredde og tykkelse, solid eller skummet konstruksjon, fyll- og slipepakke, dyse, utgang og gjeldende slitasjekart. | EJS lister opp panel-, plate- og WPC-panelplikter, men disse produktene kan utsette skruen for forskjellige mineralske og resirkulerte fôrforhold. |
| PVC granulering | Tørrblandingsoppskrift, pelletiseringshode, gjennomstrømning, ventilasjonsarrangement, temperatur- og dreiemomenttrend. | Mål for nedstrøms motstand og oppholdstid skiller seg fra direkte profil eller rørproduksjon. |
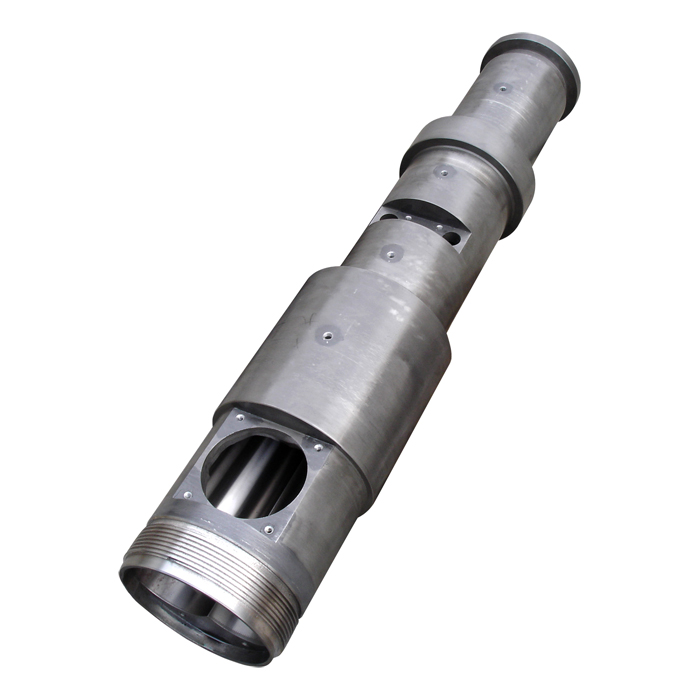
Hvis tegningen mangler, står det på EJS koniske side at måling på stedet kan ordnes etter at det gamle settet er fjernet og rengjort. En målerute trenger fortsatt maskinidentitet og delehistorikk. En visuelt lik sylinder kan avvike ved flensen, mateåpningen, portplasseringene, senteravstanden, avsmalningen av boringen eller skruenden.
Les det gamle settet før du velger det nye
Den gamle skruen og tønnen er fysiske prosessposter. Fotografer dem før reparasjon eller avhending. Mål dem på repeterbare aksiale stasjoner og merk hvert punkt på en skisse. EJS forklarer i singuide for levetidat slipende fyllstoffer, korrosiv kjemi, forurensning, dårlig innretting og prosessforhold kan forkorte brukbar levetid.
| Observert mønster | Spørsmål å stille | Bevis å sende |
|---|---|---|
| Bredpolering og gradvis flytap | Økte fyllstoff, sliping eller produksjon? Er slitasje konsentrert i plastiserings- eller målesonen? | Aksialt slitasjekart, formuleringsrevisjoner, effekt og dreiemomenttrend. |
| Groper, grovt angrep eller misfargede lokalområder | Er plikten korrosjonsledet? Ble material, stabilisatorpakke, nedleggelse eller rengjøringspraksis endret? | Lukk bilder før polering, materialsikkerhetsdata der det er relevant, temperatur- og driftsstans. |
| Ensidig riss eller metallkontakt | Er skruene synkronisert og sentrert? Er girkassen, skyvesystemet eller trommelinnrettingen innenfor maskineierens grenser? | Kontaktside markert på tegning, girkassefunn, utløp og innrettingsrapport. |
| Skade nær innmatingsåpningen | Kan metall eller hard forurensning komme inn med ny sliping? Er fôringen stabil? | Screening og magnetkontroller, forurensningsprøve, historikk for matehastighet og innløpsbilder. |
| Effekttap uten større målt slitasje | Endret formuleringen, formen, temperaturprofilen eller driftsmålet? | Før-og-etter-produksjonslogger og komplett oppskriftsendringer. |
Ikke diagnostiser fra farger eller et enkelt fotografi alene. Rengjøring, måling og prosesshistorikk er nødvendig. Unngå også å gjøre en materialtabell til en livsmultiplikator. Levetiden avhenger av hvor raskt brukbar geometri og klaring går tapt i den virkelige prosessen.
Kontrollformuleringendringer som maskinvareendringer
Et skrusett kan se ut til å "svikte tidlig" når prosessplikten endret seg uten å bli registrert. Gi hver godkjent oppskrift et revisjonsnummer og hold det i samme produksjonshistorikk som skruens serienummer eller installasjonsdato.
- Frys grunnlinjen.Registrer oppskriftsrevisjonen, råvarekvaliteter, normal ytelse, skruhastighet, dreiemoment, tønnetemperaturer, hodetrykk hvis tilgjengelig, og produktkvalitet når linjen er stabil.
- Logg endringen.Merk enhver økning i CaCO3, ny fyllstoffkvalitet, ny slipeøkning, stabilisator- eller smøremiddelbytte, ny PVC-kvalitet, dysebytte eller høyere effektmål.
- Sjekk prosessresponsen.Sammenlign dreiemoment, temperatur, trykk, ventilering, effekt og defekter mot grunnlinjen. Behold de samme enhetene og prøvetakingsmetoden.
- Inspiser med et fast intervall.Bruk samme målestasjoner på skruen og fatet. Trendklarering i stedet for å vente på at utgangen skal kollapse.
- Utløs en ingeniørgjennomgang.Gjennomgå geometri og konstruksjon når en oppskrift krysser et EJS-designbånd, slitasjemekanismen endres, eller prosessen ikke lenger fungerer innenfor det velprøvde vinduet.
Denne posten skaper en nyttig tilbakemeldingssløyfe for neste erstatning. Den viser om den valgte konstruksjonen forbedret det observerte slitasjemønsteret uten å late som om et anleggs driftstimer kan loves til et annet.
Bygg en ingeniørklar tilbudsforespørsel
Bruk dette som forberedelsesskjema. Send tegningen, formuleringsarket, produktinformasjon og slitasjebevis gjennom den godkjente EJS-forespørselskanalen. Ikke send inn konfidensielle detaljer via en ikke-godkjent skjematilkobling.
Ofte stilte spørsmål
Hvilket CaCO3-nivå kan en EJS konisk tvillingskrue-design håndtere?
EJS publiserer Design A for mindre enn 100, Design B for 100 til 150, Design C for 150 til 200, og Design D for over 200. Gjeldende produktside oppgir ikke enhet eller formuleringsgrunnlag. Send hele oppskriften og oppgi hvordan CaCO3-mengden ble beregnet før du bruker en designetikett.
Krever høyere CaCO3 automatisk en bimetallskrue og fat?
Nei. Høyere mineralbelastning gjør slitasje til et viktig gjennomgangselement, men utvalget bør også bruke det gamle settets slitasjemønster, korrosjonsbevis, prosessvindu, forurensningskontroller, geometri og matchende klaring. EJS viser nitriderte og bimetalliske ruter, og ingeniører bør velge mellom dem for den verifiserte plikten.
Hvilke EJS-legeringer er skjermet for korrosjonsledet PVC-bruk?
Den nåværende EJS materialguiden posisjonerer EJS02 og EJS03 fatlegeringer mot korrosjonsmotstand og viser Ni60 og Colmonoy 56 som korrosjonsbestandige skruealternativer. Det endelige valget trenger fortsatt den faktiske formuleringen, temperaturene, observerte angrep og kompatibilitet med parringsoverflaten.
Kan samme koniske skruedesign kjøre PVC-rør, profil og panelprodukter?
Ikke anta at det kan. EJS leverer maskinvare for alle tre applikasjonene, men produktgeometri, dyse eller hode, produksjon, formulering og driftsplikt må gjennomgås. Send den eksisterende tegningen og stabile produksjonsdata for det eksakte produktet.
Er en nitrert konisk dobbelskruetønne nok for PVC?
Det kan være en kandidat der den verifiserte slitasje- og korrosjonsbelastningen er beskjeden og det eksisterende nitrerte settet har en tilfredsstillende slitasjerekord. EJS publiserer en nitrert kassedybde på 0,4 til 0,7 mm. Det målte slitasjemønsteret og formuleringen bør avgjøre om et tykkere bimetallisk arbeidslag trenger gjennomgang.
Hvilke formuleringsendringer bør utløse en ny skruegjennomgang?
Se gjennom maskinvaren når CaCO3 eller et annet mineral endres vesentlig, sliping hever seg, harpikskvaliteten endres, stabilisatoren eller smøremiddelpakken endres, produktet eller formen endres, eller produksjonen økes utover det påviste driftsvinduet. Gjennomgå også etter at en ny slitemekanisme dukker opp.
Hva skal jeg sende for et erstatningstilbud med konisk dobbelskrue?
Send ekstruderprodusenten og modellen, gjeldende størrelseskode, fullstendig måltegning, full formulering med enheter og beregningsgrunnlag, produkt- og dysedata, måleffekt, faktisk hastighet og dreiemoment, temperatur- og trykkregistreringer, slipeområde, gjeldende materiale, installasjonshistorikk, målt slitasjekart og klare bilder.