En kode som 92/32, 90/22, CM80 eller 40KK er en nyttig søkenøkkel. Det er ikke en produksjonstegning. Bruk den til å finne den riktige maskinfamilien, og kontroller deretter dimensjonene og grensesnittene som avgjør om erstatningen passer.
Det nåværende EJS-nettstedet viser parallellarbeid med tvillingskruer under koder som ser veldig forskjellige ut fra hverandre. Noen er vanlige diameterreferanser, noen kombinerer bokstaver og tall, og noen bruker en skråstrek. Den blandede listen er verdifull fordi den gjenspeiler identifikatorene kjøpere faktisk tar med til en erstatningsforespørsel. Det avslører også den sentrale risikoen: Koder som ser lignende ut følger ikke nødvendigvis én navneregel.
Denne veiledningen finner ikke opp en universell dekoder. Den viser hva den publiserte EJS-kodelisten kan fastslå, hva den ikke kan fastslå, og hvilke bevis som lukker gapet før stål kuttes.
Start med gjeldende EJS-kodebeholdning
DeEJS parallell tvillingskrue løp kategorinevner for tiden følgende eksempler:40 KK, Ø45, CM58, 67/22, 68/25, CM80, 114/32, 92/28, 92/32, 90/16, 90/22, 75/32, 81/17ogØ250. DeEJS ekstruder fat sidegir samme navngitte sett og presenterer også en diameter-stil rekkevidde somØ45/2 til Ø250/2.
Kategoriesiden gjentar seg114/32. Tabellen nedenfor fjerner det duplikatet bare for å gjøre oppslagslisten lesbar. Den endrer eller retolker ingen ingeniørbetegnelse.
| Publisert format | EJS eksempler | Sikker bruk på forespørselsstadiet | Ikke konkluder uten bevis |
|---|---|---|---|
| Diameter-stil | Ø45, Ø250, og tønnesidenotasjonenØ45/2 til Ø250/2 | Bruk som et første filter for den nominelle produktstørrelsen og tvillinghullskonteksten. | Nøyaktig boringsgeometri, senteravstand, utvendig skruediameter, arbeidsklaring eller total lengde. |
| Bokstav-tall familie | 40 KK, CM58, CM80 | Ta vare på bokstavene og tallet som én identifikator. Match den til produsent, modell og dokumenter. | At tallet alene tilsvarer en målt diameter, eller at to merker bruker bokstavene på samme måte. |
| Slash-stil familie | 67/22, 68/25, 75/32, 81/17, 90/16, 90/22, 92/28, 92/32, 114/32 | Bruk hele paret for å finne den sannsynlige serie- og prosessenhetsposten. | At det første tallet alltid er én nøyaktig diameter og det andre alltid er ett universelt forhold. |

Hvorfor en universell dekodingsregel vil mislykkes
En kjøper ser ofte en kode som f.eks90/32og leser det første tallet som skruediameter og det andre som L/D. Den avlesningen kan være korrekt inne i en dokumentert maskinserie. Det er ikke trygt som en generell regel for hver kode på en blandet erstatningsliste.
Aktuell OEM-litteratur illustrerer hvorfor kilden er viktig. KraussMaffei beskriver sin motroterende KMD-portefølje med 36D, 32D og 26D prosesslengdeserier. Profil-ekstruderingssiden gir et eksempel på en parallell 90 mm enhet med 32 L/D. En offisiell KraussMaffei-brosjyre bruker den fyldigere betegnelsenKMD 90-32/P. Battenfeld-cincinnati, derimot, brukertwinEXetternavn og en offisiell sak beskriver entwinEX 93-34parallell dobbeltskrueekstruder.
Disse eksemplene viser at et tallpar blir meningsfylt bare når det er knyttet til produsent og serie. Tegnsetting endres også mellom poster: én kilde kan bruke en skråstrek, en annen en bindestrek, og en annen kan skrive ut forholdet med bokstaven D. En erstatningsforespørsel bør bevare den opprinnelige formen og legge til kildedokumentet, ikke normalisere koden fra minnet.
EJS opplyser at den parallelle erstatningsmaskinvaren tjener KraussMaffei, battenfeld-cincinnati og Theysohn-ekstrudere. EJS presenteres her som en uavhengig erstatningsprodusent, ikke som produsenten av det originale utstyret eller en autorisert partner av disse merkene. Nøyaktig kompatibilitet forblir en delspesifikk ingeniørsjekk.
Nærmere koder er en advarsel, ikke et bevis på utskiftbarhet
EJS-listen inneholder to par som synliggjør risikoen:90/16og90/22, pluss92/28og92/32. Hvis det første tallet var nok til å bestille en del, ville det andre tallet ikke ha noen grunn til å eksistere. Ta vare på hele koden og behandle hvert par som en separat registrering inntil tegninger beviser det motsatte.
| Sammenligning | Hva nettstedet fastslår | Hva må sjekkes før sitering |
|---|---|---|
| 90/16vs90/22 | EJS lister dem opp separat. | OEM, komplett modell, prosesslengde, skrugeometri, tønnesoning, drivende og flensgrensesnitt. |
| 92/28vs92/32 | EJS lister opp begge som parallelle tvillingskruer. | Om suffikset angir prosesslengde i den eksakte kilden, pluss hver produserte dimensjon. |
| CM58vsCM80 | Begge vises som bokstav-tall-identifikatorer. | Maskinfamilien bak CM, nominell størrelseskonvensjon, generasjon, serieserie og tegningsrevisjon. |
| Ø45vsØ45/2 | Begge skjemaene vises på tvers av EJS-sider. | Enten posten beskriver skruestørrelse, hver trommelboring, to-hullssammenstillingen eller en kataloggruppe. |
Ikke konverter tegnsetting under den første utvekslingen. Et bilde avKMD 90-32/Pskal ikke skrives inn i en tilbudsforespørsel som bare90/32. Den manglende KMD og P kan bære konteksten som forhindrer at feil arkivtegning velges.
Les publiserte størrelsesområder som sideomfang, ikke et delløfte
Den nåværende EJSTwin Parallel Screw Barrel produktsidepubliserer en tilgjengelig borediameter på 25 til 220. Parallellkategorien navngir ogsåØ250, mens ekstruderfatsiden skriver sin parallelle dobbelsylinderserie somØ45/2 til Ø250/2.
Disse utsagnene sitter på sider med forskjellig omfang og notasjon. Den nøye lesingen er ikke å velge det største utvalget og love hver konstruksjon innenfor den. Den nøye lesingen er å si at EJS publiserer erfaring med parallelle dobbelskruer over et bredt spenn, mens produksjonsevnen til en skrue, en tønne eller en komplett sammenstilling må bekreftes mot tegning, materiale, behandling og lengde.
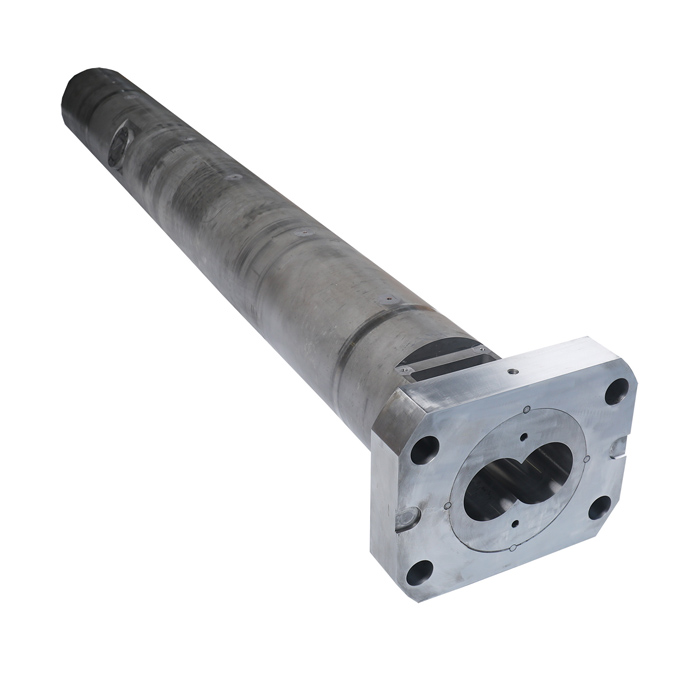
Omfang endres også med hva kjøperen erstatter. Et skruepar, fritt løp, foret løp, materhals og flensenhet kan dele en maskinkode, men krever ulike produksjonsinnganger. EJS oppgir på sin side med ekstruderfat at den kan produsere innmatingshalser og flenser som en sammenstilling og utføre en lekkasjetest på den sammenstillingen. Dette er bare relevant når tilbudet tydelig inkluderer disse komponentene og den nødvendige testen.
Konverter koden til en verifisering på tegningsnivå
En nyttig identifiseringsprosess har to porter. Port en finner den sannsynlige maskinfamilien. Port to bekrefter selve delen. Ikke slipp produksjonen etter gate en.
| Bekreftelsesfelt | Beste bevis | Hvorfor koden ikke kan erstatte den |
|---|---|---|
| Maskinidentitet | Navneskiltfoto, full modell, serienummer, årstall og original manualside. | Én kode kan overleve på tvers av generasjoner eller kopieres til en ufullstendig vedlikeholdspost. |
| Skruepar | Total- og arbeidslengde, utvendig diameter, senteravstand, helix- og seksjonsgeometri, rotasjon, tidsmerker og drivender. | Koden gjengir ikke arbeidsprofilen eller girkasseforbindelsen. |
| Tønneboringer | Både borediametre, senteravstand, retthet, slitasjekart og måleposisjoner. | En nominell størrelse er ikke den ferdige boringsgeometrien eller den tillatte arbeidsklaringen. |
| Tønnegrensesnitt | Flenskontur, register, boltemønster, innløp, utløp, ventilasjon, sensor, varme- og kjøleposisjoner. | Maskiner med relaterte prosessstørrelser kan bruke forskjellige hus og tilkoblingsoppsett. |
| Materialsystem | Grunnstål, varmebehandling, arbeidsflatemateriale, hardhetskrav og sertifikater. | Materiale og behandling er kjøpsvalg, ikke pålitelig kodet i størrelsesnavnet. |
| Prosessplikt | Polymer, formulering, fyllstoff, sliping, produksjon, skruhastighet, dreiemoment, temperatur og slitasjehistorie. | Den samme maskinfamilien kan kjøre oppgaver med forskjellig slitasje, korrosjon og termisk belastning. |
| Godkjennelse | Godkjent tegning, liste over kritiske dimensjoner, inspeksjonsmetode, rapportformat og dokumentkrav. | En matchende etikett beviser ikke at den leverte delen samsvarer med kjøpsspesifikasjonen. |
Hvis en original tegning ikke er tilgjengelig, ikke gjør en slitt skrue eller tønne til en ubestridt mester. Merk de slitte sonene, mål ved flere aksiale posisjoner og identifiser overflater som fortsatt sannsynligvis vil representere den opprinnelige geometrien. EJSspesialtilpasset produksjonsveiledning for skruetønnergir en fyldigere arbeidsflyt for feltmåling. En prøve hjelper, men maskinidentiteten og paringsdelen er fortsatt viktig.

Materiale og slitasjebeskyttelse sitter utenfor størrelseskoden
Den nåværende EJS Twin Parallel Screw Barrel-siden viser 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 og SKD61 blant sine populære materialalternativer. Den viser helkroppsnitrering, en bimetallisk karbidforing for parallelle tvillingfat, bimetallisk legeringsbelegg for parallelle tvillingskruer, og SKD61-foring som behandlings- eller foringsruter.
Den listen er ikke et løfte om at hver karakter og behandling kan kombineres med hver kode. Det er heller ikke en tjenestelivsrangering. Tilbudet skal koble den valgte konstruksjonen til selve polymeren, fyllstoffet, resirkulert innhold, driftstemperatur, korrosjonshistorikk, slitasjeposisjon og sammenkoblingskomponent.
| Nettstedoppført rute | Hva skal spesifiseres i tilbudsforespørselen | Hva skal man ikke skrive |
|---|---|---|
| Nitrering av hele kroppen | Navngitt basisstål, nødvendig nitrert kasse, hardhetsmetode, tegneflater og inspeksjonsbevis. | "Nitrert for lang levetid" uten målbare akseptkrav. |
| Tønneforing av bimetallkarbid | Forings- eller legeringsbetegnelse, dekket borelengde, lagkrav, binding eller integritetssjekk og samsvarende skrueoverflate. | En fabrikkert levetidsmultiplikator eller en påstand om at hver bimetalllegering yter det samme. |
| Bimetalllegering belegg på skruer | Betegnelse for belegg eller hardfacing, dekkede flygesoner, lagkrav, finishdimensjoner og løpstilstand. | Et materialvalg basert på størrelseskoden alene. |
| SKD61 fôr | Foret område, konstruksjonsdetalj, varmebehandling, hardhetskrav og tegningsgrensesnitt. | En antagelse om at karakternavnet definerer den komplette konstruksjonen. |
Den samme forsiktigheten gjelder for tall som finnes på eldre nettstedtabeller. Der en EJS-katalog, produkttabell og gjeldende tekniske tilbud avviker, bør bestillingen bruke verdien bekreftet for den spesifikke delen og skrevet på den godkjente tegningen eller tilbudet. En artikkel med størrelseskode bør ikke gjøre en generell materialtabell til en delspesifikk garanti.
Bygg en erstatningsidentifikasjonspakke i seks trekk
- Fotografer maskinens identitet.Fang hele navneskiltet i fokus. Legg til separate nærbilder hvis modell, serienummer eller elektriske data ikke kan leses i én ramme.
- Kopier koden nøyaktig.Behold bokstaver, nuller, skråstreker, bindestreker og suffikser. Skriv hvor koden kom fra: navneskilt, manual, tegning, kjøpsprotokoll eller merke på delen.
- Samle de originale dokumentene.Send prosessenhetstegning, skrutegning, fattegning, stykkliste eller originalt delenummer. Ta med revisjonen og enhetene på hvert ark.
- Registrer begge paringssidene.For skruer, fange begge drivendene og utløpsendene. For fat, innløp, utløp, flens, register, boltmønster, porter og varme- eller kjøleforbindelser.
- Mål med datum.Oppgi instrument, datum og måleposisjon. For doble boringer, registrer både boringer og senteravstand ved flere aksiale stasjoner, ikke én praktisk avlesning.
- Legg til prosessplikten.Oppgi polymer og formulering, fyllstoffer eller fibre, resirkulert innhold, utgang, skruhastighet, dreiemoment eller belastningstrend, temperaturer, observert slitasje og problemet som erstatningen forventes å løse.
Før forsendelse, inspiser mot den godkjente tegningen i stedet for mot modellkoden. EJS opplyser at spesialtilpassede parallelle tvillingskruer kontrolleres minst fem ganger mot tegninger under produksjon og at det leveres sluttkontrollrapport. På produktsiden står det også at en inspeksjonsrapport og materialattest følger med medfølgende skruetønner. Sett de nøyaktige dokumentene og kritiske målefeltene du trenger på tilbudet og innkjøpsordren slik at den endelige rapporten er nyttig. LivetEJS inspeksjonsguide for skrueløpkvalitetforklarer hvordan du gjør disse dokumentene om til en godkjenningspost.
Forbered en kodebasert erstatningsforespørsel
Bruk koden for å starte forespørselen, og legg ved beviset som gjør det mulig å produsere den. Ikke send inn kun en diameter eller en beskåret etikett. Endelige mål, materialer, behandlinger og inspeksjonspunkter skal bekreftes i godkjent tilbud og tegning.
Ofte stilte spørsmål
Hva betyr 92/32 på en parallell dobbeltskrueekstruder?
Ikke gi en universell betydning fra koden alene. I noen dokumenterte maskinfamilier kan et tallpar referere til nominell skruestørrelse og prosesslengde, men konvensjonen må verifiseres fra den eksakte OEM-modellen, manualen eller tegningen. Send 92/32 med produsenten, fullstendig modell, serienummer og dokumentene for behandlingsenheten.
Er 92/28 og 92/32 tvillingskruer utskiftbare?
Ingen utskiftbarhet bør antas. EJS viser 92/28 og 92/32 separat. Kontroller den fullstendige maskinbetegnelsen, prosesslengden, skrugeometrien, tønnesoning, drivforbindelse, flens, porter, boringsdimensjoner og senteravstand før du behandler dem som en erstatning.
Betyr CM80 at løpsboringen er nøyaktig 80 mm?
Ikke fra koden alene. Behandle CM80 som en fullstendig familieidentifikator inntil betydningen er bekreftet fra de originale maskindokumentene. Mål både boringer og senteravstand og ta med maskinprodusent, modell og serienummer i henvendelsen.
Er en parallell dobbelskrue størrelseskode nok til å produsere en erstatning?
Nei. Koden kan hjelpe med å finne en maskinfamilie eller arkivert post. Produksjon krever fortsatt en godkjent spesifikasjon som dekker skrue- og løpsgeometri, drivender, boresenteravstand, flens og register, boltemønster, porter, material-, behandlings- og inspeksjonskrav.
Hvilke parallelle tvillingskruer viser EJS?
Gjeldende EJS-sideliste 40KK, Ø45, CM58, 67/22, 68/25, CM80, 114/32, 92/28, 92/32, 90/16, 90/22, 75/32, 81/17 og Ø250. Siden med ekstrudertønner gir også et dobbeltsylindret diameterområde på Ø45/2 til Ø250/2. Hver forespørsel trenger fortsatt nøyaktige maskin- og deldata.
Hvilke materialer og behandlinger viser EJS for parallelle dobbelskruer?
Den nåværende EJS-produktsiden viser 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 og SKD61 blant materialalternativene. Den viser helkroppsnitrering, en bimetallisk karbidforing for parallelle tvillingfat, bimetallisk legeringsbelegg for parallelle tvillingskruer og SKD61-foring. Endelig utvelgelse må bekreftes for prosessen og delen.
Hva skal jeg sende hvis originaltegningen mangler?
Send et lesbart maskinnavnskilt, den nøyaktige koden og dens kilde, fullstendig modell og serienummer, fotografier av hvert grensesnitt, kalibrerte mål knyttet til oppgitte datum, begge boremål, senteravstand, en merket slitt prøve hvis tilgjengelig, materialregistrering, prosessbruk og slitasjehistorikk. En slitt prøve skal ikke behandles som en ubrukt mester.